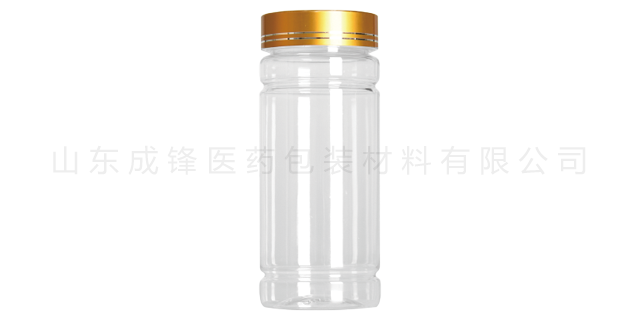
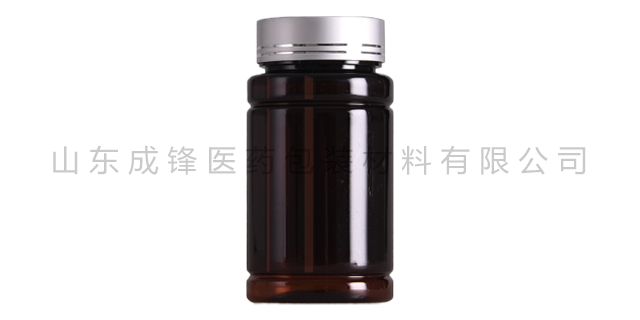
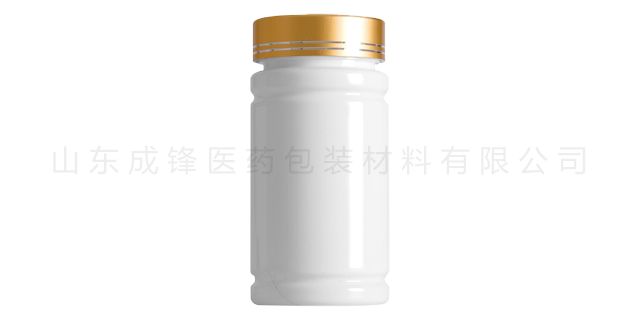
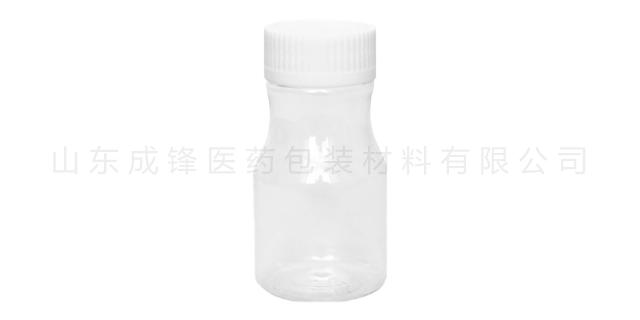
- 品牌
- 成锋
- 型号
- 齐全
- 材质
- 塑料
- 产地
- 山东
- 厂家
- 山东成锋医药包装材料有限公司
二是冲击强度检测,确保成品瓶具有良好的韧性,不易破损,能够承受运输、储存过程中的碰撞;三是阻隔性能检测,检测成品瓶对氧气、水分、二氧化碳等气体的阻隔能力,确保瓶内产品不易变质,延长保质期,PET饮料瓶的氧气阻隔率需控制在0.5-1.0cc/(m²·24h·atm),可使饮料的保质期延长至12-18个月;四是抗压性能检测,确保成品瓶具有足够的抗压能力,不易变形,能够承受堆叠储存的压力。卫生检测主要针对用于食品、饮料、医药包装的聚酯塑料瓶,关键目的是确保成品瓶清洁卫生,不含有害物质、细菌等污染物,符合食品级、医药级卫生标准。山东成锋医药包装材料有限公司是PP、PET、HDPE塑料瓶专业生产商。吉林PET口服液瓶
型腔壁厚设计:优化壁厚分布。瓶坯的壁厚需根据成品瓶的规格的规格设计,一般瓶坯壁厚控制在2-4mm,瓶坯的瓶颈、瓶肩部位需适当加厚,为后续吹塑拉伸提供足够的材料,避免吹塑后局部过薄。同时,型腔内壁需采用渐变式设计,避免壁厚突变,减少熔体填充过程中的流动死角,确保熔体均匀填充,形成厚薄均匀的瓶坯。冷却水路设计:保证瓶坯冷却均匀。瓶坯模具的冷却水路需均匀分布在型腔周围,水路间距控制在20-30mm,水路直径根据瓶坯厚度调整,确保模具各部位温度均匀。对于瓶坯的瓶颈、瓶肩等厚度较大的部位,可适当加密冷却水路,加快冷却速度,避免因冷却不均导致收缩差异,进而产生厚薄偏差。吉林PET口服液瓶山东成锋坚信,只有不断的提高产品质量,研发新型产品,完善产品服务,才能符合市场需求。
在催化剂选用层面,食品级PET逐步淘汰传统锑系重金属催化剂,优先采用钛系环保催化剂、锗系无毒催化剂,杜绝铅、镉、锑等重金属残留。整套生产设备采用食品级不锈钢材质,设备内壁经过抛光防腐处理,避免金属离子析出污染原料,生产线定期清洗消毒,防止物料残留变质、交叉污染。普通工业级PET生产工艺偏向规模化、低成本化,生产车间无洁净度要求,开放式物料输送、简易化过滤系统普遍存在,粉尘、杂质、微生物容易混入成品切片。聚合反应参数管控宽松,温度波动、真空度不足等问题常态化,无法有效脱除乙醛、低分子聚合物、残留单体等有害物质,工业级PET乙醛含量通常在20ppm以上,部分低端产品甚至超过50ppm。
原料预混与改性,提升熔体稳定性。对于需要添加色母粒、抗氧剂、爽滑剂等助剂的PET瓶,需将助剂与PET切片充分预混,确保助剂均匀分散在原料中,避免局部助剂浓度过高或过低,导致熔体流动性差异。预混时可采用高速混合机,控制混合转速与时间,保证混合均匀度;若需提升熔体韧性与流动性,可添加少量食品级共聚单体(如间苯二甲酸IPA),优化熔体的加工性能,减少厚薄不均的概率。PET瓶生产中,注塑机、吹瓶机的设备精度,以及模具的加工精度,是控制瓶身厚薄均匀度的关键硬件保障。山东成锋医药包装材料有限公司坐落于鲁中工业名城淄博市,北接青银高速,西邻滨莱高速,交通便利。
全自动PET吹瓶机的质量检测采用“自动化全检+人工抽样复检”的方式,确保每一支成品瓶都符合质量标准。质量检测的关键指标包括:外形规整度、壁厚均匀度、透明度、瓶口尺寸、密封性能、力学强度等,具体检测流程如下:首先,自动化全检。成品瓶通过输送轨道进入自动化检测设备(如视觉检测机、壁厚检测机、密封检测机),视觉检测机通过高清摄像头拍摄成品瓶的外观,自动识别瓶身是否有划痕、黑点、杂质、褶皱、变形等外观缺陷;壁厚检测机采用高精度传感器,自动测量成品瓶各部位的壁厚,检测壁厚偏差是否在允许范围(一般为±0.05mm);密封检测机通过向成品瓶内注入一定压力的空气,检测瓶口密封性能,判断是否存在漏气情况。成锋医药拥有电脑数控自动化生产设备,专业的技术人才、严谨的科学管理,健全的质量体系。山西PET保健品塑料瓶
为实现互利共赢,让我们携手共进、共同发展、共同创造辉煌的明天!吉林PET口服液瓶
食品级PET所添加的所有功能性助剂,必须严格遵循GB4806系列食品接触材料国家标准,只允许使用清单内的无毒、无迁移、食品安全认证助剂。食品级抗氧剂多为天然复合型、无毒酚类抗氧剂,避免高温加工下分解产生有毒物质;爽滑剂、脱模剂选用植物基食品级原料,杜绝矿物油、有害脂肪酸衍生物;色母粒必须为食品级用色母,颜料不含重金属、偶氮染料、致色素,无色透明食品级PET则完全不添加任何色素与填料。整体助剂添加量严格受控,以较低添加量满足加工需求,防止助剂富集析出。吉林PET口服液瓶


- 威海饮料PET塑料瓶 2026-10-17
- 浙江口服液PET瓶 2026-10-17
- 内蒙古保健品PET聚酯瓶厂家 2026-10-17
- 吉林PET口服液瓶 2026-10-17
- 西藏PET广口瓶价格 2026-10-16
- 西藏PET饮料瓶 2026-10-16
- 枣庄广口聚酯瓶 2026-10-16
- 西藏PET广口瓶厂家 2026-10-16
- 青海保健品聚酯瓶 2026-10-16
- 青海PET医用塑料瓶哪家好 2026-10-14
- 辽宁医药用PET聚酯瓶哪家好 2026-10-14
- 江西药用PET瓶哪家好 2026-10-13