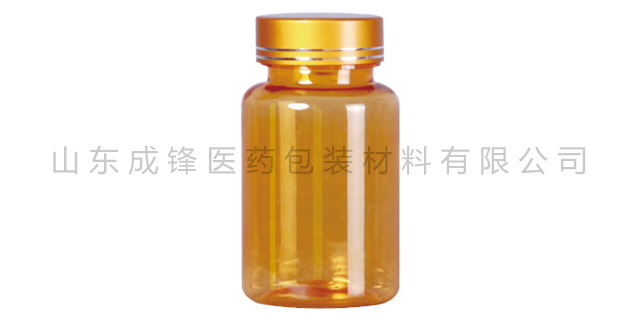
- 品牌
- 成锋
- 型号
- 齐全
- 材质
- 塑料
- 产地
- 山东
- 厂家
- 山东成锋医药包装材料有限公司
光泽度是衡量聚酯塑料瓶外观质感的重要指标,光泽度越高,瓶体表面越光滑、明亮,视觉效果越好。未拉伸的PET塑料瓶,分子链无序排列,瓶体表面不够光滑,光线照射时反射不均匀,光泽度较低(通常为50-60%);而双向拉伸工艺使PET分子链有序取向,瓶体表面更加光滑、平整,光线照射时反射均匀,光泽度大幅提升,可达80%-90%,使瓶体呈现出晶莹剔透的质感,提升产品的品质形象。同时,双向拉伸PET瓶的表面平整度高,无毛刺、无褶皱,进一步优化了外观质感。例如,用于包装品质化妆品、保健品的双向拉伸PET瓶,凭借优异的光泽度与平整度,可提升产品的档次,增强市场竞争力;用于包装饮料的双向拉伸PET瓶,晶莹剔透的外观的能吸引消费者的注意力,提升产品的销量。成锋医药坚持“以德为先,德才兼备”的人才选拔标准,为自身发展做好准备。福建医用PET塑料瓶价格
其次,双向拉伸操作。锁模完成后,拉伸杆从瓶口向下快速、匀速地伸入瓶坯内部,对瓶坯进行轴向拉伸,拉伸速度控制在50-100mm/s,拉伸行程根据成品瓶的高度要求调整,一般轴向拉伸比例为1:2.5-1:3.5。在拉伸杆进行轴向拉伸的同时,吹气装置从瓶口通入低压压缩空气(压力控制在0.3-0.5MPa),对瓶坯进行初步吹胀,实现周向拉伸,周向拉伸比例一般为1:2-1:3。轴向拉伸与周向拉伸协同进行,形成双向拉伸,使PET分子链发生定向排列,变得更加紧密,从而提升成品瓶的拉伸强度、耐冲击性、刚性以及氧气、二氧化碳、水蒸气的阻隔性能。海南PET医药用塑料瓶价格成锋医药包装质量系统从班检到综合检测全批跟踪检测,确保产品质量。
同时,禁止混入不同牌号、不同聚合度的PET切片,不同聚合度的切片熔融温度、流动性差异较大,混合使用会导致熔体流动不均,进而造成瓶身厚薄偏差。准确控制原料含水率,防止水解降解。PET材料极易吸潮,原料中的微量水分在高温熔融状态下会发生水解反应,破坏PET分子链结构,导致熔体粘度下降、流动性不稳定,出现局部熔体流动过快或过慢,之后造成瓶身厚薄不均。因此,注塑前必须对PET切片进行严格的干燥处理,采用热风循环干燥机,控制干燥温度在160-180℃,干燥时间4-6小时,确保原料含水率降至0.02%以下。干燥过程中需定期检测含水率,避免干燥不彻底或过度干燥(过度干燥会导致原料发黄、降解),同时干燥后的原料需密封存放,防止二次吸潮。
成品尺寸检测主要检查成品瓶的高度、直径、壁厚、容量、瓶口尺寸等关键尺寸,确保成品瓶尺寸符合设计要求与行业标准,避免因尺寸偏差影响产品的使用性能与密封性。尺寸检测采用用检测设备,如卡尺、千分尺、容量测试仪等,对成品瓶的各项尺寸进行准确测量,测量误差需控制在±0.03mm以内。具体检测要点:成品瓶的高度、直径、瓶口尺寸需符合设计图纸要求,偏差不超过±0.03mm;瓶身壁厚均匀,壁厚偏差不超过±0.02mm;成品瓶的容量需符合标注规格,容量偏差不超过±2%;瓶口螺纹清晰、无破损,确保密封性能达标。对于尺寸偏差超出标准的成品,需及时剔除,分析偏差原因,调整吹塑工艺参数,避免后续生产出现同样问题。通过成锋人的矢志追求与不懈努力,越来越多的企业认可我们,并与成锋建立了持久的合作关系。
普通工业级PET完全规避食品接触场景,集中应用于工业制造与低端耗材领域。常见用途包含工业打包带、化纤涤纶纤维、工业塑料零部件、化工废液储存桶、工业管材、机械外壳、绝缘配件、建筑装饰耗材、一次性工业塑料制品、回收再生塑料改性原料等。该类制品只要求基础结构强度,无需卫生安全属性,对材质纯度、无毒无害无强制要求。成本差异是企业选材的重要参考,原料纯度、工艺复杂度、质检成本、产能管控共同拉开了二者的价格差距。食品级PET原料价格更高,优良原生原料、精细化生产工艺、洁净车间运营、高频次安全检测、环保催化剂与助剂的使用,大幅提升生产成本,市场售价长期高于工业级PET。且食品级PET回收利用门槛高,再生料必须经过深度净化、除杂、脱毒处理,达到食品级再生标准后才能二次使用。山东成锋医药包装材料有限公司是PP、PET、HDPE塑料瓶专业生产商。北京食品级聚酯瓶哪家好
山东成锋拥有专业的销售和技术质量管理团队,在不断发展壮大。福建医用PET塑料瓶价格
结合产品用途,明确各环节的卫生洁净管控标准,量化管控指标,避免模糊化操作。关键管控标准包括以下几类:一是环境洁净标准,例如生产车间的空气洁净度、温湿度、尘埃粒子数量等;二是人员卫生标准,例如人员着装、手部清洁、健康状况等;三是设备洁净标准,例如设备表面清洁度、无残留、无滋生微生物等;四是原料辅料洁净标准,例如原料纯度、无杂质、无异味、微生物含量达标等;五是成品卫生标准,例如微生物含量、异物残留、化学残留等指标符合相关标准。福建医用PET塑料瓶价格


- 福建医用PET塑料瓶价格 2026-10-12
- 北京食品级聚酯瓶哪家好 2026-10-12
- 海南医药用PET塑料瓶 2026-10-12
- 甘肃保健品PET瓶价格 2026-10-11
- 海南PET塑料广口瓶厂家 2026-10-11
- 天津PET塑料饮料瓶厂家 2026-10-11
- 食品级PET聚酯瓶价格 2026-10-10
- 重庆医用PET塑料瓶哪家好 2026-10-10
- 西藏口服液PET聚酯塑料瓶价格 2026-10-10
- 广东医用PET塑料瓶厂家 2026-10-09
- 西藏PET塑料广口瓶哪家好 2026-10-09
- 山东广口聚酯瓶哪家好 2026-10-08