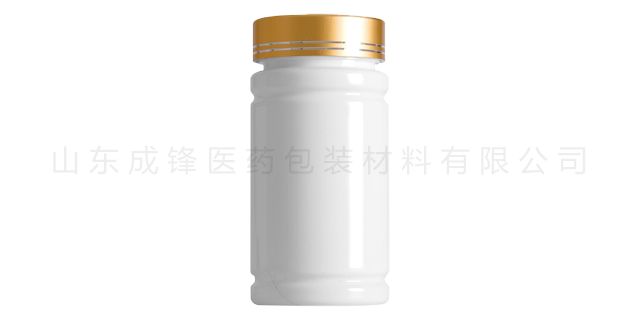
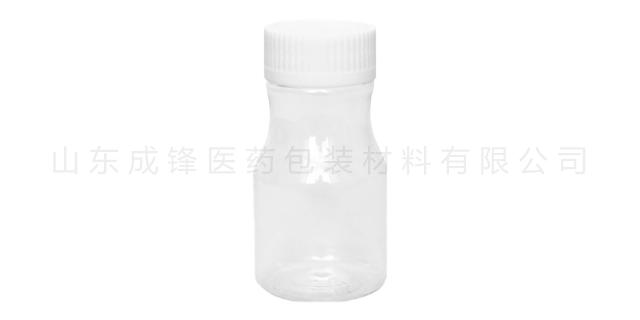
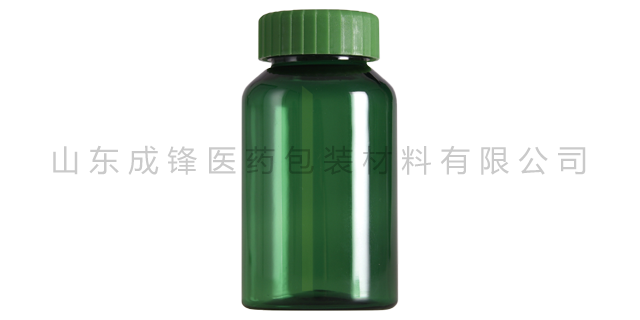
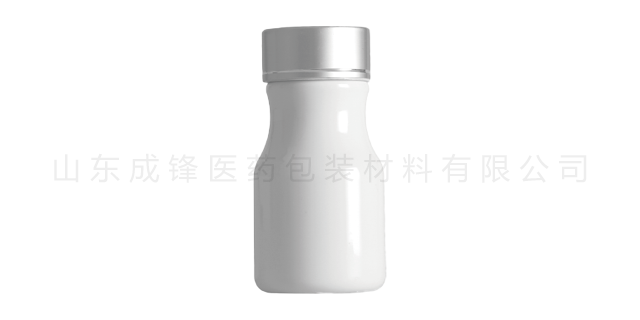
- 品牌
- 成锋
- 型号
- 齐全
- 材质
- 塑料
- 产地
- 山东
- 厂家
- 山东成锋医药包装材料有限公司
密封性能是食品级、医药级PET塑料瓶的关键性能要求,直接关系到产品的保质期和安全性,密封性能不足会导致产品泄漏、污染、变质。密封性能主要取决于瓶口尺寸精度、瓶口平面度及瓶身与瓶盖的配合精度,而这些均由模具精度决定。如前文所述,模具精度不足会导致瓶口尺寸偏差、瓶口平面度偏差,进而导致瓶盖与瓶口配合不紧密,出现缝隙,引发渗漏;同时,模具精度不足导致的瓶身变形、歪斜,会影响瓶盖的拧紧效果,进一步加剧密封隐患。例如,瓶口螺纹精度不足,螺距偏差过大,会导致瓶盖拧紧后无法实现有效密封,饮料、药品等内容物会从螺纹缝隙中渗漏,导致产品变质。成锋医药企业使命:为人类健康,让生活美好。浙江口服液PET瓶
原料(PET切片、再生PET颗粒等)与辅料(色母粒、润滑剂、清洁剂等)是聚酯塑料瓶生产的基础,其洁净度直接影响产品的卫生安全。原料与辅料管控的关键是“严格检验、规范储存、防止污染”,确保原料与辅料符合洁净要求,避免因原料杂质、污染导致产品不合格。原料进场前,需对供应商进行严格审核,选择资质齐全、信誉良好、产品质量达标的供应商,签订供货合同,明确原料的卫生洁净标准与检验要求。原料进场后,需进行严格的检验,检验项目包括纯度、杂质含量、微生物含量、异味、水分含量等,符合标准后方可入库使用;若检验不合格,需及时退回供应商,严禁入库使用,避免污染其他原料。口服液PET瓶山东成锋坚信,只有不断的提高产品质量,研发新型产品,完善产品服务,才能符合市场需求。
吹塑过程中,瓶坯的加热、拉伸、吹胀三个步骤的协同性,直接决定成品瓶的壁厚分布,需通过工艺优化、设备调控、操作规范,确保瓶身厚薄均匀。瓶坯加热的均匀性,是吹塑阶段厚薄均匀的前提。若瓶坯加热不均,会导致局部软化过度(吹胀后过薄)、局部软化不足(吹胀后过厚),因此需重点管控加热温度与加热方式:分段式加热,准确控制各部位温度。吹瓶机的加热烘箱采用红外辐射加热,将烘箱分为多个加热区域(一般为4-6个区域),分别对应瓶坯的瓶颈、瓶肩、瓶身、瓶底部位。
原料是决定PET材料等级的根本前提,食品级PET与工业级PET的一道分界线,就体现在聚合基础单体的纯度管控与原料筛选标准上。PET合成的关键两大单体为精对苯二甲酸和乙二醇,两种等级产品对于单体纯度、杂质含量、有害物质残留的管控标准截然不同。食品级PET在生产阶段,必须采用超高纯度食品级用PTA与乙二醇作为关键原料。其中精对苯二甲酸纯度要求稳定达到99.95%以上,乙二醇纯度不得低于99.9%,严格限制苯类衍生物、重金属离子、有机酸残留、醛类物质等微量杂质。成锋愿景:打造中国药品、保健食品包装行业前段企业。
全自动PET吹瓶机的质量检测采用“自动化全检+人工抽样复检”的方式,确保每一支成品瓶都符合质量标准。质量检测的关键指标包括:外形规整度、壁厚均匀度、透明度、瓶口尺寸、密封性能、力学强度等,具体检测流程如下:首先,自动化全检。成品瓶通过输送轨道进入自动化检测设备(如视觉检测机、壁厚检测机、密封检测机),视觉检测机通过高清摄像头拍摄成品瓶的外观,自动识别瓶身是否有划痕、黑点、杂质、褶皱、变形等外观缺陷;壁厚检测机采用高精度传感器,自动测量成品瓶各部位的壁厚,检测壁厚偏差是否在允许范围(一般为±0.05mm);密封检测机通过向成品瓶内注入一定压力的空气,检测瓶口密封性能,判断是否存在漏气情况。成锋医药用目标鼓舞士气,用发展凝聚人心,用创新提升素质,用文化打造实力。内蒙古医用聚酯瓶价格
山东成锋坐落于淄博市高新技术开发区,公司环境优美,工作条件干净舒适,人性化管理。浙江口服液PET瓶
其次,双向拉伸操作。锁模完成后,拉伸杆从瓶口向下快速、匀速地伸入瓶坯内部,对瓶坯进行轴向拉伸,拉伸速度控制在50-100mm/s,拉伸行程根据成品瓶的高度要求调整,一般轴向拉伸比例为1:2.5-1:3.5。在拉伸杆进行轴向拉伸的同时,吹气装置从瓶口通入低压压缩空气(压力控制在0.3-0.5MPa),对瓶坯进行初步吹胀,实现周向拉伸,周向拉伸比例一般为1:2-1:3。轴向拉伸与周向拉伸协同进行,形成双向拉伸,使PET分子链发生定向排列,变得更加紧密,从而提升成品瓶的拉伸强度、耐冲击性、刚性以及氧气、二氧化碳、水蒸气的阻隔性能。浙江口服液PET瓶


- 浙江口服液PET瓶 2026-10-17
- 内蒙古保健品PET聚酯瓶厂家 2026-10-17
- 西藏PET广口瓶价格 2026-10-16
- 西藏PET饮料瓶 2026-10-16
- 枣庄广口聚酯瓶 2026-10-16
- 西藏PET广口瓶厂家 2026-10-16
- 青海保健品聚酯瓶 2026-10-16
- 青海PET医用塑料瓶哪家好 2026-10-14
- 辽宁医药用PET聚酯瓶哪家好 2026-10-14
- 江西药用PET瓶哪家好 2026-10-13
- 福建医用PET塑料瓶价格 2026-10-12
- 北京食品级聚酯瓶哪家好 2026-10-12