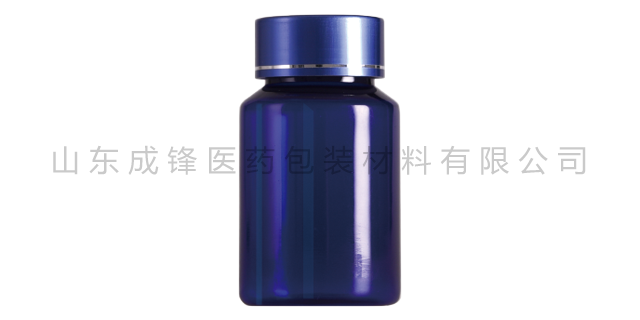
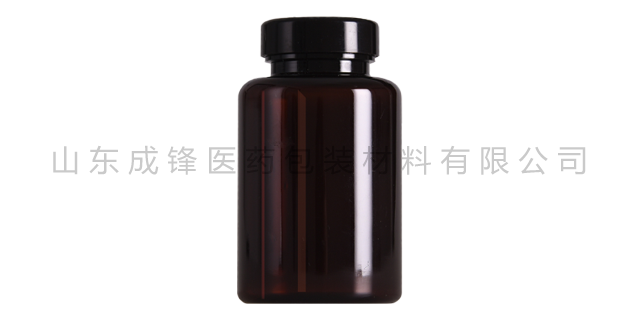
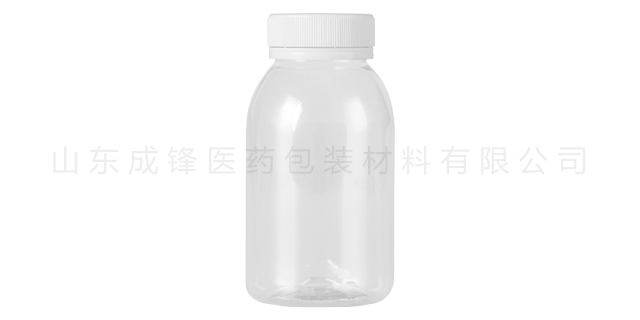
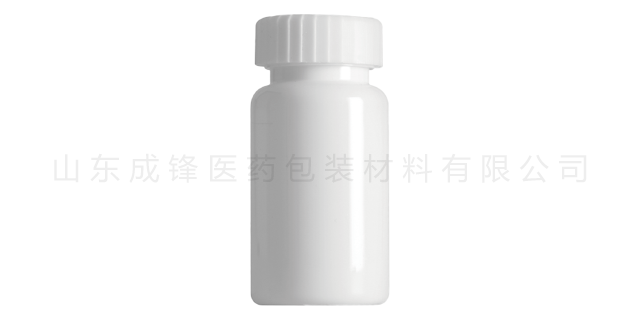
- 品牌
- 成锋
- 型号
- 齐全
- 材质
- 塑料
- 产地
- 山东
- 厂家
- 山东成锋医药包装材料有限公司
食品级PET强制检测项目繁多,关键包含重金属含量、乙醛残留、单体残留、低聚物析出量、总迁移量、重金属迁移、挥发性有机物、微生物指标、异味检测、耐高温浸泡析出检测等。铅、镉、汞、铬等重金属总量与迁移量有严格限值,常温、热水、酸性、油性模拟浸泡条件下,所有化学物质迁移量必须低于国家标准阈值,无异味、无析出、无腐蚀。每一批次食品级PET原料都需要出具食品接触材质检测报告、第三方质检证书、安全合规证明,定期送往专业机构进行抽检,不合格产品严禁流入市场。成锋医药用目标鼓舞士气,用发展凝聚人心,用创新提升素质,用文化打造实力。海南PET塑料广口瓶厂家
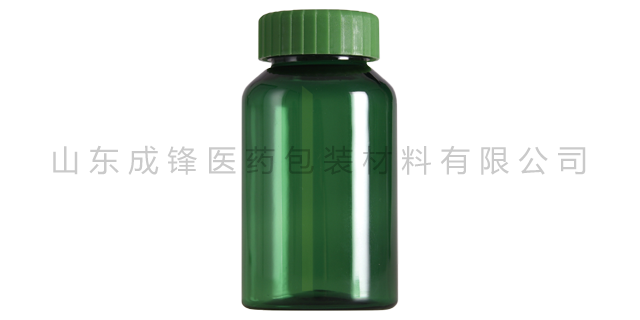
PTA与MEG经直接酯化-缩聚工艺(主流)或酯交换工艺(传统)合成PET树脂,瓶级PET树脂需满足高透明度、低乙醛含量、高熔体强度等特殊要求,与纤维级PET(涤纶)在聚合度、纯度、助剂添加上存在差异。酯化反应:将PTA与MEG按比例加入酯化釜,加入钛系催化剂,升温至220-260℃,压力控制在0.2-0.4MPa,PTA羧基与MEG羟基发生酯化反应,生成对苯二甲酸双羟乙酯(BHET),副产物为水,通过精馏系统持续脱除水分,推动反应正向进行,酯化转化率达99%以上。海南PET塑料广口瓶厂家山东成锋医药包装材料有限公司期待成为您忠实的合作伙伴。
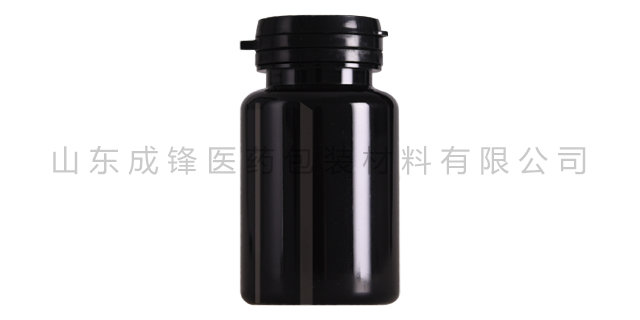
生产车间需采用密闭式设计,避免外界灰尘、杂质、微生物进入车间;车间门窗采用密封性能良好的材质,定期检查密封情况,及时更换损坏的密封件;车间地面采用耐腐蚀、易清洁、不易滋生微生物的材质(如环氧树脂地面),地面坡度设置合理,便于清洁排水,避免积水滋生细菌。车间墙面、天花板采用光滑、平整、不易脱落的材质,避免灰尘堆积与微生物滋生,墙面与地面、天花板的交界处采用弧形设计,便于清洁,无卫生死角。车间内禁止存放与生产无关的物品(如个人物品、杂物、易燃易爆物品等),避免异物混入与污染。
吹塑过程中,瓶坯的加热、拉伸、吹胀三个步骤的协同性,直接决定成品瓶的壁厚分布,需通过工艺优化、设备调控、操作规范,确保瓶身厚薄均匀。瓶坯加热的均匀性,是吹塑阶段厚薄均匀的前提。若瓶坯加热不均,会导致局部软化过度(吹胀后过薄)、局部软化不足(吹胀后过厚),因此需重点管控加热温度与加热方式:分段式加热,准确控制各部位温度。吹瓶机的加热烘箱采用红外辐射加热,将烘箱分为多个加热区域(一般为4-6个区域),分别对应瓶坯的瓶颈、瓶肩、瓶身、瓶底部位。山东成锋医药包装材料有限公司能为您提供各种规格型号的药用包装塑料瓶。
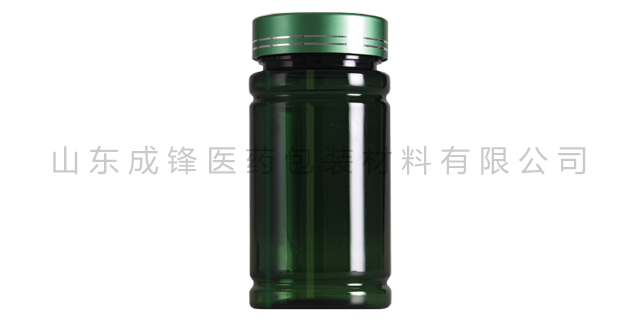
原料是决定PET材料等级的根本前提,食品级PET与工业级PET的一道分界线,就体现在聚合基础单体的纯度管控与原料筛选标准上。PET合成的关键两大单体为精对苯二甲酸和乙二醇,两种等级产品对于单体纯度、杂质含量、有害物质残留的管控标准截然不同。食品级PET在生产阶段,必须采用超高纯度食品级用PTA与乙二醇作为关键原料。其中精对苯二甲酸纯度要求稳定达到99.95%以上,乙二醇纯度不得低于99.9%,严格限制苯类衍生物、重金属离子、有机酸残留、醛类物质等微量杂质。山东成锋的诚信、实力和产品质量获得业界的认可。山东食品级PET瓶
山东成锋医药包装材料有限公司主要生产药用塑料瓶、塑料瓶、保健品瓶。海南PET塑料广口瓶厂家
瓶口平面度偏差过大,会导致瓶盖与瓶口贴合不紧密,出现密封不严,外界空气、微生物进入瓶内,污染内容物。此外,模具精度不足还会导致瓶底、瓶身出现微小裂缝,这些裂缝肉眼难以察觉,但会严重影响密封性能,导致内容物缓慢渗漏,缩短产品保质期。实践表明,模具瓶口尺寸精度每偏差0.01mm,密封性能不合格率会上升12%以上,当偏差超过0.03mm时,密封不合格率可达50%以上,严重影响产品质量。模具精度不只影响PET塑料瓶的质量,还会对成型稳定性和生产效率产生明显影响。模具精度越高,成型过程越稳定,产品合格率越高,生产效率也越高。海南PET塑料广口瓶厂家


- 甘肃保健品PET瓶价格 2026-10-11
- 海南PET塑料广口瓶厂家 2026-10-11
- 天津PET塑料饮料瓶厂家 2026-10-11
- 食品级PET聚酯瓶价格 2026-10-10
- 重庆医用PET塑料瓶哪家好 2026-10-10
- 西藏口服液PET聚酯塑料瓶价格 2026-10-10
- 广东医用PET塑料瓶厂家 2026-10-09
- 西藏PET塑料广口瓶哪家好 2026-10-09
- 山东广口聚酯瓶哪家好 2026-10-08
- 辽宁口服液PET塑料瓶 2026-10-08
- 新疆保健品PET聚酯瓶 2026-10-07
- 上海药用聚酯瓶哪家好 2026-10-06