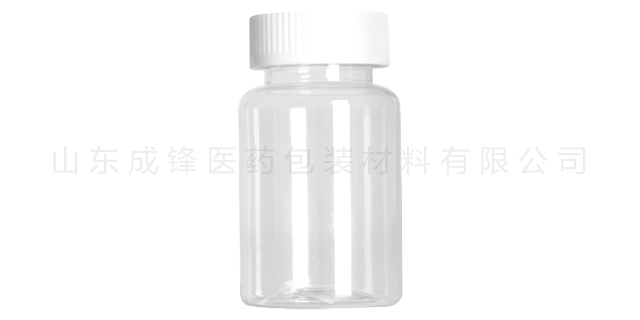
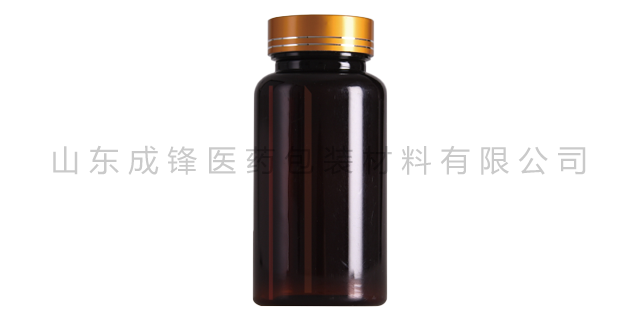
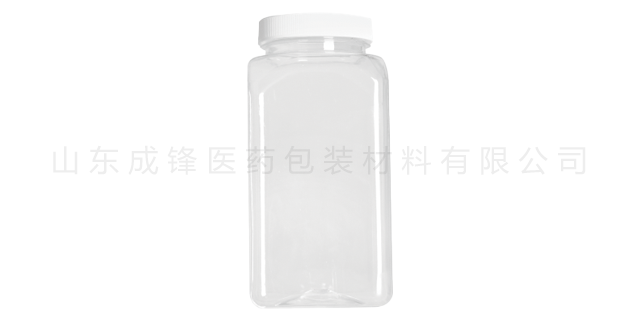
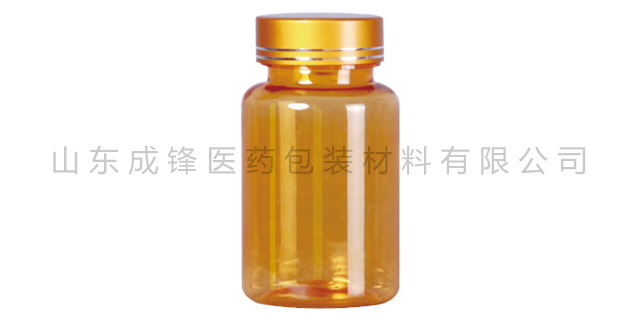
- 品牌
- 成锋
- 型号
- 齐全
- 材质
- 塑料
- 产地
- 山东
- 厂家
- 山东成锋医药包装材料有限公司
成型工艺直接决定PET分子取向、结晶度及内部应力状态,对性能影响深远。双向拉伸工艺参数是关键,拉伸比不足(轴向<2、径向<3)会导致分子取向度低,瓶身强度与耐低温性差;拉伸比过大则易引发分子链断裂,产生内应力,低温下易应力开裂。吹塑温度与冷却速率控制不当会加剧性能缺陷:温度过高导致PET降解,分子量降低,韧性与抗压强度下降;温度过低则熔体流动性差,壁厚分布不均,局部应力集中。冷却速率过快会使瓶体内部形成较大残余应力,低温环境下残余应力释放,诱发裂纹;冷却过慢则结晶度过高,材料脆性增大,耐冲击性减弱。此外,热定型工艺缺失或参数不当,无法稳定结晶结构、消除内应力,会导致瓶体在低温或受压时尺寸稳定性差,易变形破裂。山东成锋坚信,只有不断的提高产品质量,研发新型产品,完善产品服务,才能符合市场需求。青海PET医用塑料瓶哪家好
PET材质凭借其优异的物理化学性能,生产出的塑料瓶在外观、性能、安全性等方面均优于PP、PE塑料瓶,适配食品、医药、日化等多领域的品质生产需求,尤其是对包装外观、密封性、耐化学性有严格要求的产品,PET材质更是选择,这也使得PET塑料瓶的生产具有更广阔的市场适配性,提升企业的市场竞争力。在外观适配性方面,PET塑料瓶具有较高的透明度,透光率可达90%以上,瓶身光泽度好,可清晰展现瓶内产品的形态,适合用于饮料、化妆品、医药等需要展示产品外观的领域;而PP塑料瓶的透光率只为50%-70%,多为半透明或不透明,无法清晰展示瓶内产品。青海PET医用塑料瓶哪家好成锋医药服务宗旨:至诚至信,共生共荣,为客户提供满意服务。
包装的关键目的是保护成品瓶,避免运输、储存过程中出现破损、划痕、污染等问题。包装方式根据产品用途、运输方式调整,常用的包装方式有塑料袋包装、纸箱包装、托盘包装三种。对于小容量、批量大的聚酯塑料瓶,可采用塑料袋包装后装入纸箱,每箱装入固定数量的成品瓶;对于大容量、易破损的聚酯塑料瓶,可采用托盘包装,将成品瓶整齐排列在托盘上,用缠绕膜固定,确保运输过程中稳定。包装过程中需注意以下要点:一是包装材料需清洁、干燥,符合产品卫生标准,避免污染成品瓶;二是包装过程中需轻拿轻放,避免碰撞、摩擦,防止成品瓶破损、划痕;三是包装需紧密,避免成品瓶在包装内晃动,导致破损;四是对于食品、饮料、医药包装的聚酯塑料瓶,包装过程需在清洁、无菌的环境中进行,确保产品卫生安全。
填充阶段匀速注射,确保熔体均匀填充整个型腔;保压阶段低速高压,补充熔体收缩量,避免瓶坯出现缩痕、厚薄偏差。保压压力与保压时间需准确匹配,保压压力一般为注射压力的50%-70%,保压时间根据瓶坯厚度调整,确保瓶坯壁厚均匀、无缺陷。螺杆参数:优化熔体输送与塑化。螺杆转速控制在50-100r/min,转速过快会导致熔体剪切发热过度,出现降解、流动性不均;转速过慢会导致塑化不充分,熔体粘度波动。螺杆背压控制在5-10MPa,背压过高会增加熔体塑化均匀度,但会导致生产效率下降;背压过低会导致塑化不足,熔体不均匀。同时,调整螺杆的计量行程,确保每次注射的熔体体积准确一致,避免因计量偏差导致瓶坯厚薄不一。山东成锋医药包装材料有限公司能为您提供各种规格型号的药用包装塑料瓶。
原料是决定PET材料等级的根本前提,食品级PET与工业级PET的一道分界线,就体现在聚合基础单体的纯度管控与原料筛选标准上。PET合成的关键两大单体为精对苯二甲酸和乙二醇,两种等级产品对于单体纯度、杂质含量、有害物质残留的管控标准截然不同。食品级PET在生产阶段,必须采用超高纯度食品级用PTA与乙二醇作为关键原料。其中精对苯二甲酸纯度要求稳定达到99.95%以上,乙二醇纯度不得低于99.9%,严格限制苯类衍生物、重金属离子、有机酸残留、醛类物质等微量杂质。山东成锋始终坚持诚实守信的齐鲁文化,发展自身,服务客户!青海PET医用塑料瓶哪家好
成锋医药经营理念:创新、多元、永续、共生。青海PET医用塑料瓶哪家好
普通工业级PET无食品安全检测要求,只检测基础工业性能指标,如拉伸强度、熔融指数、灰分含量、水分含量等,不检测重金属迁移、有机物析出、毒性残留等安全指标。工业级PET允许高灰分、高杂质、高挥发物残留,重金属、醛类物质、残留单体含量不受限制,不存在迁移量管控要求。检测方式以企业内部简易抽检为主,无需第三方专业认证,质检门槛极低,只要满足基础成型使用要求即可出厂。在耐环境稳定性检测中,食品级PET需通过冷热交替、高温蒸煮、酸碱浸泡等严苛测试,保证复杂使用环境下的安全性;工业级PET只适配常规常温干燥工业环境,耐酸碱、耐高温、耐溶剂性能较弱,接触油脂、酸碱液体后易老化、析出有害物质青海PET医用塑料瓶哪家好


- 青海PET医用塑料瓶哪家好 2026-10-14
- 辽宁医药用PET聚酯瓶哪家好 2026-10-14
- 江西药用PET瓶哪家好 2026-10-13
- 福建医用PET塑料瓶价格 2026-10-12
- 北京食品级聚酯瓶哪家好 2026-10-12
- 海南医药用PET塑料瓶 2026-10-12
- 甘肃保健品PET瓶价格 2026-10-11
- 海南PET塑料广口瓶厂家 2026-10-11
- 天津PET塑料饮料瓶厂家 2026-10-11
- 食品级PET聚酯瓶价格 2026-10-10
- 重庆医用PET塑料瓶哪家好 2026-10-10
- 西藏口服液PET聚酯塑料瓶价格 2026-10-10