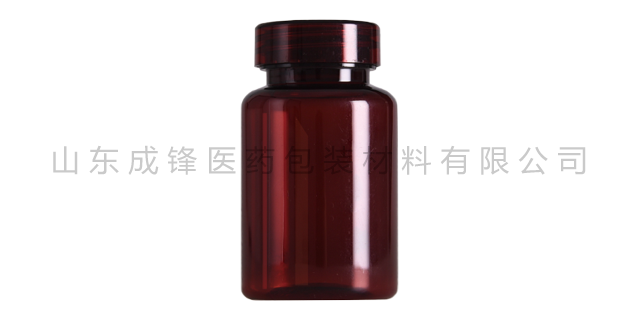
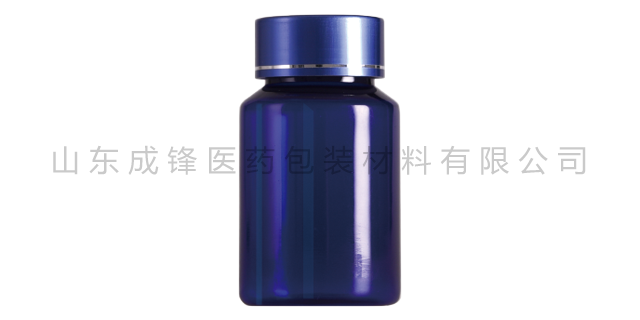
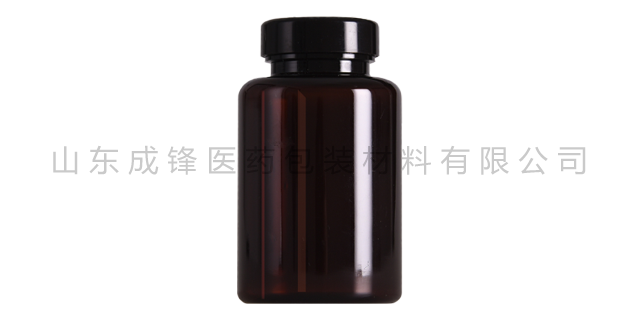
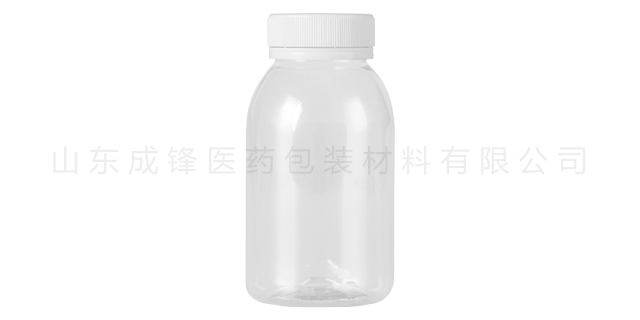
- 品牌
- 成锋
- 型号
- 齐全
- 材质
- 塑料
- 产地
- 山东
- 厂家
- 山东成锋医药包装材料有限公司
包装的关键目的是保护成品瓶,避免运输、储存过程中出现破损、划痕、污染等问题。包装方式根据产品用途、运输方式调整,常用的包装方式有塑料袋包装、纸箱包装、托盘包装三种。对于小容量、批量大的聚酯塑料瓶,可采用塑料袋包装后装入纸箱,每箱装入固定数量的成品瓶;对于大容量、易破损的聚酯塑料瓶,可采用托盘包装,将成品瓶整齐排列在托盘上,用缠绕膜固定,确保运输过程中稳定。包装过程中需注意以下要点:一是包装材料需清洁、干燥,符合产品卫生标准,避免污染成品瓶;二是包装过程中需轻拿轻放,避免碰撞、摩擦,防止成品瓶破损、划痕;三是包装需紧密,避免成品瓶在包装内晃动,导致破损;四是对于食品、饮料、医药包装的聚酯塑料瓶,包装过程需在清洁、无菌的环境中进行,确保产品卫生安全。成锋医药包装为广大客户提供了优良的产品,良好的技术支持,完善的售后服务。海南医药用PET塑料瓶
这种力学性能的提升,较大的实际价值在于实现了聚酯塑料瓶“轻量化”与“较高的强度”的完美平衡。未拉伸的PET塑料瓶,为了保证足够的强度,需要增加瓶身壁厚(通常为0.5-0.8mm),不只增加了原料用量,还提升了生产成本;而经过双向拉伸的聚酯塑料瓶,在保证强度优于未拉伸产品的前提下,可将瓶身壁厚控制在0.3-0.5mm,减少30%-40%的原料用量,实现轻量化生产。例如,生产500ml的饮料瓶,未拉伸PET瓶的原料用量约为35g,而双向拉伸PET瓶的原料用量只为25g左右,每吨PET原料可多生产约40000个瓶子,大幅降低原料成本。同时,轻量化的瓶体还能降低运输成本,减少物流环节的能耗,契合绿色生产理念。海南医药用PET塑料瓶山东成锋医药包装材料有限公司实验室投资700万元建成,有国内外先进的仪器设施。
原料预混与改性,提升熔体稳定性。对于需要添加色母粒、抗氧剂、爽滑剂等助剂的PET瓶,需将助剂与PET切片充分预混,确保助剂均匀分散在原料中,避免局部助剂浓度过高或过低,导致熔体流动性差异。预混时可采用高速混合机,控制混合转速与时间,保证混合均匀度;若需提升熔体韧性与流动性,可添加少量食品级共聚单体(如间苯二甲酸IPA),优化熔体的加工性能,减少厚薄不均的概率。PET瓶生产中,注塑机、吹瓶机的设备精度,以及模具的加工精度,是控制瓶身厚薄均匀度的关键硬件保障。
瓶口平面度偏差过大,会导致瓶盖与瓶口贴合不紧密,出现密封不严,外界空气、微生物进入瓶内,污染内容物。此外,模具精度不足还会导致瓶底、瓶身出现微小裂缝,这些裂缝肉眼难以察觉,但会严重影响密封性能,导致内容物缓慢渗漏,缩短产品保质期。实践表明,模具瓶口尺寸精度每偏差0.01mm,密封性能不合格率会上升12%以上,当偏差超过0.03mm时,密封不合格率可达50%以上,严重影响产品质量。模具精度不只影响PET塑料瓶的质量,还会对成型稳定性和生产效率产生明显影响。模具精度越高,成型过程越稳定,产品合格率越高,生产效率也越高。成锋医药包装认为,认同企业文化,能胜任岗位工作的员工,就是人才。
烘干是将清洗后的成品瓶表面的水分去除,确保瓶身干燥,避免水分残留影响后续的印刷、贴标效果,同时防止瓶内滋生细菌。烘干设备采用热风循环烘干箱,烘干温度控制在60-80℃,烘干时间为5-10分钟,具体参数可根据成品瓶的尺寸、含水量调整。烘干过程中需注意以下要点:一是烘干温度需均匀,避免局部温度过高导致瓶身变形、发黄;二是烘干时间需足够,确保瓶身水分完全去除,瓶内无积水;三是烘干后的成品瓶需冷却至室温,再进入后续印刷、贴标环节,避免高温影响印刷、贴标效果。烘干后的成品瓶需放置在清洁、干燥的环境中,避免再次受潮、污染。山东成锋医药包装材料有限公司期待成为您忠实的合作伙伴。河南药用PET塑料瓶
成锋愿景:打造中国药品、保健食品包装行业前段企业。海南医药用PET塑料瓶
除此之外,食品级PET水分含量控制严苛,加工前干燥处理标准更高,防止水解降解;工业级PET水分管控宽松,水解稳定性差,长期存放易吸潮变质。等级属性直接决定了两种PET材料的应用范围,行业法规与安全规范严格限制材料跨界使用,形成清晰的场景划分。食品级PET是食品包装、日用安全包装的关键原料,主要用于矿泉水瓶、碳酸饮料瓶、果汁茶饮包装、食用油桶、调味品容器、食品保鲜盒、日化洗护食品级包装、婴幼儿用品包装、医药试剂包装、纯净水储料容器等所有直接或间接接触食品、饮用水、人体肌肤的产品领域。凭借安全无毒、纯净卫生、析出量低的优势,成为民生消费领域不可替代的包装材料。海南医药用PET塑料瓶


- 海南医药用PET塑料瓶 2026-10-12
- 甘肃保健品PET瓶价格 2026-10-11
- 海南PET塑料广口瓶厂家 2026-10-11
- 天津PET塑料饮料瓶厂家 2026-10-11
- 食品级PET聚酯瓶价格 2026-10-10
- 重庆医用PET塑料瓶哪家好 2026-10-10
- 西藏口服液PET聚酯塑料瓶价格 2026-10-10
- 广东医用PET塑料瓶厂家 2026-10-09
- 西藏PET塑料广口瓶哪家好 2026-10-09
- 山东广口聚酯瓶哪家好 2026-10-08
- 辽宁口服液PET塑料瓶 2026-10-08
- 新疆保健品PET聚酯瓶 2026-10-07