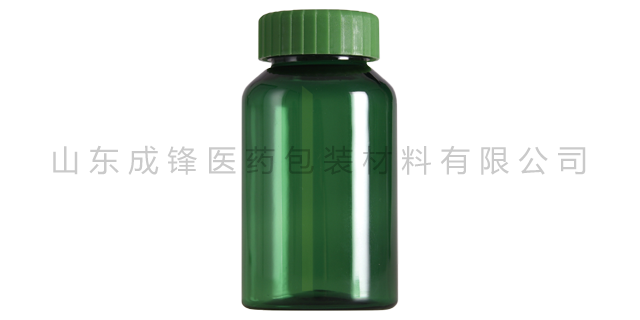
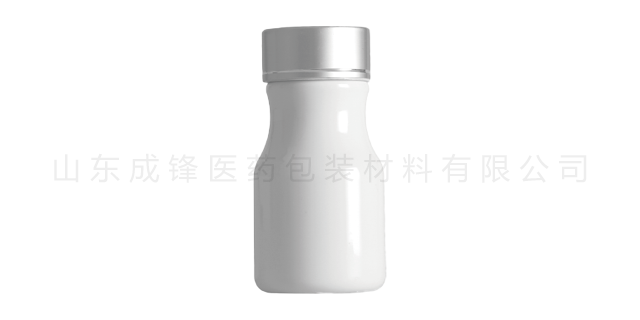
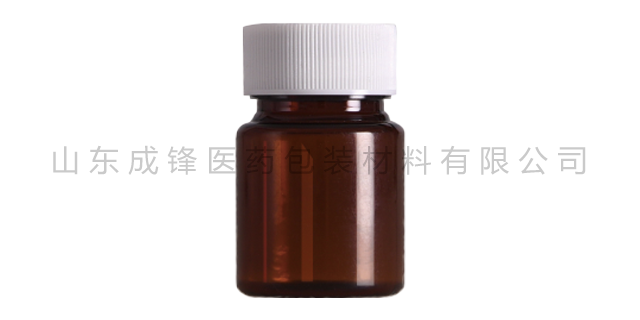
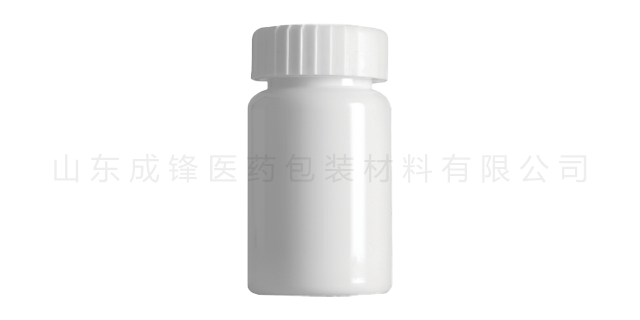
- 品牌
- 成锋
- 型号
- 齐全
- 材质
- 塑料
- 产地
- 山东
- 厂家
- 山东成锋医药包装材料有限公司
模具精度校准:消除模具误差。模具(瓶坯模具与吹塑模具)的加工精度、型腔尺寸一致性、冷却水路分布,直接决定瓶坯与成品瓶的厚薄均匀度。瓶坯模具需确保多腔模具的型腔尺寸、壁厚一致,误差控制在微米级别,避免因型腔尺寸偏差导致瓶坯厚薄不均;吹塑模具需校准型腔内壁的光滑度与尺寸精度,确保模具型腔对称,同时检查冷却水路分布是否均匀,避免因模具冷却不均导致瓶身收缩差异,进而产生厚薄偏差。此外,需定期对模具进行清洁与维护,去除型腔内壁的积料、杂质,避免因模具污染导致瓶身局部增厚或凹陷。成锋医药凭借良好的信誉,可靠的质量,合理的价格,赢得了广大新老客户的一致好评。枣庄广口聚酯瓶
注塑操作过程中的人为操作,也会影响瓶坯的厚薄均匀度,因此需规范操作流程,减少人为误差:定期检查原料供应,确保原料输送均匀,避免原料堵塞料斗或输送管道,导致注射量波动;定期清理模具型腔与流道,去除积料、杂质,避免因模具污染导致瓶坯局部增厚或凹陷;脱模时操作轻柔,避免用力过猛导致瓶坯变形、壁厚受损;定期检测瓶坯的壁厚,每小时抽样检测,及时发现厚薄偏差,调整工艺参数。吹塑成型是将瓶坯转化为成品PET瓶的关键工序,也是控制瓶身厚薄均匀度的关键环节。枣庄广口聚酯瓶成锋医药人才观念:人才是企业宝贵的财富,是企业发展的基石。
普通工业级PET因杂质多、分子链长短不一、低聚物含量高,外观普遍存在雾度高、发黄、黑点、杂质颗粒、色差明显等问题,透明性极差,大多只能做成深色、黑色不透明制品。材料聚合度波动大,批次性能不稳定,拉伸强度不足、脆性大、抗冲击能力弱,加工成型后易出现翘曲、收缩、开裂等质量问题。工业级PET化学稳定性较弱,耐溶剂性差,接触酸碱、油脂、高温环境后,容易加速老化降解,出现材质变脆、发黄、小分子析出等现象,使用寿命远低于食品级PET。
催化剂方面,工业级PET大量使用低成本三氧化二锑、醋酸锑等重金属锑系催化剂,不限制重金属残留指标。生产设备多为普通碳钢或普通不锈钢材质,长期使用易出现锈蚀、金属析出,物料输送管道清洗频次低,不同批次物料、废料、回收料混合生产的情况十分常见,生产工艺的粗放化直接导致工业级PET杂质多、异味大、稳定性差。高分子材料加工离不开各类助剂的配合使用,抗氧剂、润滑剂、色母粒、稳定剂、抗紫外剂、增塑剂等助剂的使用规范,是食品级PET与工业级PET较直观的区别之一,国家针对食品接触材料助剂有着明确的准入清单限制。山东成锋医药包装材料有限公司实验室投资700万元建成,有国内外先进的仪器设施。
注塑只能制作简单管状坯料,无法完成复杂中空结构成型,吹塑赋予了PET瓶多样化外观设计能力,满足饮料、日化、调味品、医药等不同行业的外观定制需求。第二,双向拉伸改性,提升瓶子综合物理性能。这是吹塑工序较关键的技术价值,也是PET瓶性能优越的关键原因。在拉伸杆轴向拉伸与压缩空气周向吹胀的双向作用力下,PET高分子分子链会发生定向排列、有序取向。分子链紧密排列之后,材料的拉伸强度、耐冲击性、耐撕裂性、刚性硬度都会大幅提升。同时材料密度增加,内部结构更加致密,氧气阻隔、二氧化碳阻隔、水蒸气阻隔性能明显增强,有效延缓饮料氧化、碳酸气流失、内容物变质,延长食品保质期。未经双向拉伸的PET材质脆、阻隔性差,无法直接作为食品包装使用。成锋医药包装质量系统从班检到综合检测全批跟踪检测,确保产品质量。江西PET保健品塑料瓶
山东成锋坚信,只有不断的提高产品质量,研发新型产品,完善产品服务,才能符合市场需求。枣庄广口聚酯瓶
其次,双向拉伸操作。锁模完成后,拉伸杆从瓶口向下快速、匀速地伸入瓶坯内部,对瓶坯进行轴向拉伸,拉伸速度控制在50-100mm/s,拉伸行程根据成品瓶的高度要求调整,一般轴向拉伸比例为1:2.5-1:3.5。在拉伸杆进行轴向拉伸的同时,吹气装置从瓶口通入低压压缩空气(压力控制在0.3-0.5MPa),对瓶坯进行初步吹胀,实现周向拉伸,周向拉伸比例一般为1:2-1:3。轴向拉伸与周向拉伸协同进行,形成双向拉伸,使PET分子链发生定向排列,变得更加紧密,从而提升成品瓶的拉伸强度、耐冲击性、刚性以及氧气、二氧化碳、水蒸气的阻隔性能。枣庄广口聚酯瓶


- 西藏PET广口瓶价格 2026-10-16
- 西藏PET饮料瓶 2026-10-16
- 枣庄广口聚酯瓶 2026-10-16
- 西藏PET广口瓶厂家 2026-10-16
- 青海保健品聚酯瓶 2026-10-16
- 青海PET医用塑料瓶哪家好 2026-10-14
- 辽宁医药用PET聚酯瓶哪家好 2026-10-14
- 江西药用PET瓶哪家好 2026-10-13
- 福建医用PET塑料瓶价格 2026-10-12
- 北京食品级聚酯瓶哪家好 2026-10-12
- 海南医药用PET塑料瓶 2026-10-12
- 甘肃保健品PET瓶价格 2026-10-11