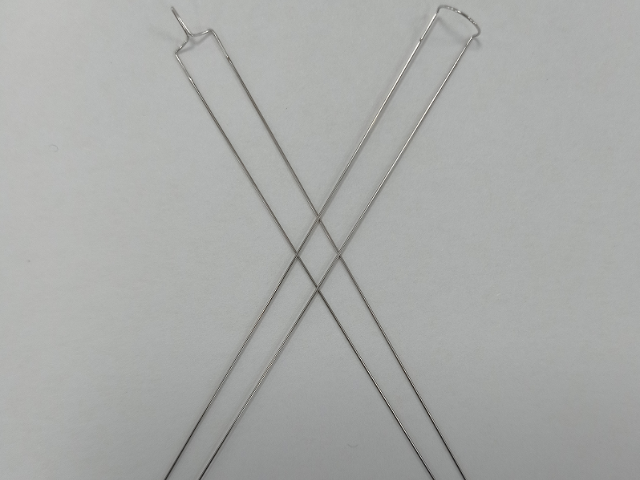
等离子刀电极微型尺寸的高精度测量需要结合多种检测手段,以获得***可靠的质量数据。光学影像测量系统(影像仪)是尖头处尺寸检测的优先选择——通过CCD摄像头获取电极尖头处的二维投影图像,结合亚像素边缘检测算法提取几何尺寸(直径、角度、半径等),测量精度可达±0.005mm以上,非接触测量避免了探针对精密尖头处的损伤。部分影像测量系统配备了同轴光源和远心光学系统以消除光学畸变的影响。扫描电子显微镜(SEM)用于获取电极尖头处的微纳尺度形貌信息——不*可测量几何尺寸,还能观察表面微观形貌(如加工痕迹、氧化膜状态、是否有微裂纹),SEM的景深远优于光学显微镜,特别适合陡峭轮廓的三维观测。激光共聚焦显微镜则兼顾了光学分辨率和无接触高度测量能力,可获取尖头处的三维表面形貌和粗糙度数据(垂直分辨率可达10nm)。对于批量生产的电极,视觉自动检测系统(AOI)能够以每小时数百件的速度对尖头处尺寸和外观进行全检,结合统计过程控制(SPC)实时监控生产线的质量稳定性,将超过公差限值的不合格品在***时间剔除。医用铂铱电极可配套各类医用等离子手术设备。铂铱 25 合金等离子电极加工
等离子刀电极作为与人体内部组织直接接触的器械(通常归类为高level消毒或灭菌水平的手术器械),必须能够耐受临床规范中规定的所有灭菌方式而不损伤其功能和安全性。高温高压蒸汽灭菌(Autoclave,134°C,2 atm,15至30分钟)和环氧乙烷气体灭菌(EtO,37°C至55°C,40%至80% RH)是两种**常用的灭菌方法。铂铱合金对这两种灭菌方式均有极好的耐受性——高温高压灭菌在合金中不引起相变或晶粒长大,环氧乙烷灭菌更是低温工艺,对金属材料几乎没有影响。等离子体灭菌(以过氧化氢等离子为主)是一种新兴的灭菌方法,因其低温、快速、无残留的特点在精密器械灭菌中逐渐推广,铂铱合金与过氧化氢等离子体的兼容性同样良好。需要特别关注的是灭菌对电极表面有机物残留的影响——前次使用后若清洁不彻底,有机物(如蛋白质、脂肪)在高温灭菌过程中会发生热变性、焦化,形成难以消除的碳化层,影响后续使用的放电效果和生物安全性。因此,灭菌前的彻底清洁(通常包括酶清洗剂浸泡、软刷刷洗和超声清洗三步)是不容省略的前处理步骤,也是ISO 13485质量管理体系中灭菌确认方案的重要组成内容。Pt75Ir25 等离子电极加工服务医用铂铱电极结构设计,贴合临床手术操作需求。
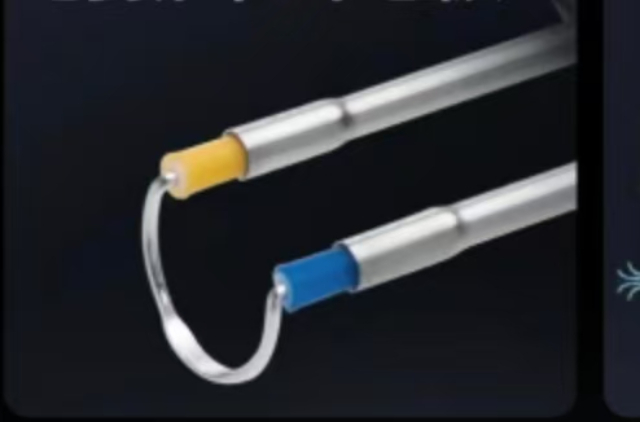
等离子手术电极的工作环境具有高温、高频放电和电解质液体共存的特征,材料选择直接决定了电极的耐用性、安全性和手术效果。铂铱合金因其独特的综合性能成为等离子刀电极的主流材料方案。铂的高化学惰性使其在等离子体高能粒子轰击和高温环境下几乎不发生氧化和升华,能够在反复激发-停机的循环中保持稳定的电学特性和几何完整性。铱的加入有效提升了合金的硬度和抗溅射性能——等离子放电过程中,高能离子对电极表面的冲击会导致材料微粒溅射,铱含量较高的合金表面溅射速率明显低于纯铂,电极尖头处的损耗更小、使用寿命更长。此外,铂铱合金的导电率适中(约3×10⁶ S/m),既能承载高频电流又不会因过高的热导率导致放电能量过度分散。在等离子消融手术常用的射频频率(300kHz至500kHz)范围内,铂铱合金的集肤深度约为100μm至200μm,配合中空冷却通道设计能够有效管理放电区域的温升。材料选型时还需综合考量成本——医疗级高纯铂铱合金的单价远高于不锈钢或钛合金,但其性能优势和临床安全性使其在一次性高值耗材和可重复灭菌器械中均有广泛应用。
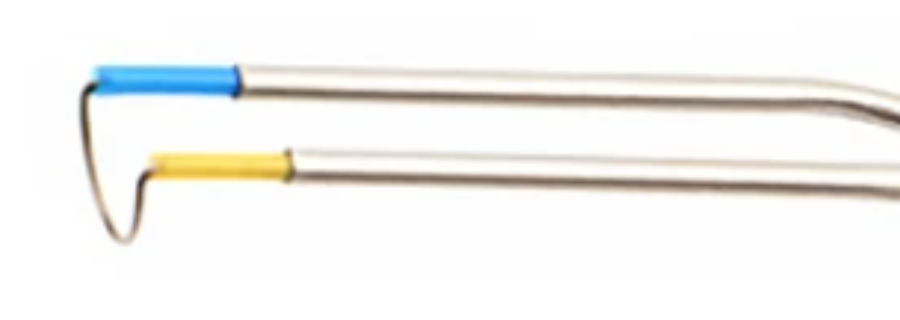
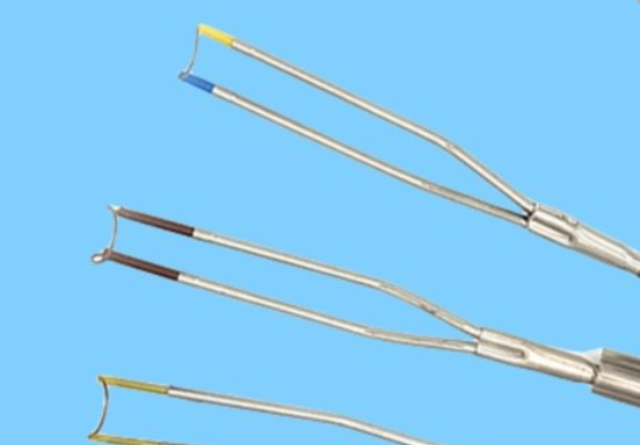
等离子刀电极的消融端并非只有单一的针状形态,而是发展出了针对不同临床需求的多种刀头几何形状。针状电极(Hook/Lancet)是应用***的通用型,适用于软组织的切割、消融和凝固,尖锐的头处便于刺入组织建立消融通道,弧形侧面刃口用于精确切割。柱状电极(Barrel/Cylinder)端面为平面或略带弧形的柱状,消融范围比针状更宽,适用于大面积黏膜组织的消融(如鼻甲减容手术中快速减容)和表面止血,消融深度与作用时间和功率设置正相关。叉状电极(Fork/Spike)具有多个头处分支,可在单次消融中创建多个消融通道,显著提高消融效率,常用于膝关节清理术中的软骨下骨钻孔和椎间盘突出症中的多靶点消融。勺状或勺形电极(Spoon/Evaporator)具有凹面收集组织效应,主要用于精确去除浅表层组织同时保持下层基底完整,常见于声带手术等对消融深度精确控制要求较高的场景。刀形电极(T-hook/Razor)在头处具有扁平的切割刃,用于类似手术刀的结构性切割效果,等离子辅助切割的出血量远少于传统手术刀。20 人工程团队,保障铂铱电极的生产与落地实施。
等离子刀铂铱电极的制造工艺涉及贵金属加工、精密焊接和医疗级组装等多个技术领域,工艺变更的控制是制造商质量管理体系中持续合规维护的重要组成部分。等离子刀电极的主要工艺变更场景包括:原材料供应商或牌号变更(铱含量调整、供应商更换)、加工工艺变更(拉丝道次变化、热处理参数优化、焊接设备升级)、尺寸规格变更(尖头处几何形状重新设计)、灭菌方式变更(从环氧乙烷改为高温高压或伽马辐照灭菌)以及生产场地变更。变更控制流程的第一步是影响评估——评估变更对产品安全性、有效性和注册技术文件的影响范围,区分重大变更和微小变更。重大变更通常需要补充注册申报(如向NMPA提交产品变更申请)或备案(如内部工艺验证证明等效性)。变更验证需要覆盖的测试项目通常包括:设计验证(尺寸和功能)、原材料和成品性能测试、灭菌验证(若涉及灭菌方式变更)、以及生物相容性重新评估(若材料或表面处理发生改变)。工艺变更的验证批次通常不少于3批,且验证数据应覆盖变更后的稳态生产条件,而非只验证变更过渡期的中间状态。20 人机加团队,负责铂铱电极的精密机加工序。Pt75Ir25 等离子电极加工服务
公司 5 名材料专业人士,主导铂铱电极的研发设计工作。铂铱 25 合金等离子电极加工
等离子刀电极的电气使用寿命通常以"消融剂量"(以焦耳J或瓦特秒W·s计量)或"激发次数"来标称,准确评估额定使用寿命是产品设计和注册申报的重要内容。直接法是**诚实的评估方式——将电极样品在额定的最大功率条件下反复进行消融激发,直到性能衰减至规定阈值(如消融效率下降30%、维持电压增幅超过初始值20%、或尖头处直径变化超过初始值±10%),记录此时的累计消融剂量或激发次数。这种方法耗时长(可能需要数千次激发,耗时数周),但结果**为可靠。加速老化法通过提高消融功率(超规格功率100%至150%)来加速性能衰减,将加速后的失效数据用阿伦尼乌斯-惠特尼等模型换算至额定功率条件下的等效寿命,但加速因子的确定需要经过验证以确保加速失效模式与正常使用失效模式一致。使用寿命的批次验证应覆盖至少3个生产批次,以排除批次间差异对使用寿命评估的影响。对于一次性使用电极,制造商需要保证产品在标称有效期内(通常1至3年,以加速老化数据推算)的使用性能不低于出厂规格要求,因此货架寿命验证(加速老化+实时老化数据结合)是使用可靠性保证的组成部分。铂铱 25 合金等离子电极加工
汕尾市栢科金属表面处理有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的电子元器件中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同汕尾市栢科金属表面处供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!