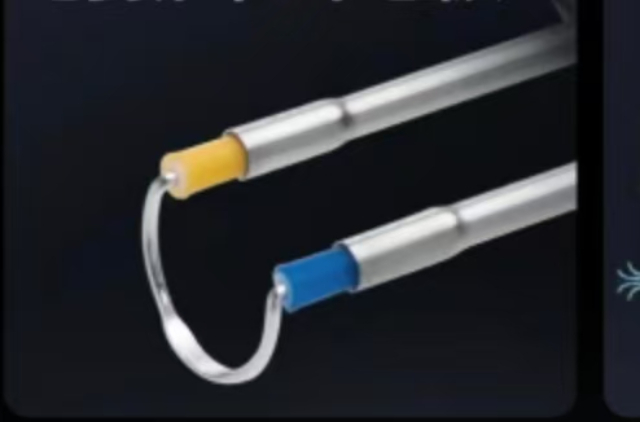
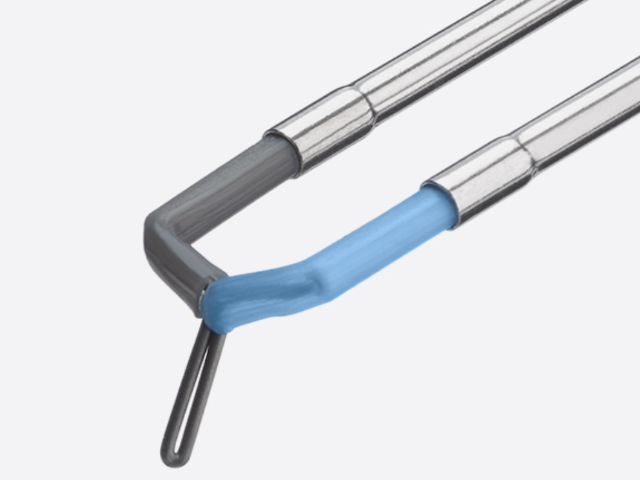
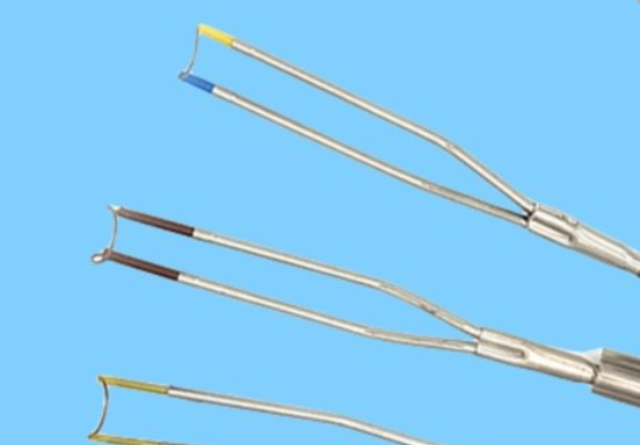
等离子刀电极作为与人体内部组织直接接触的器械(通常归类为高level消毒或灭菌水平的手术器械),必须能够耐受临床规范中规定的所有灭菌方式而不损伤其功能和安全性。高温高压蒸汽灭菌(Autoclave,134°C,2 atm,15至30分钟)和环氧乙烷气体灭菌(EtO,37°C至55°C,40%至80% RH)是两种**常用的灭菌方法。铂铱合金对这两种灭菌方式均有极好的耐受性——高温高压灭菌在合金中不引起相变或晶粒长大,环氧乙烷灭菌更是低温工艺,对金属材料几乎没有影响。等离子体灭菌(以过氧化氢等离子为主)是一种新兴的灭菌方法,因其低温、快速、无残留的特点在精密器械灭菌中逐渐推广,铂铱合金与过氧化氢等离子体的兼容性同样良好。需要特别关注的是灭菌对电极表面有机物残留的影响——前次使用后若清洁不彻底,有机物(如蛋白质、脂肪)在高温灭菌过程中会发生热变性、焦化,形成难以消除的碳化层,影响后续使用的放电效果和生物安全性。因此,灭菌前的彻底清洁(通常包括酶清洗剂浸泡、软刷刷洗和超声清洗三步)是不容省略的前处理步骤,也是ISO 13485质量管理体系中灭菌确认方案的重要组成内容。医用铂铱电极结构设计,贴合临床手术操作需求。泌尿外科等离子电切电极铂铱丝 OEM 代工厂家排名
从全生命周期使用成本的角度评估,铂铱等离子刀电极在特定使用场景中具有可观的经济性优势,尽管其一次性采购单价高于不锈钢或普通合金电极。铂铱电极的长寿命优势来自两个方面:铂铱合金的耐溅射特性使尖头处在额定使用寿命内的几何形变极小,消融效率的衰减曲线更为平缓——这意味着相同额定规格下,铂铱电极能够完成的消融剂量(焦耳数)或激发次数更多,每焦耳或每次激发的材料成本相应降低。铂铱合金的高温稳定性保证了电极在峰值功率使用条件下不会发生软化塌陷或尖头处熔蚀,避免了因材料性能不达标导致的提前报废。对于高频使用的科室(如泌尿外科前列腺手术量大的中心),铂铱电极每台手术的均摊成本可能低于低价但短寿命的替代材料电极。此外,铂铱电极可重复使用型号在合理的器械管理条件下可耐受100至300次灭菌循环,以日均2至3台手术计算,可覆盖数月至一年的使用量,进一步摊薄了单次使用成本。当然,对于低频使用科室或特定一次性使用规范要求严格的情况(如内镜手术中强制一次性使用的情形),一次性铂铱电极的单次成本仍是决策的主要考量。无磁性铂铱合金等离子电极重量医用铂铱电极依托公司贵金属合金研发实力打造。
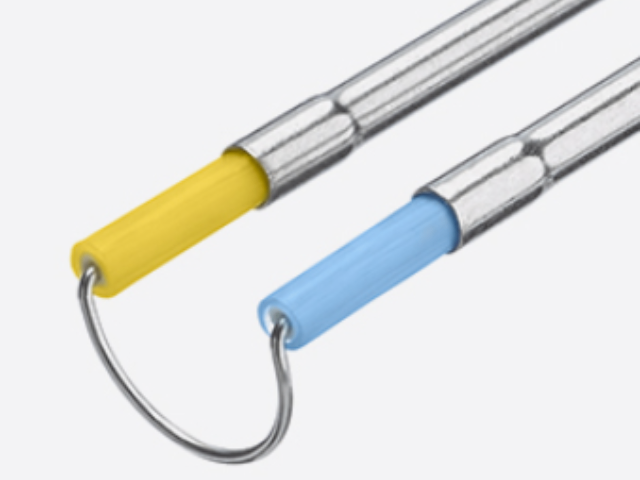
等离子刀电极尖头处的尺寸规格直接决定消融通道的宽度、消融效率和目标组织的精确性,是产品设计中**重要的几何参数。不同临床应用对尖头处尺寸的需求差异极大:耳鼻喉科鼻甲消融用的电极尖头处直径通常在0.4mm至0.8mm之间,长度3mm至5mm,细小的尖头处提供精确的消融控制,适合鼻甲黏膜下组织的选择性消融;骨科椎间盘消融用的电极尖头处直径稍大(0.8mm至1.2mm),需要更长的有效消融长度(5mm至10mm)以覆盖椎间盘髓核的消融范围;泌尿外科前列腺消融的电极则可能需要更大的消融半径,电极尖头处或刀头面积相应增大。在一次性耗材设计中,尖头处尺寸的公差通常控制在±0.05mm以保证批内一致性——过大的正公差会导致消融效果超出预期范围(如打孔过大导致出血增加),过大的负公差则使消融效率低下甚至无法有效消融组织。对于可重复使用电极,尖头处的磨损消耗后尺寸会逐渐偏离初始规格,需要规定最大允许磨损量作为使用寿命的判断依据,临床上通常以消融效率明显下降(如消融时间延长50%以上)作为更换指征。
等离子刀电极微型尺寸的高精度测量需要结合多种检测手段,以获得***可靠的质量数据。光学影像测量系统(影像仪)是尖头处尺寸检测的优先选择——通过CCD摄像头获取电极尖头处的二维投影图像,结合亚像素边缘检测算法提取几何尺寸(直径、角度、半径等),测量精度可达±0.005mm以上,非接触测量避免了探针对精密尖头处的损伤。部分影像测量系统配备了同轴光源和远心光学系统以消除光学畸变的影响。扫描电子显微镜(SEM)用于获取电极尖头处的微纳尺度形貌信息——不*可测量几何尺寸,还能观察表面微观形貌(如加工痕迹、氧化膜状态、是否有微裂纹),SEM的景深远优于光学显微镜,特别适合陡峭轮廓的三维观测。激光共聚焦显微镜则兼顾了光学分辨率和无接触高度测量能力,可获取尖头处的三维表面形貌和粗糙度数据(垂直分辨率可达10nm)。对于批量生产的电极,视觉自动检测系统(AOI)能够以每小时数百件的速度对尖头处尺寸和外观进行全检,结合统计过程控制(SPC)实时监控生产线的质量稳定性,将超过公差限值的不合格品在***时间剔除。医用铂铱电极表面处理工艺成熟,使用效果稳定。
等离子刀电极的绝缘安全性能直接关系到手术的电气安全,是产品注册检验和出厂检验的必检项目。绝缘电阻测试测量手柄内各带电部件与外壳(操作者接触部分)之间的绝缘电阻,在标准大气条件(温度23±2°C,相对湿度50%±10%)下使用500V DC兆欧表测量,合格标准通常为≥100 MΩ(具体限值参照IEC 60601-1对应条款)。介电强度测试(也称为击穿电压测试)则检验绝缘材料在更高电压下的耐受能力——对电极手柄施加规定的交流试验电压(通常为额定电源电压的1500V或产品技术要求规定的更高值)持续1分钟,观察是否发生击穿或闪络,此测试应在绝缘电阻测试合格后方可进行,以免在已存在绝缘缺陷的情况下施加过高电压造成人员伤害。电气安全测试还需要考核手柄连接器和电缆的连接可靠性——通过连接器拔出力测试(确保插拔过程中不会意外松脱)和接触电阻测试(确保电气连接的低阻抗和稳定性)。此外,模拟临床使用中可能出现的液体泼溅或短时间浸没(滴液测试),考核液体进入手柄后对绝缘安全的影响是否在可接受范围内。公司具备电镀工艺,优化铂铱电极表面处理效果。Pt90Ir10 等离子电极生产厂家排名
专精特新企业打造,铂铱电极技术获行业认可。泌尿外科等离子电切电极铂铱丝 OEM 代工厂家排名
等离子刀电极中铂铱合金的配比设计是在导电性、耐溅射性、机械强度和加工成本之间寻求平衡的过程。不同临床应用场景对电极性能的需求存在差异,手术器械工程师通过调整合金配比来适应不同需求。在消融功率较高(如椎间盘等离子消融,功率可达200W至300W峰值)和电极尖头处正向温度较高(可达300°C至500°C)的应用中,通常选用铱含量偏高的配方(如85Pt/15Ir),以获得更好的耐高温和抗溅射性能。而在强调放电稳定性和降低组织碳化风险的精细切割应用中(如耳鼻喉软组织消融,功率通常控制在50W至100W),铱含量适中的配方(如90Pt/10Ir)更为适合,过高的铱含量反而可能因合金表面状态不均匀导致放电不稳定。需要指出的是,合金配比的变化对电极的生物相容性和化学稳定性影响极小——铂和铱在生物惰性方面几乎等价,关键的工程差异主要体现在物理机械性能层面。此外,铂铱合金的成分均匀性也是影响电极性能的重要因素——偏析组织(成分分布不均匀的区域)在放电过程中容易成为局部热点,加速局部损伤,因此真空熔炼工艺是保证成分均匀性的首先选择的生产方式。泌尿外科等离子电切电极铂铱丝 OEM 代工厂家排名
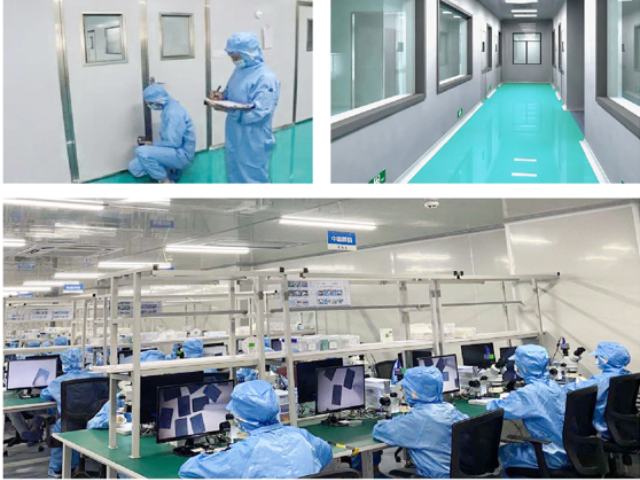
汕尾市栢科金属表面处理有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在广东省等地区的电子元器件行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**汕尾市栢科金属表面处供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!