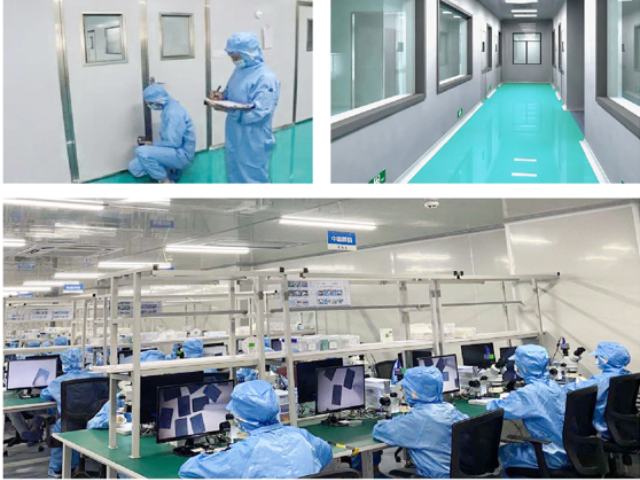
等离子刀铂铱电极的采购评估需要从技术合规、质量体系、供应链和服务支持四个维度综合考量。技术合规方面:电极材料成分应与产品技术要求(技术规格书)一致,要求供应商提供原材质证书(C of C)和第三方成分验证报告;生物相容性测试报告应为**近3年内的有效版本,覆盖实际产品状态(包括表面处理和灭菌状态);电气安全测试报告(IEC 60601-1系列)应由具备CNAS/CMA资质的实验室出具,且报告中的电极规格应与实际采购规格完全一致。质量体系方面:供应商应持有ISO 13485医疗器械质量管理体系认证,且认证范围覆盖所供应的等离子刀电极产品;建议实地审核供应商的生产设施,关注拉丝设备的精度、热处理工艺的一致性、焊接工序的过程监控以及绝缘组装区的环境控制等级(建议不低于ISO 7级洁净室)。供应链方面:评估供应商的贵金属库存策略和价格波动应对机制;标准交货期(通常8至12周)和紧急补货能力(4至6周加急)是实际使用科室关注的交付指标;供应商是否提供技术培训和现场使用支持。服务支持方面:供应商是否提供批次追溯的电子化系统(扫码查询生产信息);质量投诉响应时效(行业惯例为24小时内初步响应);以及不良事件警戒系统(MAH的警戒网络接入便利性)。国家高新技术企业打造,铂铱电极产品品质有保障。医用等离子电极铂铱材料加工环境
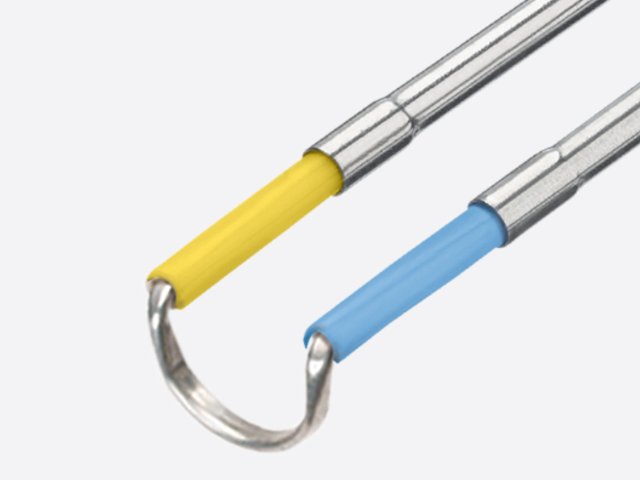
等离子刀电极中铂铱合金的配比设计是在导电性、耐溅射性、机械强度和加工成本之间寻求平衡的过程。不同临床应用场景对电极性能的需求存在差异,手术器械工程师通过调整合金配比来适应不同需求。在消融功率较高(如椎间盘等离子消融,功率可达200W至300W峰值)和电极尖头处正向温度较高(可达300°C至500°C)的应用中,通常选用铱含量偏高的配方(如85Pt/15Ir),以获得更好的耐高温和抗溅射性能。而在强调放电稳定性和降低组织碳化风险的精细切割应用中(如耳鼻喉软组织消融,功率通常控制在50W至100W),铱含量适中的配方(如90Pt/10Ir)更为适合,过高的铱含量反而可能因合金表面状态不均匀导致放电不稳定。需要指出的是,合金配比的变化对电极的生物相容性和化学稳定性影响极小——铂和铱在生物惰性方面几乎等价,关键的工程差异主要体现在物理机械性能层面。此外,铂铱合金的成分均匀性也是影响电极性能的重要因素——偏析组织(成分分布不均匀的区域)在放电过程中容易成为局部热点,加速局部损伤,因此真空熔炼工艺是保证成分均匀性的首先选择的生产方式。医用等离子电极铂铱材料加工环境20 人工程团队,保障铂铱电极的生产与落地实施。
消化内镜中的等离子刀电极主要用于内镜黏膜下剥离术(ESD)的辅助切开和消化道早期*的内镜下切除。ESD是一种技术难度较高的消化内镜***手段,要求在内镜下一次性完整切除黏膜层甚至黏膜下层的早期病变,避免分块切除导致的病理学分期不准确和复发率增加。ESD术中需要沿病变边缘精确切开黏膜,建立黏膜下层剥离平面,铂铱合金精细切割电极在此过程中发挥关键作用——其细尖设计和稳定的放电特性使得沿预定切割线的精确分离成为可能。消化道内镜操作的特殊性在于工作空间狭小、视野受限且需要经口或经肛进入深部消化道,电极轴身必须足够细长且具有良好的可弯曲性以顺应消化道走形。一次性使用设计在内镜器械中是强制要求——消化道内镜器械无法进行高温高压灭菌,只能使用一次性产品或进行液体化学灭菌(如戊二醛浸泡),后者对金属电极的相容性较差。铂铱合金电极与一次性包装灭菌(环氧乙烷)的兼容性使其成为内镜ESD器械的理想材料方案。
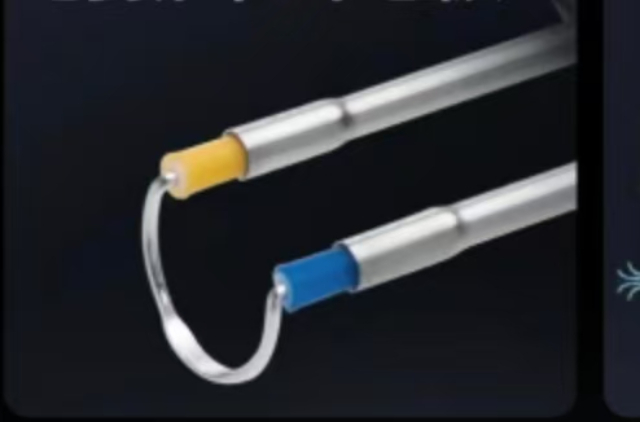
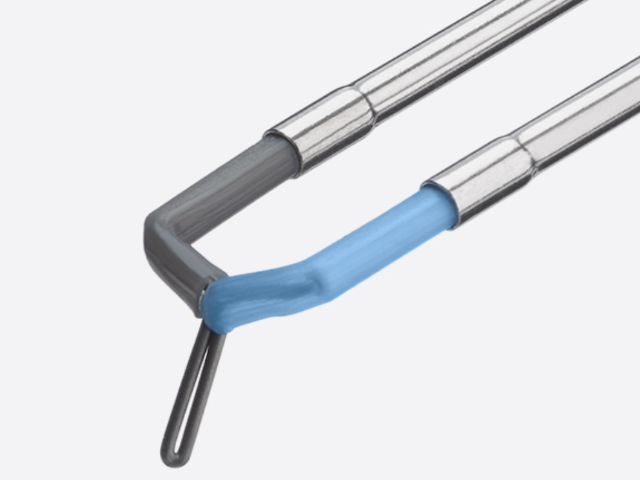
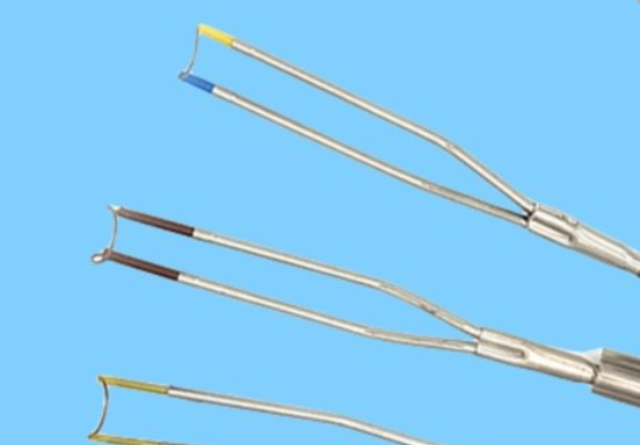
部分等离子刀铂铱电极在基材表面增加了功能镀层,以改善放电性能或延长使用寿命。常见的镀层方案包括薄金镀层和氮化钛(TiN)涂层。金镀层(厚度通常0.5μm至2μm)能够降低电极表面的接触电阻,提升导电效率,同时金的抗氧化性有助于维持放电界面的化学稳定性。然而,过厚的金镀层反而会因金的熔点较低(1064°C)而在高功率放电时发生局部熔融,影响电极的长期使用效果。氮化钛涂层以其较高的硬度和化学稳定性著称,镀覆于铂铱电极表面可增强耐磨性和耐腐蚀性,但TiN涂层与铂铱合金之间的附着力是关键工艺挑战——两种材料的热膨胀系数差异较大,热处理过程中可能产生界面剥离,需要通过预镀过渡层(如钛底层)加以改善。功能性镀层的另一方向是疏水/亲水表面改性——通过等离子体处理或纳米涂层技术调控电极表面的润湿性,影响等离子弧与组织之间的传热效率和消融效果。需要注意的是,任何表面涂层都需要在成品电极上重新进行生物相容性评估,确保涂层成分不引入额外的安全风险。医用铂铱电极结构设计,贴合临床手术操作需求。
一次性高值医用耗材的批次追溯管理是满足监管要求和保障患者安全的基础制度,铂铱等离子刀电极的追溯体系需覆盖从贵金属原材料到终端用户的全链路信息流。原材料追溯方面:每批入库的铂铱合金锭坯附有供应商质量证书,证书内容包括化学成分、批次号、净重和纯度声明——这些信息与生产工单关联,确保每根成品电极可以追溯到对应的原材料批次。生产过程追溯方面:各关键工序(拉丝、热处理、尖头处成型、焊接、绝缘组装、功能测试、包装和灭菌)的操作员、设备编号、批次信息和工艺参数均实时记录在MES(制造执行系统)中。对于一次性使用等离子刀电极,产品包装上的UDI(惟一器械标识)码是追溯链的重点——通过扫描UDI可关联该器械的注册证号、生产日期、有效期、批号和灭菌批号,并进一步追溯至原材料和工艺信息。使用端追溯方面:医院在使用时应通过信息系统记录每位患者使用的等离子刀批号,若术后出现疑似***或不良事件,制造商和监管部门可在24小时内完成问题产品的使用患者范围界定。欧盟MDR、美国FDA UDI规则和我国医疗器械惟一标识系统(UDI)实施指南均对高风险植入物的追溯管理提出了强制要求。医用等离子电极刀铂铱电极经专业材料检测合格后出厂。等离子刀头铂铱电极零售价
医用等离子电极刀铂铱电极采用精密金属成型工艺制作。医用等离子电极铂铱材料加工环境
疼痛医学中,等离子刀用于神经消融(neurotomy/neurectomy)是一种针对慢性疼痛的微创介入治辽手段,通过消融阻断目标感觉神经的传导功能来实现镇痛效果。常见适应证包括:脊神经后支内侧支消融(用于小关节源性腰痛)、肋间神经消融(用于胸壁疼痛或开胸术后疼痛)、三叉神经周围支消融(用于三叉神jing痛)、以及腹横肌平面阻滞相关神经消融。神经消融对等离子刀电极的要求侧重于精确性和可控性——需要只破坏目标神经分支而尽可能减少对邻近运动神经和血管的损伤。电极尖头处通常选用超细规格(0.3mm至0.5mm)以实现精确的组织穿透,消融功率也控制在较低范围(30W至60W),只需消融约1cm至2cm长度的神经节段即可达到满意的阻断效果。治辽过程在X射线(CT或tou视)引导下进行,电极尖头处需精确定位于神经走行的靶点位置,术中测试消融阻抗和观察电极周围组织变化是确认定位正确性的辅助手段。等离子神经消融的优势在于可保留部分神经再生能力(与化学毁损相比),因此远期疼痛复发概率相对可控,部分患者在神经再生后症状复发时可重复治辽。医用等离子电极铂铱材料加工环境
汕尾市栢科金属表面处理有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在广东省等地区的电子元器件行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**汕尾市栢科金属表面处供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!