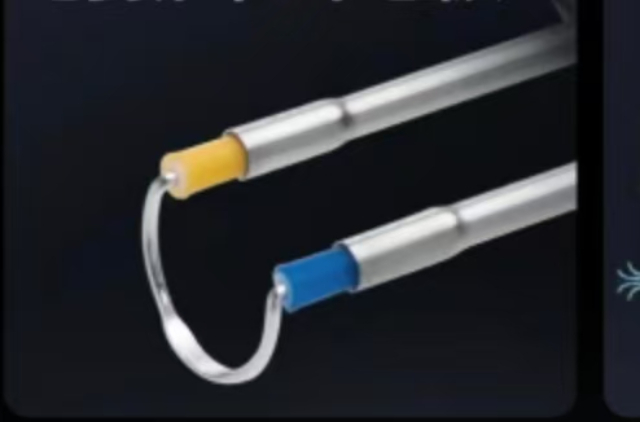
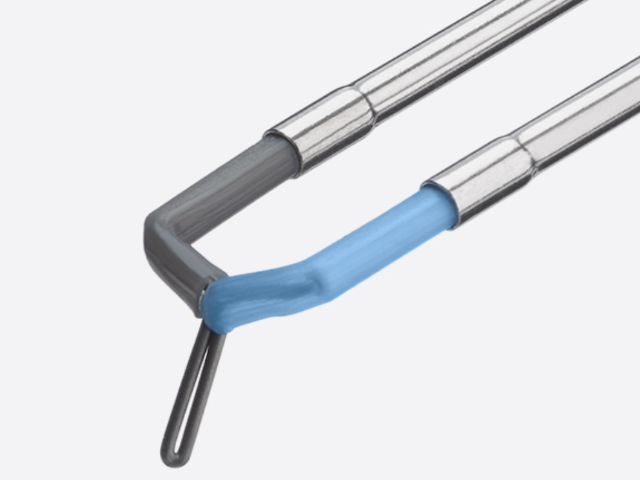
等离子刀铂铱电极的技术发展正沿着智能化、微型化和功能集成三个方向推进。智能化方向:新一代等离子手术系统正在集成AI辅助的能量控制算法——通过实时分析电极-组织界面的阻抗变化,动态调整输出功率以维持恒定的消融效果,这种闭环控制能够补偿因组织成分差异导致的消融不均匀性,同时降低意外热扩散的风险。此外,术前影像融合导航(CT/MRI与实时******图像叠加)的发展将推动铂铱电极与导航系统的硬件接口标准化,使消融过程的可视化和精确度进一步提升。微型化方向:超细一次性等离子刀电极(外径<1mm)的发展支持更多经自然腔道(鼻腔、耳道、宫腔镜)的微创操作,神经内镜和椎间孔镜专门使用的超细电极是当前研发的热点。功能集成方向:集成了组织温度监测、阻抗反馈和消融剂量实时累计显示的多功能一体化电极探头已进入早期临床试验阶段,有望提升手术的安全可控性。此外,生物可降解等离子消融探头的概念也在探索中——用可降解材料替代金属作为消融电极基底,手术结束后材料自行降解无需取出,为等离子消融技术在某些特定适应证(如**内镜下姑息消融)中的创新应用提供了新的想象空间。高新技术企业资质,支撑铂铱电极技术研发创新。高熔点铂铱合金等离子电极技术参数
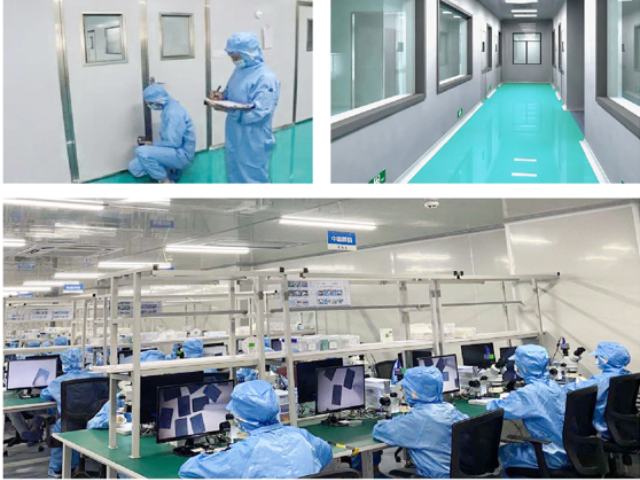
铂铱合金的精密加工涉及熔炼、拉丝、焊接和表面精加工等多个工序,每个环节的工艺控制都影响电极的性能和安全性。医用级铂铱合金的熔炼通常采用真空感应熔炼(VIM)工艺,在高真空和惰性气氛保护下进行,避免氧化夹杂和气体杂质(O、H、N)的引入——气体杂质含量过高会降低合金的延展性和耐疲劳性能。拉丝工序将锭坯逐步冷拉至电极所需的细丝直径(常见0.3mm至0.8mm),中间穿插退火处理以消除加工硬化、拉丝润滑剂残留也需要通过严格的清洗工艺去除。电极尖头处(放电工作区域)的加工精度要求高——尖头处的曲率半径、表面粗糙度和几何对称性直接影响等离子弧的稳定性和能量分布的均匀性。部分高级等离子刀电极采用电火花线切割(EDM)加工尖头处,确保较高的尺寸精度和光洁度。焊接方面,等离子刀手柄内部的电气连接通常采用银基焊料或激光焊接将铂铱丝与导线连接,焊点质量直接影响电路的可靠性和发热情况。加工全程需要执行严格的过程检验和环境控制,防止异物污染和交叉污染。高熔点铂铱合金等离子电极 ODM公司自建万余平米厂房,可规模化生产铂铱电极产品。
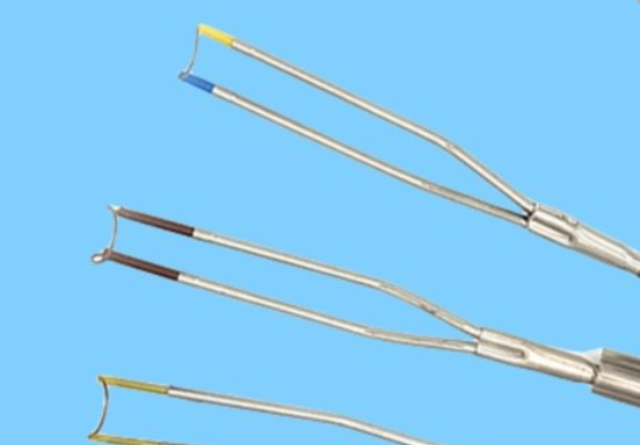
等离子刀电极的电气使用寿命通常以"消融剂量"(以焦耳J或瓦特秒W·s计量)或"激发次数"来标称,准确评估额定使用寿命是产品设计和注册申报的重要内容。直接法是**诚实的评估方式——将电极样品在额定的最大功率条件下反复进行消融激发,直到性能衰减至规定阈值(如消融效率下降30%、维持电压增幅超过初始值20%、或尖头处直径变化超过初始值±10%),记录此时的累计消融剂量或激发次数。这种方法耗时长(可能需要数千次激发,耗时数周),但结果**为可靠。加速老化法通过提高消融功率(超规格功率100%至150%)来加速性能衰减,将加速后的失效数据用阿伦尼乌斯-惠特尼等模型换算至额定功率条件下的等效寿命,但加速因子的确定需要经过验证以确保加速失效模式与正常使用失效模式一致。使用寿命的批次验证应覆盖至少3个生产批次,以排除批次间差异对使用寿命评估的影响。对于一次性使用电极,制造商需要保证产品在标称有效期内(通常1至3年,以加速老化数据推算)的使用性能不低于出厂规格要求,因此货架寿命验证(加速老化+实时老化数据结合)是使用可靠性保证的组成部分。
放电稳定性是决定等离子消融手术效果可重复性的关键因素,也是铂铱合金电极区别于其他金属电极的重要技术优势。等离子放电的稳定性取决于电极材料的电子逸出功、表面均匀性和抗溅射能力三者的综合表现。铂的电子逸出功约为5.65 eV(铂)和5.27 eV(铱),两者数值接近且适中,在射频电场作用下能够持续稳定地释放二次电子维持等离子鞘层的动态平衡。与之对比,钨的逸出功高达4.55 eV(虽然更低有利于电子释放,但导致等离子弧的引燃电压降低、放电阻力和可控性变差),而金(4.8 eV)的溅射率较高,长期使用后放电稳定性下降明显。铂铱合金表面在反复放电后会形成一层致密的钝化氧化膜(IrO₂/Ir₂O₃混合相),该膜层具有适度的离子导电性,有助于维持放电界面的电学均匀性,减少局部热点和弧光漂移现象。这种放电稳定性优势在长程手术(30分钟以上的泌尿科前列腺切除或妇科宫腔镜手术)中体现得尤为明显——手术后期电极性能衰减越小,手术全程的消融效率和安全性越有保障。专精特新企业打造,铂铱电极技术获行业认可。
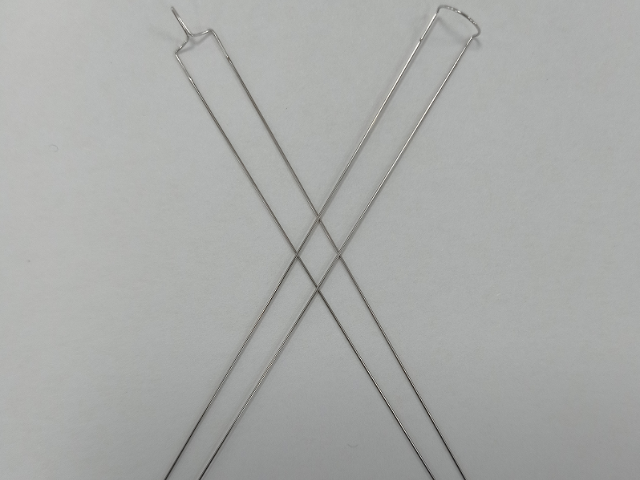
随着微创手术向更小切口和更窄工作通道的方向发展,内镜等离子刀电极的微型化成为重要的技术方向。传统硬性内镜的工作通道直径约2.8mm至4mm,可容纳的外径为2mm至3.5mm的等离子刀电极。但超细内镜(如神经内镜、脑室镜)的工作通道只有1mm至1.5mm,对应的等离子刀电极外径需压缩至0.8mm至1.2mm,引发了从设计到工艺的系统性挑战。首先,轴身变细后铂铱丝芯的直径也随之减小,电气阻抗上升——这需要通过优化导线接头的低阻抗连接设计来补偿。其次,轴身内通常集成了生理盐水灌注通道(用于维持消融区域的组织湿度和带走热量),超细规格下的通道截面积严重受限,流速下降影响冷却效率,需要采用更高效的冷却结构(如微型雾化冷却或改进的水流动力学通道设计)。再次,超细尖头处的机械强度是脆弱环节——手术过程中一旦尖头处意外触碰硬质组织(如骨刺、金属植入物)极易折断,需要在设计中引入应力集中规避和过度弯曲保护机制。微型化的极限受限于现有材料体系和工艺能力,但技术进步正在持续拓展这一边界。公司合金研发技术,辅助医用铂铱电极性能优化。高熔点铂铱合金等离子电极 ODM
公司金属冶炼技术,保障铂铱合金原料的纯度。高熔点铂铱合金等离子电极技术参数
经皮等离子椎间盘消融术(nucleoplasty/coblation)是治辽包容性椎间盘突出症和盘源性腰痛的微创治辽手段,通过等离子刀电极在髓核组织内建立多个消融通道,降低椎间盘内压力从而减轻对神经根的压迫。手术在局麻和透shi引导下进行,电极经皮穿刺进入椎间盘中心(通常从后外侧入路进入),在髓核内做2至6个消融通道,消融范围约2mm至3mm直径,每个通道消融时间约10至15秒。椎间盘消融对电极的要求有别于软组织消融——髓核组织的含水量低于软骨和肌肉,消融电阻相对较高,电极需要能够在较高阻抗负载下维持稳定的等离子放电;此外,髓核内操作空间狭小,电极尖头处需要具备足够的刚性和尖锐度以穿透纤维环进入髓核重点区域,典型的椎间盘消融电极尖头处直径约0.8mm至1.2mm,采用直针状设计以保证穿透力。椎间盘消融手术的总消融能量通常受到严格控制——过量的消融会破坏椎间盘的正常承重结构,加速椎间盘退变,反而加重症状。术后影像学随访是评估消融效果的标准手段,MRI T2加权图像上消融通道表现为低信号区域,与周围未消融的高信号髓核形成对比。高熔点铂铱合金等离子电极技术参数
汕尾市栢科金属表面处理有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的电子元器件中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同汕尾市栢科金属表面处供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!