机械冲击和振动是电子设备,特别是***及空间设备在服役过程中不可避免的力学环境载荷。封装焊点作为器件与基板之间的主要连接界面,是承受这些机械载荷的关键结构单元,其抗冲击和抗振动能力直接决定了设备的力学可靠性。金锡焊料具有较高的硬度(维氏硬度约HV150~180)和弹性模量(约68GPa),这意味着在受到外部冲击时,焊点本身能够凭借较高的刚度抵抗形变,降低因应力集中导致裂纹萌生的风险。同时,其层片状共晶微观组织对裂纹扩展具有一定的阻碍作用,有助于提升焊点的断裂韧性。在MIL-STD-883规定的力学测试项目中,包括机械冲击测试(MechanicalShock,TestMethod2002)和振动测试(Vibration,TestMethod2007),金锡焊料封装的器件通常能够满足A/B级可靠性要求。对于特别严苛的应用场景(如弹载引信、火工品控制电路),还需进行专项的高g值冲击测试(如15000g、20000g),金锡焊料凭借其**度和良好的界面结合质量,能够在此类极端力学条件下保持焊点完整性。合理的焊点设计与工艺控制,结合金锡焊料的力学性能优势,是确保高可靠性封装产品力学环境适应性的技术基础。微型焊接工艺可配套金锡焊料封装使用场景。金锡焊料电镀组件
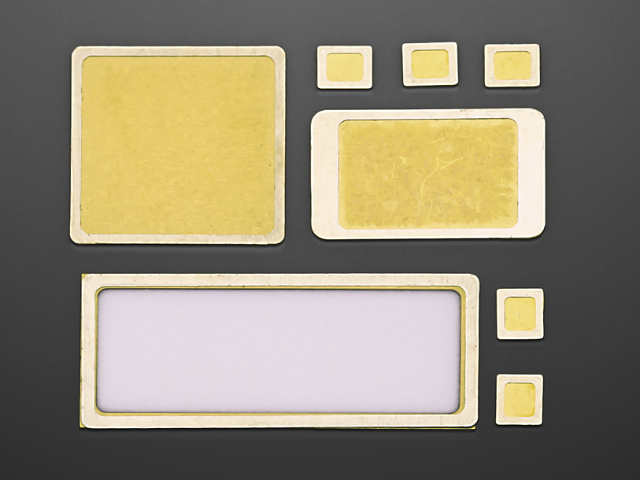
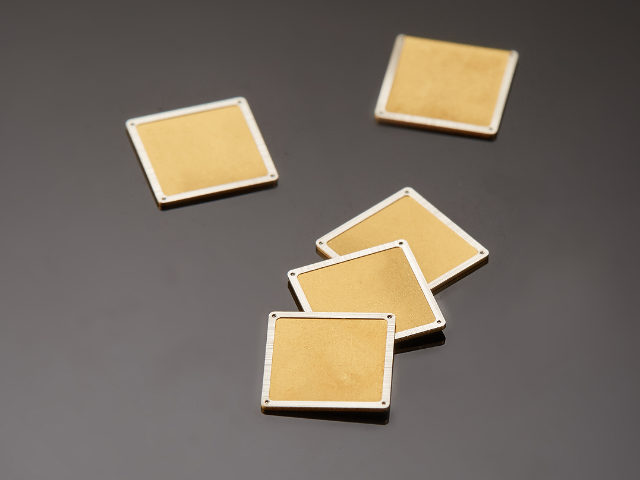
金锡焊料预成型片(Preform)是将Au80Sn20共晶合金通过精密轧制和冲压工艺制成的几何形状规整的焊料片,是气密封装和芯片贴装工艺中**常用的焊料形式。与焊膏相比,预成型片具有成分均匀、无助焊剂污染、重量精确可控等优点,特别适合对焊料量有精确要求的精密封装工艺。常见的金锡预成型片形状包括正方形、长方形、圆形和环形(用于盖板封接),尺寸范围从0.5mm×0.5mm的小型芯片贴装片到50mm×50mm以上的大面积焊料片。厚度通常在25μm至250μm之间,根据封装设计要求选择。对于气密盖板封接,常用环形(Frame)预成型片,其内外径尺寸与封装外壳腔口尺寸精确匹配,以确保焊料均匀分布在封接界面上。预成型片的尺寸精度对焊接质量至关重要。通常要求长度、宽度尺寸公差在±0.05mm以内,厚度公差在±5μm以内,以确保焊料量的一致性和焊点质量的重复性。预成型片的表面粗糙度也需要控制,过于粗糙的表面不利于焊料均匀铺展,而适度光滑的表面有助于在回流过程中形成均匀、无空洞的焊点。在选用预成型片时,除尺寸规格外,还需关注其表面是否有氧化变色,及时排查不合格产品,确保焊接工艺的顺利进行。激光二极管金锡焊料10 余名实验室人员,检测金锡焊料性能指标。
热管理是现代电子封装面临的**挑战之一,焊料的导热性能直接影响器件的散热效率和工作稳定性。金锡共晶焊料(Au80Sn20)的热导率约为57W/(m·K),这一数值在常用焊料中处于较高水平,远高于常见无铅焊料(如SAC305,热导率约57W/(m·K),与金锡相当)和大多数导热胶(通常低于10W/(m·K))。良好的导热性能使金锡焊料在大功率器件封装中发挥重要作用。功率放大器(PA)、激光器件(LD)、高亮度LED等器件在工作时会产生大量热量,若热量不能及时从芯片传导至散热基板,器件结温将迅速升高,导致性能下降甚至损坏。采用金锡焊料作为芯片贴装材料,能够在芯片与基板之间建立低热阻的导热通路,有效降低芯片结温,提升器件的功率密度和长期可靠性。此外,金锡焊料的导热性能在高温环境下保持稳定,不像部分有机导热材料会因高温老化而导热性能退化。这一特性对于需要长期在高温或宽温度范围内工作的***电子设备尤为重要。在功率器件封装设计中,合理利用金锡焊料的高导热优势,是提升系统热管理水平、确保器件可靠工作的关键手段之一。
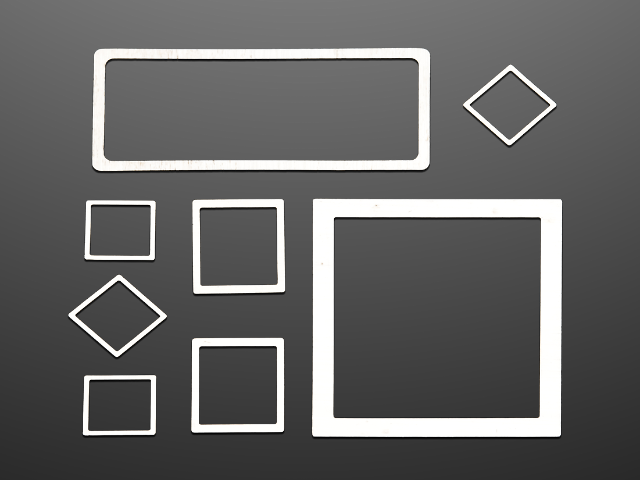
标准规格的金锡焊料预成型片可满足大多数常规封装需求,但对于特殊形状或尺寸的封装外壳,往往需要定制化的焊料片几何形状。金锡焊料的定制化加工能力,是满足多样化封装需求的重要服务能力。常见的定制化需求包括:非矩形或非圆形的异形焊料片(如L形、T形、多孔框架形等);带有特定通孔或凹槽的焊料片;厚度变化区域不同的多台阶焊料片;以及超出标准尺寸范围的大面积或超小面积焊料片。实现这些定制化形状的主要加工工艺包括精密冲压、激光切割和化学蚀刻。精密冲压适合批量生产尺寸公差在±0.05mm范围内的标准和半定制形状,生产效率高;激光切割适合小批量、复杂形状的定制加工,切割精度可达±0.02mm,但生产效率相对较低;化学蚀刻则适合制造超薄(≤50μm)且形状复杂的焊料片,可实现微米级的图案精度,但工艺流程较长。在承接定制化订单时,需要与客户深入沟通封装设计要求,结合焊料材料特性和加工工艺能力,提出**合理的尺寸方案,确保定制产品满足用户的使用要求。磁控溅射技术可用于金锡焊料表面改性处理。
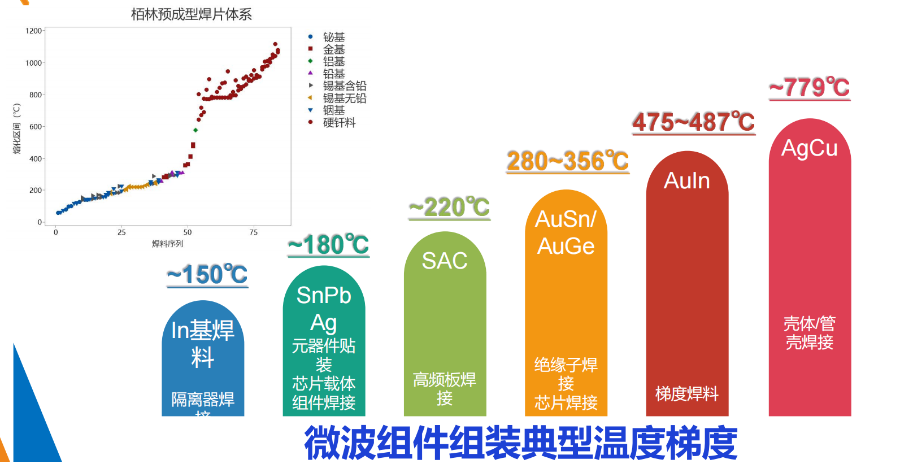
在某些微型化和集成化程度较高的封装场景中,传统的预成型片或线材焊料可能因尺寸限制而难以使用,这时金锡焊料薄膜就发挥出独特的技术价值。金锡薄膜通常通过物***相沉积(PVD)技术,包括磁控溅射或电子束蒸发,沉积在封装基板或盖板表面,形成厚度从数百纳米到数微米的均匀合金薄膜。金锡薄膜焊接工艺的**优势在于:焊料层厚度和成分可以通过工艺参数精确控制;薄膜与基板表面的结合性好,在后续处理和装配过程中不易脱落;焊料层面积覆盖精度高,与光刻或掩模技术结合可实现微米级精度的焊料图案化;无需额外的助焊剂,可降低焊接后清洗的工艺复杂度。在MEMS封装、光电子器件封装和毫米波器件封装等领域,金锡薄膜焊接技术得到了较多应用,尤其适合芯片级封装(WLP)和晶圆键合(WaferBonding)工艺。通过精确控制薄膜沉积工艺参数,可以在晶圆级别统一实现焊料层的制备,大幅提升生产效率和一致性。随着微电子封装向更小尺寸、更高集成度方向发展,金锡薄膜焊接技术在精密封装领域的应用前景值得持续关注。20 人机加团队,负责金锡焊料精密加工工序。激光二极管金锡焊料
金锡焊料适配复杂多元合金封装焊接场景。金锡焊料电镀组件
金锡焊料是以金(Au)和锡(Sn)为主要成分的二元合金焊料,其中应用较为***的共晶成分为80wt%Au-20wt%Sn,即通常所说的Au80Sn20合金。这一比例并非随意选取,而是经过严格热力学计算与大量工程实践验证得出的比较好配比。在Au-Sn二元相图中,80/20成分处于共晶点附近,该成分合金在特定温度下同时完成液-固相变,凝固组织均匀细腻,不存在较宽的两相区,从而有效避免了凝固偏析问题。合金的微观组织由ζ(Au5Sn)相和δ(AuSn)相交替排列构成,两相在凝固过程中协同生长,形成层片状共晶结构。这种精细的层片结构赋予焊料良好的导热性与导电性,同时保持适当的机械强度。值得注意的是,该合金中不含铅、镉等有害重金属元素,符合国际RoHS环保指令要求,可广泛应用于对环保合规有严格要求的**和**民用电子领域。部分特殊应用场景还会在基础Au-Sn配方上微量添加其他元素,如铟(In)或银(Ag),以进一步调节熔点或改善焊接润湿性,但**成分始终以Au和Sn为主导。正是这种经过精心设计的合金成分,使金锡焊料在高可靠性封装领域具备其他焊料难以替代的独特价值。金锡焊料电镀组件
汕尾市栢科金属表面处理有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在广东省等地区的电子元器件中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来汕尾市栢科金属表面处供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!