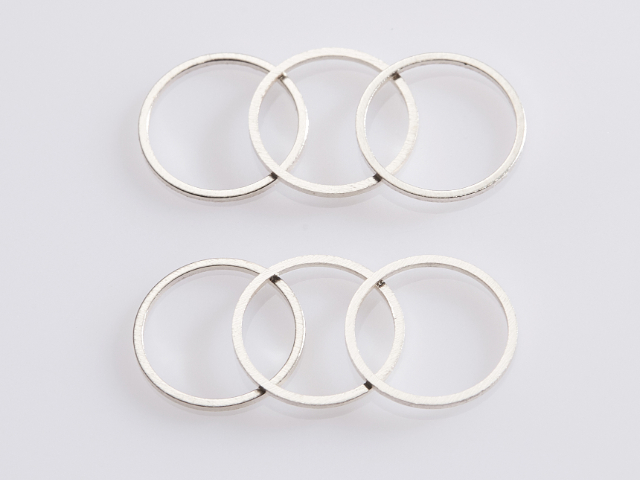
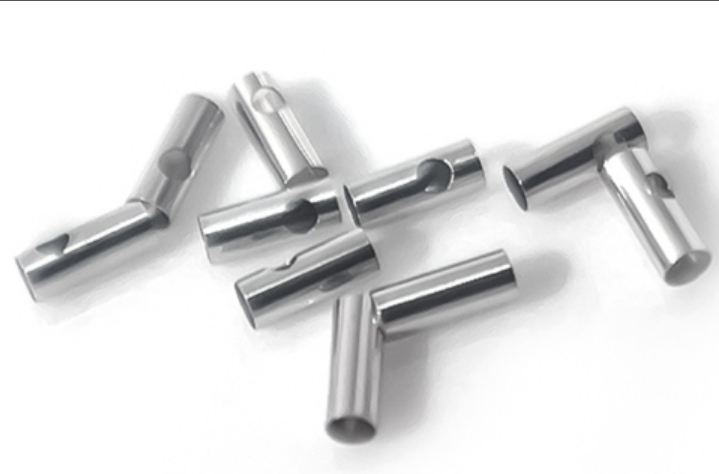
显影环与支架主体连接强度的评估是可靠性验证中的关键环节,剪切测试(shear test)和拉伸剥离测试(peel test)是主要的评价手段。剪切测试模拟连接界面在服役过程中承受的横向剪切载荷——将样品固定后,在距连接界面固定距离的位置施加垂直于界面的剪切载荷,记录比较大的剪切力。合格判定标准因产品规格而异,但通常要求连接破坏发生在母材(显影环或支架骨架本身)而非界面处——即焊缝或机械连接的强度高于被连接材料的自身强度。拉伸剥离测试则考核将显影环从支架骨架上剥离所需的力值,用于评价界面附着力。连接强度测试应在三个维度上设计实验:初始状态(出厂时)、加速老化后(37°C生理盐水浸泡30天/90天/180天)、以及热循环后(-40°C至+60°C循环5次)。后两者用于模拟长期植入条件下的界面退化,任何批次在加速老化后连接强度降幅超过20%均需要启动工艺调查。动态疲劳剪切测试则进一步验证在脉动载荷条件下连接界面的循环寿命。栢林电子研发生产介入手术铂铱显影环,采用铂铱合金材质。膀胱镜等离子电极铂铱合金行业标准
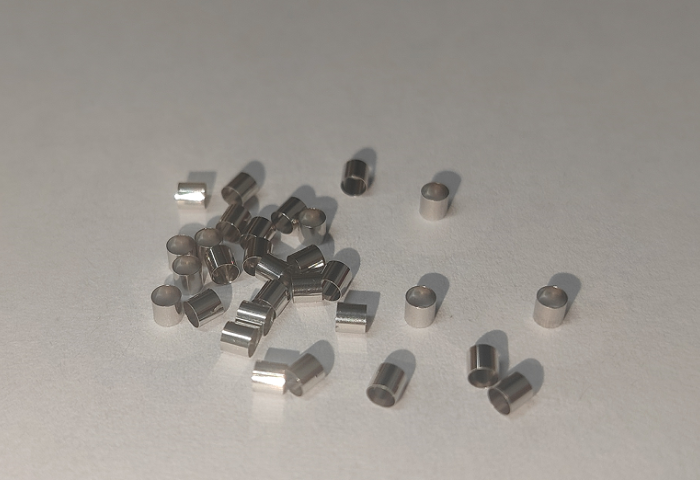
温度变化对铂铱显影环尺寸精度的影响在生产和服役两个阶段都需要考虑。在生产阶段,激光焊接是固定显影环的常用方法,焊接瞬间局部温度可达数千摄氏度,焊点冷却后的热收缩会引起显影环的位置偏移和应力集中。工艺控制中需要通过焊接工艺参数优化(脉冲激光能量、脉宽、频率)和焊后热处理(去应力退火)来消除残余应力。在服役阶段,人体体温恒定在37°C左右,环境温度变化幅度有限,热膨胀造成的影响可以忽略不计。但对于需要在高温灭菌(蒸汽灭菌或环氧乙烷灭菌)后使用的器械,显影环与支架主体材料的热膨胀系数(CTE)差异会在冷却过程中引入热应力——铂铱合金的CTE约为×10⁻⁶/°C,钴铬合金约12×10⁻⁶/°C,镍钛合金约10至11×10⁻⁶/°C。不同CTE材料组合在温度骤降(如从体温到室温)时的界面应力需要通过热循环测试加以验证,确保应力不超过连接强度的安全限值。 膀胱镜等离子电极铂铱合金行业标准市级企业研发中心,专攻医用铂铱显影环技术研发。
显影环的疲劳寿命测试需要在保证加速比的前提下建立与临床失效模式的相关性,是产品注册前耗时长、且复杂的可靠性验证项目之一。测试方法通常将装配好显影环的完整支架样品固定在径向疲劳试验机上,在模拟生理压力条件下进行脉动加载。加速因子的确定依赖于疲劳数据的统计分析——在高应力幅值下获得的短时间疲劳数据需要通过Whitney-Ridge等寿命推断方法外推至设计应力水平下的等效循环次数。为建立加速寿命测试与临床数据的关联,需要参考已上市同类产品( predicate device)的临床随访数据——若同类产品的10年临床随访未见显影环相关失效,则加速测试等效循环次数应不低于10年设计寿命对应的37亿次脉动。温度对铂铱合金疲劳性能的影响可通过高温疲劳测试(37°C生理盐水环境)纳入考量。加载频率的选择需要平衡测试效率和生热效应——频率过高会导致样品自升温,影响测试结果准确性,建议不超过20 Hz。样品数量通常不少于18件(6件/组×3个批次),以覆盖批次间差异。而后以统计方法(如正态分布Weibull分析)确定特征疲劳寿命和可靠度置信区间。
显影环的轴向宽度(即环的圈宽)是与显影效果和柔顺性需求密切相关但常被忽视的几何参数。宽度增加能提升轴向方向的成像对比度和定位精度,但同时会减少支架的有效长度利用率,并增加对支架柔顺性的影响范围。典型设计宽度在0.3mm至1.5mm之间,具体取决于应用场景。宽型显影环(≥1.0mm)多见于主动脉支架等大口径器械,这类场景的成像分辨率需求相对宽松,医生更关注的是定位的容错空间。在颅内血流导向装置等对柔顺性要求较高的应用中,工程师会刻意压缩显影环宽度至0.2mm至0.3mm,以减少对器械柔顺性的干扰。双环组合设计(两个0.3mm窄环间隔2至3mm布置)是兼顾轴向定位精度和柔顺性的折中方案——两个分离的小亮点能够提供与单宽环等效甚至更优的轴向分辨能力,同时对柔顺性的影响更为局部化。宽度的公差要求通常为±0.05mm,在精密微型制造中属于严格控制水平。栢林电子 2012 年成立,深耕医用贵金属部件研发。
激光焊接是固定铂铱显影环的重点工艺,其参数设置的合理性直接决定焊点质量和服役可靠性。激光焊接属于熔化焊范畴,热输入集中、焊缝狭窄、热影响区小,非常适合用于对精度要求较高的微型医疗器械部件连接。关键工艺参数包括:激光功率(通常30至100 W连续或脉冲输出)、脉冲宽度(0.5至5 ms,脉冲模式下)、脉冲频率(1至20 Hz)、光斑尺寸(50至200 μm)、焊接速度(1至10 mm/s)和保护气体类型及流量(高纯氩气,8至15 L/min)。参数优化的目标是在保证熔深(熔透支架骨架母材的深度应≥骨架厚度的60%)的同时避免过烧——过高的热输入会在焊缝底部产生匙孔效应导致气孔,过低则熔深不足导致结合强度不够。焊前清理工序不可省略:显影环和支架骨架的待焊区域需用异丙醇擦拭去除油污和氧化物,残留有机物在焊接高温下燃烧产生的气体会被封入焊缝形成气孔缺陷。焊后检验通常采用金相切片(观察熔合线形貌和内部缺陷)和拉伸/剪切测试(定量验证结合力)。工艺验证需要覆盖极端参数组合的边界条件测试,以确保生产中不可避免的参数波动不会导致不合格焊点的产生。公司金属加工成型服务,可定制铂铱显影环规格。膀胱镜等离子电极铂铱合金行业标准
介入手术铂铱显影环可配套各类介入手术器械。膀胱镜等离子电极铂铱合金行业标准
随着CT在介入手术规划和术后评估中的普及,铂铱显影环在CT影像中的表现同样受到关注。CT成像依赖X射线衰减系数的空间密度重建,铂和铱的高原子序数使显影环在CT图像上呈现为较高密度的金属伪影(beam hardening artifact)——这是CT评估含金属植入物血管时的主要干扰因素。金属伪影的严重程度与显影环的体积、CT扫描参数和重建算法密切相关。减小伪影的设计策略包括:使用更薄的显影环以减少金属体积、优化CT重建参数(使用迭代重建算法而非滤波反投影)、在术前规划时选择合适的CT能量(双能量CT可有效区分不同金属材料)。从正向应用角度看,铂铱合金在双能量CT中呈现的特征性能谱衰减曲线可用于术后材料的定性鉴别,这一特性在临床研究中具有参考价值。在传统64排及以上CT的常规扫描条件下,0.1mm至0.3mm壁厚的铂铱显影环产生的伪影通常在可接受范围内,不影响对支架位置和通畅性的评估。膀胱镜等离子电极铂铱合金行业标准
汕尾市栢科金属表面处理有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的电子元器件中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同汕尾市栢科金属表面处供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!