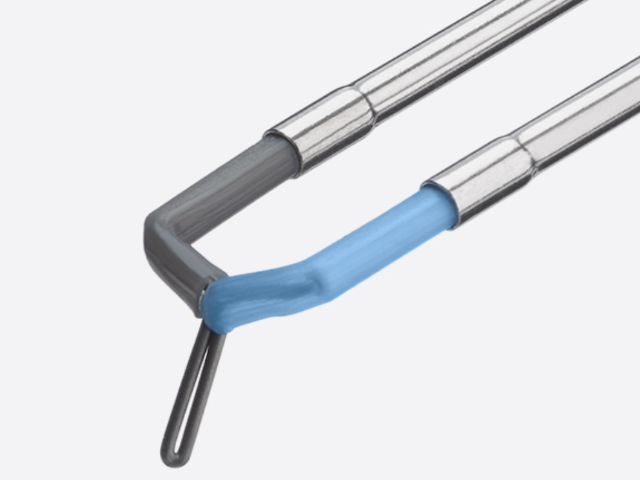
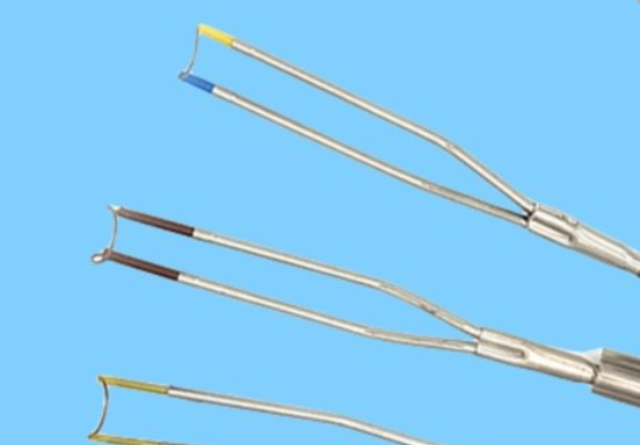
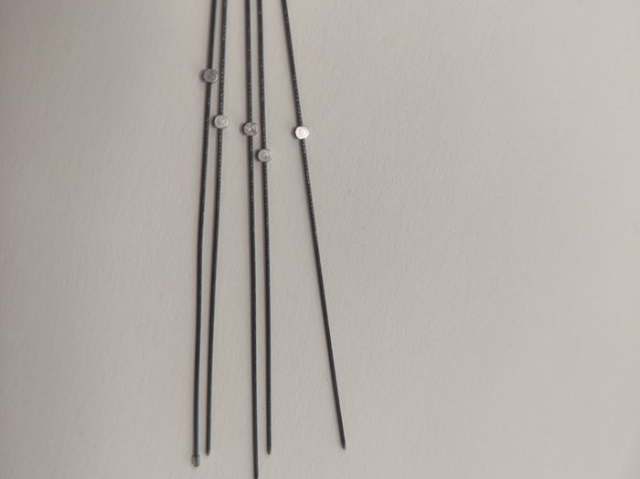
等离子刀电极尖头处的尺寸规格直接决定消融通道的宽度、消融效率和目标组织的精确性,是产品设计中**重要的几何参数。不同临床应用对尖头处尺寸的需求差异极大:耳鼻喉科鼻甲消融用的电极尖头处直径通常在0.4mm至0.8mm之间,长度3mm至5mm,细小的尖头处提供精确的消融控制,适合鼻甲黏膜下组织的选择性消融;骨科椎间盘消融用的电极尖头处直径稍大(0.8mm至1.2mm),需要更长的有效消融长度(5mm至10mm)以覆盖椎间盘髓核的消融范围;泌尿外科前列腺消融的电极则可能需要更大的消融半径,电极尖头处或刀头面积相应增大。在一次性耗材设计中,尖头处尺寸的公差通常控制在±0.05mm以保证批内一致性——过大的正公差会导致消融效果超出预期范围(如打孔过大导致出血增加),过大的负公差则使消融效率低下甚至无法有效消融组织。对于可重复使用电极,尖头处的磨损消耗后尺寸会逐渐偏离初始规格,需要规定最大允许磨损量作为使用寿命的判断依据,临床上通常以消融效率明显下降(如消融时间延长50%以上)作为更换指征。栢林电子与科研院所产学研合作,优化铂铱电极性能。医用等离子电极刀铂铱电极促销价
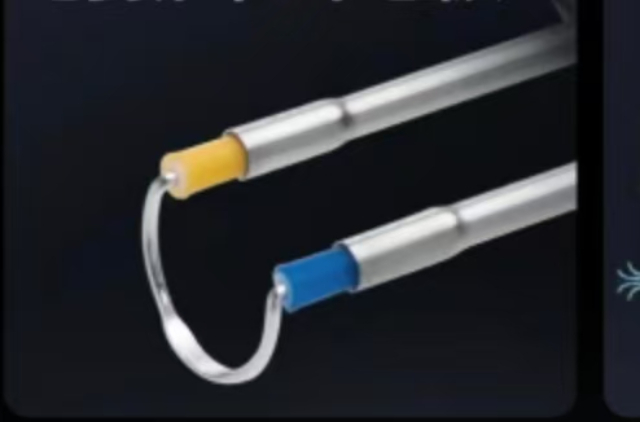
电极直径(轴身外径和工作尖头处横截面积)是影响消融效率和组织反应的关键参数,二者之间的关系遵循电学和热学的基本原理。在相同功率设置下,尖头处直径更大的电极具有更大的放电接触面积——相同能量密度条件下,消融通道的横截面积扩大,消融速率(单位时间内去除的软组织体积)增加。但这一关系存在边际递减:过大的尖头处直径会使消融区域变得难以控制,手术精细度下降,且对周围正常组织的热损伤范围扩大。实验数据表明,在等离子消融常用的功率范围(50W至200W)内,尖头处直径从0.5mm增加至1mm可将软组织消融速率提升约1.8至2.2倍,但当功率密度超过某个阈值(约5 W/mm²)后,继续增大尖头处或功率反而会因热扩散范围增大导致消融效率的相对下降和周边组织热损伤半径的增加。临床实践中,外科医生通常根据目标组织的体积和消融深度需求选择合适的电极规格——浅表小范围消融优先选择细尖电极保证精确性,宽泛区域消融则选择柱状或叉状电极以提高效率。医用等离子电极刀铂铱电极促销价医用铂铱电极适配外科微创手术的电极使用需求。
低温等离子消融技术自1990年代末期进入临床以来,已从**初单一的耳鼻喉科应用扩展至涵盖骨科、泌尿外科、妇科、疼痛医学、皮肤科和消化内镜等多个学科,成为微创外科的重要组成部分。市场格局方面,全球等离子手术系统及耗材市场呈现高度集中的特点——少数几家跨国医疗器械企业(如ArthroCare、Smith & Nephew、Johnson & Johnson、Medtronic等)占据主要市场份额,尤其在高功率双极等离子系统领域拥有深厚的技术积累和产品线覆盖。国内企业在近十年来在等离子刀电极耗材领域发展迅速,在耳鼻喉科、脊柱微创和泌尿外科等细分领域已开发出具有竞争力的产品,部分企业的产品线已通过CE和FDA认证进入海外市场。在技术发展方面,行业关注的焦点集中在:更高能量转换效率的等离子放电控制算法以减少组织热损伤带宽度;微型化一次性电极的精密制造工艺以支持更多微创适应证;以及等离子技术与超声、激光等能量平台的集成融合,以期为外科医生提供更丰富的能量选择。
等离子刀电极耐高温性能的验证需要在模拟实际使用中最高温度等级的条件下考核电极材料的热稳定性和功能完整性。加速老化测试方案通常设定消融功率为额定最大功率的110%至120%(即制造一定程度的超规格应力),在模拟组织模型(生理盐水或透明质酸钠凝胶)中连续或反复激发,记录性能参数(起弧电压、维持电压、消融效率)随激发次数的变化趋势。同时,在测试过程中和测试结束后对电极进行外观检查(体式显微镜)和尺寸复测(尖头处直径、角度),记录任何可见的形貌变化。高温静态老化试验(将电极尖头处置于马弗炉中加热至设定温度,保温一定时间后冷却,检查外观和尺寸变化)可作为辅助验证手段,但无法完全替代动态放电条件下的高温考验——等离子放电产生的高能粒子轰击和热冲击组合效应对材料的损伤机制与静态高温有所不同。此外,热电偶直接测量电极尖头处在真实消融过程中的实际温度(需要耐高温热电偶和高速数据采集系统)是获取真实工况温度数据的直接手段,为设计中的温度余量评估提供实验依据。测试温度通常设定高于临床预期峰值温度的20%以上作为安全裕度验证。公司合金研发技术,辅助医用铂铱电极性能优化。
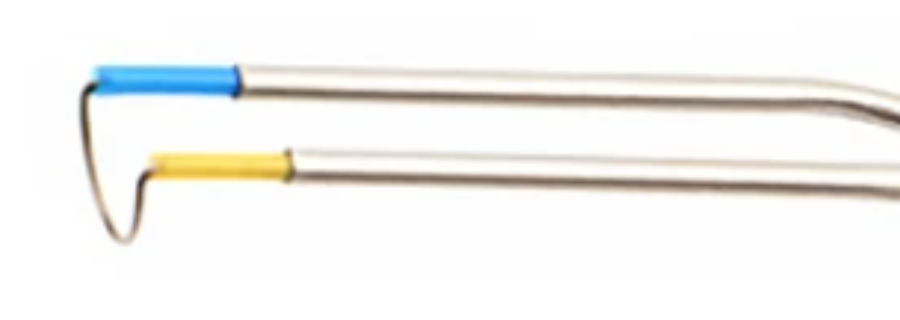
等离子刀电极微型尺寸的高精度测量需要结合多种检测手段,以获得***可靠的质量数据。光学影像测量系统(影像仪)是尖头处尺寸检测的优先选择——通过CCD摄像头获取电极尖头处的二维投影图像,结合亚像素边缘检测算法提取几何尺寸(直径、角度、半径等),测量精度可达±0.005mm以上,非接触测量避免了探针对精密尖头处的损伤。部分影像测量系统配备了同轴光源和远心光学系统以消除光学畸变的影响。扫描电子显微镜(SEM)用于获取电极尖头处的微纳尺度形貌信息——不*可测量几何尺寸,还能观察表面微观形貌(如加工痕迹、氧化膜状态、是否有微裂纹),SEM的景深远优于光学显微镜,特别适合陡峭轮廓的三维观测。激光共聚焦显微镜则兼顾了光学分辨率和无接触高度测量能力,可获取尖头处的三维表面形貌和粗糙度数据(垂直分辨率可达10nm)。对于批量生产的电极,视觉自动检测系统(AOI)能够以每小时数百件的速度对尖头处尺寸和外观进行全检,结合统计过程控制(SPC)实时监控生产线的质量稳定性,将超过公差限值的不合格品在***时间剔除。医用等离子电极刀铂铱电极适配医疗等离子手术设备使用。等离子电切环铂铱合金电极 OEM 代工厂家排名
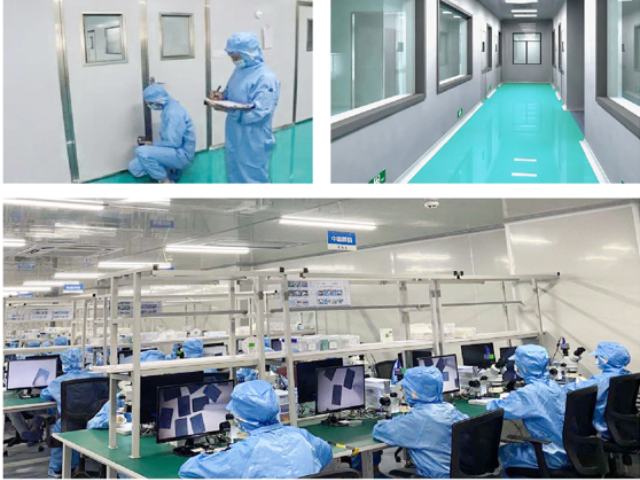
栢林电子 2012 年成立,深耕医用贵金属电极研发。医用等离子电极刀铂铱电极促销价
等离子消融手术中,电极尖头处的瞬时温度是决定消融效果的重点参数,也是考验材料耐热能力的试金石。尽管等离子消融被称为"低温消融"(相比激光或射频消融),电极尖头处的实际工作温度仍可达到300°C至600°C,局部峰值温度甚至可能超过700°C。在这种温度级别下,电极材料的熔点、热稳定性和高温力学性能成为限制因素。铂的熔点为1768°C,铱为2446°C,两者的合金在正常工作温度范围内(约40%熔点温度以下)处于固相稳定状态,不存在相变或晶粒粗化的风险。铂铱合金在此温度区间的高温强度(以高温屈服强度衡量)仍能保持在室温强度的60%至80%水平,保证电极在高温下不发生软化塌陷。此外,高温环境中铂铱合金的氧化倾向极低——铱在高温下形成的氧化铱(IrO₂)薄层虽然稳定性低于氧化铝等钝化膜,但其挥发性极低,不会因持续高温造成氧化层耗竭。反复热循环(从室温到工作温度再到室温)是加速老化测试中关注的重点工况,合格电极在模拟500次使用循环后,其外观、尺寸和放电特性应无明显变化。医用等离子电极刀铂铱电极促销价
汕尾市栢科金属表面处理有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的电子元器件中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同汕尾市栢科金属表面处供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!