随着全球电子行业对环境可持续性要求的持续提升,无铅焊料技术已从消费电子领域扩展到越来越多的工业和***应用领域。金锡焊料(Au80Sn20)完全不含铅及其他受限有害物质,符合欧盟RoHS指令(2011/65/EU)、中国《电子电气产品中有害物质限制》(GB/T26125)以及多国***材料规范对有害物质的管控要求。无铅特性对于金锡焊料的市场地位具有多重意义。其一,随着全球越来越多的国家和地区扩大含铅焊料的限制范围,无铅封装已成为电子器件出口和国际采购的基本门槛,金锡焊料的合规性优势将转化为明确的市场准入优势。其二,在对人员健康和环境安全高度重视的航空、医疗和食品电子领域,无铅封装材料是产品设计的基本要求,金锡焊料的无铅成分满足这些领域的材料选用原则。值得注意的是,金锡焊料的无铅优势不*体现在合规性层面,还体现在产品全生命周期的环境影响方面。金和锡均为可回收金属,金锡焊料废料可以通过冶金提炼工艺实现贵金属的高效回收,真正实现封装材料的循环经济价值。这种可回收特性使金锡焊料在绿色制造体系中具有天然优势,符合高可靠性电子封装行业可持续发展的长远方向。省级专精特新企业,深耕金锡焊料研发与生产制造。金锡焊料厚度实验
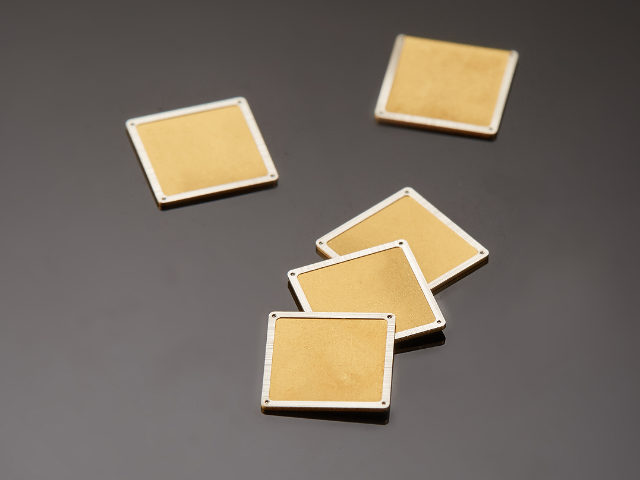
在传统电子焊接工艺中,焊膏通常含有助焊剂成分,用于在焊接过程中***金属表面氧化膜,改善焊料润湿性。然而,助焊剂残留是电子封装中的一个潜在可靠性隐患:残余助焊剂中的离子性污染物在高湿度环境下可能引发电化学腐蚀,导致绝缘电阻下降甚至短路故障;有机残留物在高温服役中可能挥发,污染封装内腔的洁净环境。金锡焊料预成型片不含任何助焊剂,在焊接工艺中也无需额外添加助焊剂。这一"无助焊剂"工艺特性带来以下几方面的实际优势:一,焊后无需清洗。传统助焊剂焊接工艺需要采用化学清洗剂(如异丙醇)对焊后电路板进行清洗,以去除助焊剂残留,增加了工艺流程复杂度和生产成本。金锡焊料免去了这一清洗步骤,简化了生产工艺。二,内腔洁净无污染。在气密封装器件中,助焊剂挥发物进入内腔后会长期存在,在某些工作条件下可能引发不可预期的失效。金锡焊料无助焊剂的焊接工艺确保封装内腔的洁净度,对于MEMS器件、惯性传感器等对内腔污染极为敏感的应用尤为重要。三,材料相容性好。金锡焊料可与多种金属基板(镀金、镀镍、镀铂)和陶瓷基板良好润湿,无需助焊剂辅助即可实现高质量的焊接界面,这得益于金锡合金本身对金属氧化物的良好润湿动力学特性。金锡 6040 焊料公司金锡焊料生产遵循标准化工艺流程。
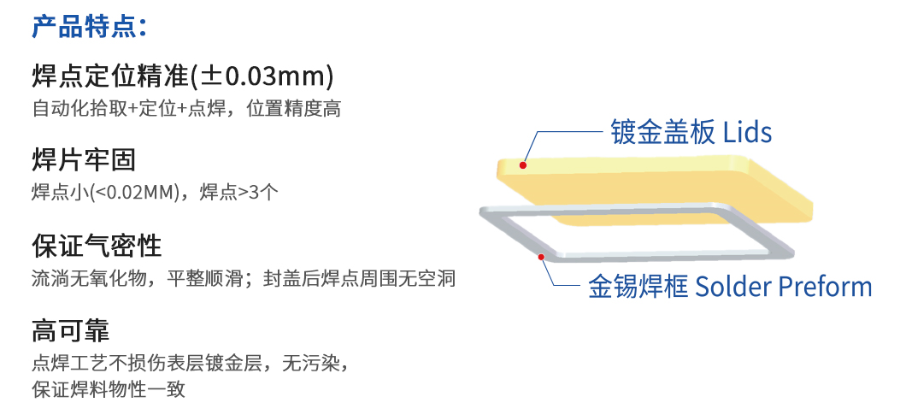
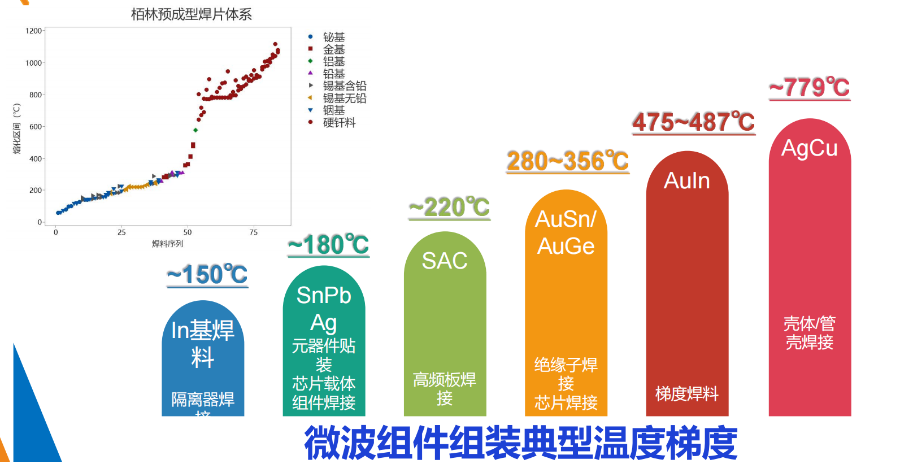
在金锡合金体系中,除80/20共晶成分外,富金成分(金含量高于80wt%)的金锡焊料在特定应用场景中也具有重要地位。常见的富金配方包括88wt%Au-12wt%Sn和90wt%Au-10wt%Sn等,这类合金的液相线温度通常高于共晶点,熔化温度范围在280°C至350°C之间。富金焊料的硬度通常低于共晶成分,延展性更好,在热循环测试中表现出较强的塑性变形吸收能力,适合用于热膨胀系数差异较大的异质材料之间的连接,如硅芯片与铜合金外壳的封装或陶瓷与金属之间的气密封接。此外,富金成分合金的抗氧化性也略优于共晶成分,在某些要求更高表面质量的应用中具有一定优势。在器件封装领域,富金金锡焊料常用于对焊接温度有特殊要求的叠层封装结构中,通过调节不同层次焊料的熔点,实现分步焊接工艺,避免先期焊点在后续焊接过程中发生重熔。合理选择共晶或富金成分金锡焊料,需要综合考虑应用的温度环境、力学要求、基板材料特性及焊接工艺约束,这也是精密封装工艺设计的重要内容之一。
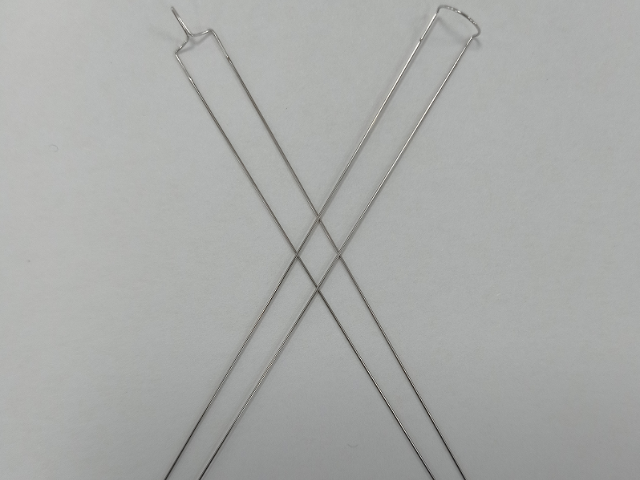
金锡焊料线材是金锡合金通过精密拉拔工艺制成的细丝状焊料产品,主要用于手工焊接、半自动焊接以及部分特殊封装工艺中的焊料供给。与预成型片相比,焊料线材在使用灵活性方面具有一定优势,可根据实际需要控制送料量。金锡线材的常见直径规格包括0.1mm、0.2mm、0.3mm、0.5mm、1.0mm等,可根据具体焊接工艺需求定制。细径线材(0.1~0.2mm)适合用于精密微小焊点的焊接;粗径线材(0.5~1.0mm)则适合用于较大面积焊点或需要大量焊料供给的场合。金锡焊料线材的拉拔工艺要求较高,需要控制好拉拔温度、润滑条件和多道次减径的变形量,以避免在线材内部产生微裂纹或表面损伤。合格的金锡线材应具有表面光洁、截面圆度好、直径均匀无节点等外观质量,以确保在实际使用中能够均匀供料。由于金锡合金较硬,线材盘卷时需要注意最小弯曲半径限制,避免线材在使用过程中发生断裂。针对不同用途,线材可按照客户要求的长度进行切割和包装,并附有成分检测报告和尺寸检测报告,以满足用户对产品质量可追溯性的要求。金锡焊料适配微电子行业微组装焊接工艺。
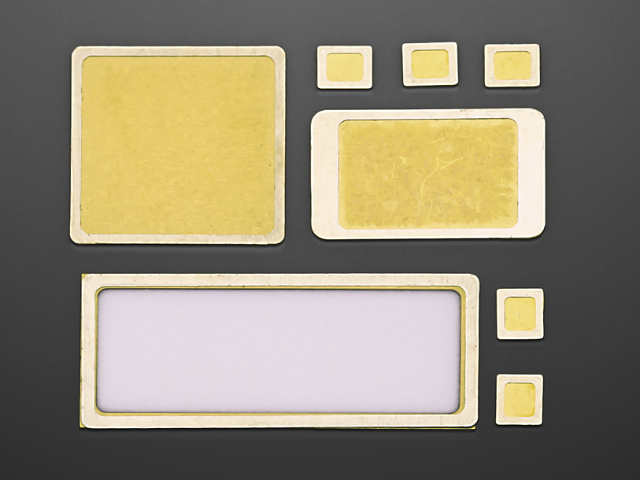
半导体激光器(LD)和激光器阵列对封装材料的要求极为苛刻,因为激光器件对温度高度敏感,工作时芯片节温的微小变化都会***影响其波长、功率和寿命。金锡焊料凭借其高导热性(约57W/m·K)和低热阻的芯片贴装特性,成为半导体激光器封装的优先材料。在激光器封装工艺中,激光芯片通常通过金锡焊料贴装在铜钨(CuW)或铜钼(CuMo)散热基座上,再将基座固定在铜热沉或铝热沉上。金锡焊料良好的导热性能确保激光芯片产生的热量能够迅速传导至散热路径,将芯片节温维持在允许范围内。对于高功率激光器(输出功率大于1W),焊料层的热阻是制约封装热性能的关键因素,金锡焊料薄而均匀的焊点正好满足低热阻芯片贴装的要求。此外,金锡焊料在激光器封装中还有另一个重要优势:其焊接界面具有较高的机械稳定性,能够承受激光器在频繁开关过程中产生的热应力循环而不出现焊点劣化。这对于寿命要求以万小时甚至十万小时计的工业和***激光器而言至关重要。正是凭借高导热、**度和高可靠性的综合优势,金锡焊料在半导体激光器封装领域牢固地占据着**材料地位。金锡焊料可配套迈瑞医疗电子设备封装使用。金锡焊料厚度实验
金锡焊料适配多种电子封装设备自动化作业。金锡焊料厚度实验
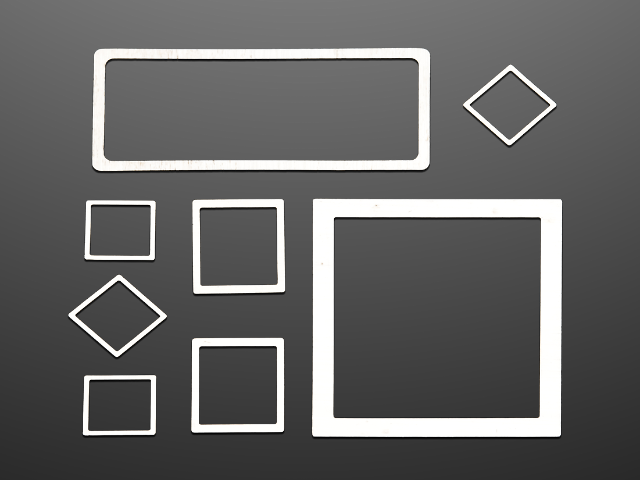
在金锡焊料封装工艺中,焊料层厚度是影响焊接质量的关键工艺变量之一。合理的焊料厚度设计需要在多个相互制约的因素之间寻求平衡。焊料层过薄的问题:当焊料厚度小于某一临界值(通常为25μm)时,焊料量不足以填充封接界面上的所有微观凹坑和不平整区域,容易形成大面积空洞,导致导热路径不连续、力学强度下降和气密性不足;过薄的焊料层在冷却凝固时也更容易产生残余应力集中。焊料层过厚的问题:焊料层过厚(通常超过200μm)会增加焊点的顺应性,一定程度上有利于吸收热错配应变;但同时也会降低整体封装结构的尺寸精度,并可能在焊料层中产生孔洞或气泡聚集。此外,焊料用量增加也直接增加了贵金属材料的成本,不利于生产经济性。从工程实践经验来看,金锡焊料层的比较好厚度范围通常为50μm~150μm,具体值需根据封装结构的几何特征(如芯片面积、封接台阶高度)和热-力仿真结果来确定。工艺控制方面,通过精确的预成型片厚度控制和夹具设计,可以将**终焊缝厚度控制在设计目标值的±15%范围内,确保焊接质量的一致性。金锡焊料厚度实验
汕尾市栢科金属表面处理有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的电子元器件中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同汕尾市栢科金属表面处供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!