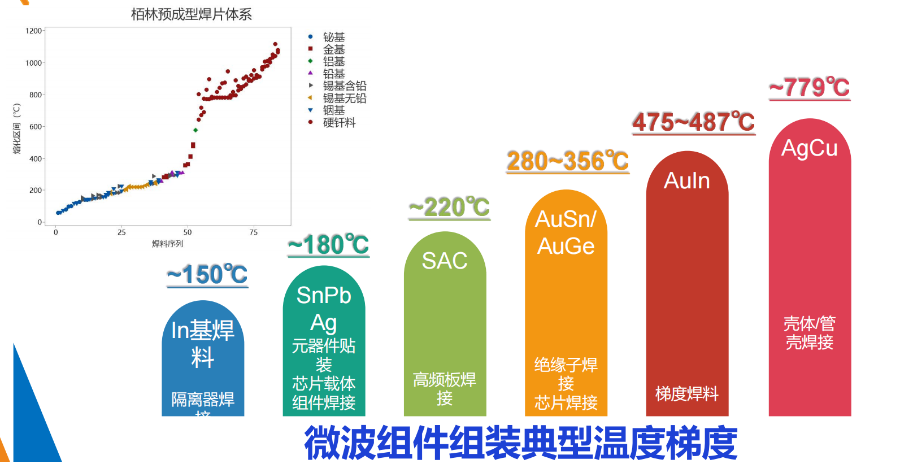
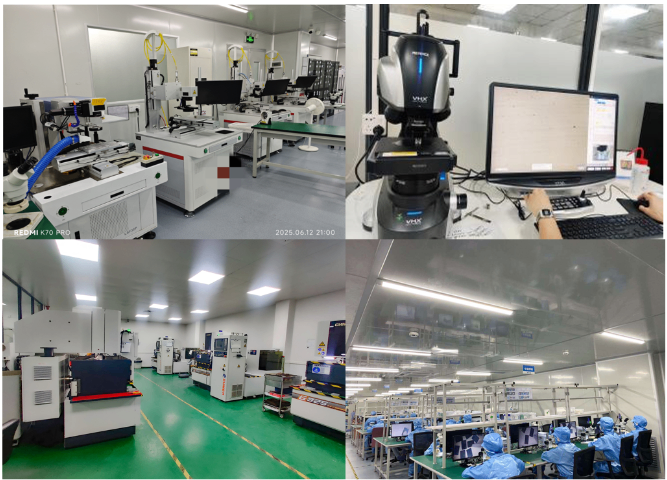
在某些微型化和集成化程度较高的封装场景中,传统的预成型片或线材焊料可能因尺寸限制而难以使用,这时金锡焊料薄膜就发挥出独特的技术价值。金锡薄膜通常通过物***相沉积(PVD)技术,包括磁控溅射或电子束蒸发,沉积在封装基板或盖板表面,形成厚度从数百纳米到数微米的均匀合金薄膜。金锡薄膜焊接工艺的**优势在于:焊料层厚度和成分可以通过工艺参数精确控制;薄膜与基板表面的结合性好,在后续处理和装配过程中不易脱落;焊料层面积覆盖精度高,与光刻或掩模技术结合可实现微米级精度的焊料图案化;无需额外的助焊剂,可降低焊接后清洗的工艺复杂度。在MEMS封装、光电子器件封装和毫米波器件封装等领域,金锡薄膜焊接技术得到了较多应用,尤其适合芯片级封装(WLP)和晶圆键合(WaferBonding)工艺。通过精确控制薄膜沉积工艺参数,可以在晶圆级别统一实现焊料层的制备,大幅提升生产效率和一致性。随着微电子封装向更小尺寸、更高集成度方向发展,金锡薄膜焊接技术在精密封装领域的应用前景值得持续关注。20 人机加团队,负责金锡焊料精密加工工序。6G 通讯金锡焊料
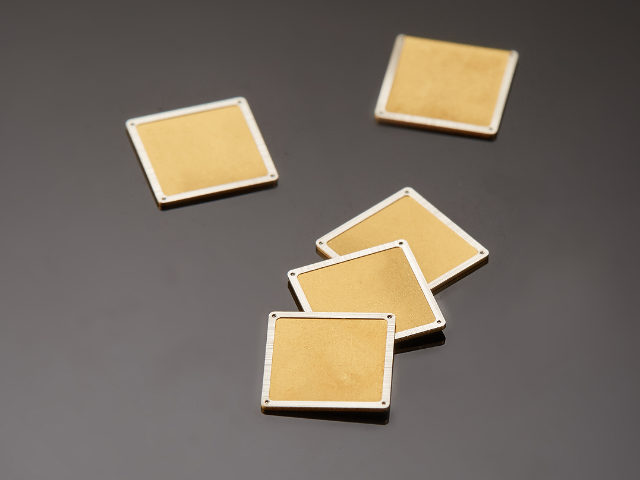
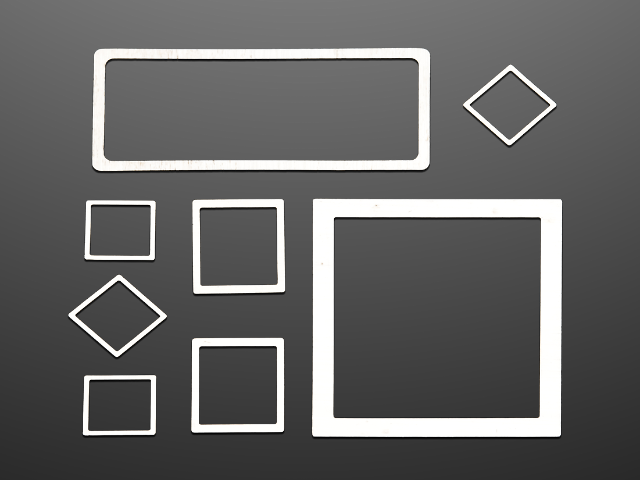
气密封装中,金属外壳与陶瓷或金属盖板之间的封接是实现气密性的关键工序。环形金锡预成型片(RingPreform)是这一工序中***使用的焊料形式,其几何形状与外壳腔口的几何形状相匹配,确保焊料在回流过程中均匀分布于封接界面,形成连续、无间断的气密焊缝。环形片的关键设计参数包括:外径(OD)、内径(ID)、厚度(T)以及宽度(W=(OD-ID)/2)。外径和内径的确定需要与外壳腔口的几何尺寸精确配合,通常内径略大于外壳内腔开口尺寸,外径略小于外壳封接台阶外缘尺寸,留有适当的位置公差以方便装配。厚度的设计需要根据封接间隙高度和所需焊料量来确定,确保在回流后焊料能够充分填充封接间隙而不出现过多溢料。环形片的宽度设计也需要综合考虑封接强度和气密性要求:宽度过窄会导致焊料量不足,封接强度低;宽度过宽则会增加材料成本并可能造成焊料溢出。通常建议环形片宽度与封接台阶宽度之比控制在0.7~0.9之间,以在充分填充的同时避免溢料问题。合理的环形片尺寸设计,结合优化的回流焊工艺,是实现高质量气密封接的前提条件,也是金锡焊料产品质量体系的重要组成部分。金锡焊料尺寸检测金锡焊料表面光洁,提升焊接作业流畅度。
热管理是现代电子封装面临的**挑战之一,焊料的导热性能直接影响器件的散热效率和工作稳定性。金锡共晶焊料(Au80Sn20)的热导率约为57W/(m·K),这一数值在常用焊料中处于较高水平,远高于常见无铅焊料(如SAC305,热导率约57W/(m·K),与金锡相当)和大多数导热胶(通常低于10W/(m·K))。良好的导热性能使金锡焊料在大功率器件封装中发挥重要作用。功率放大器(PA)、激光器件(LD)、高亮度LED等器件在工作时会产生大量热量,若热量不能及时从芯片传导至散热基板,器件结温将迅速升高,导致性能下降甚至损坏。采用金锡焊料作为芯片贴装材料,能够在芯片与基板之间建立低热阻的导热通路,有效降低芯片结温,提升器件的功率密度和长期可靠性。此外,金锡焊料的导热性能在高温环境下保持稳定,不像部分有机导热材料会因高温老化而导热性能退化。这一特性对于需要长期在高温或宽温度范围内工作的***电子设备尤为重要。在功率器件封装设计中,合理利用金锡焊料的高导热优势,是提升系统热管理水平、确保器件可靠工作的关键手段之一。
标准规格的金锡焊料预成型片可满足大多数常规封装需求,但对于特殊形状或尺寸的封装外壳,往往需要定制化的焊料片几何形状。金锡焊料的定制化加工能力,是满足多样化封装需求的重要服务能力。常见的定制化需求包括:非矩形或非圆形的异形焊料片(如L形、T形、多孔框架形等);带有特定通孔或凹槽的焊料片;厚度变化区域不同的多台阶焊料片;以及超出标准尺寸范围的大面积或超小面积焊料片。实现这些定制化形状的主要加工工艺包括精密冲压、激光切割和化学蚀刻。精密冲压适合批量生产尺寸公差在±0.05mm范围内的标准和半定制形状,生产效率高;激光切割适合小批量、复杂形状的定制加工,切割精度可达±0.02mm,但生产效率相对较低;化学蚀刻则适合制造超薄(≤50μm)且形状复杂的焊料片,可实现微米级的图案精度,但工艺流程较长。在承接定制化订单时,需要与客户深入沟通封装设计要求,结合焊料材料特性和加工工艺能力,提出**合理的尺寸方案,确保定制产品满足用户的使用要求。公司金锡焊料研发实力雄厚,技术持续迭代。
在电子封装领域,金锡焊料与传统铅锡(Pb-Sn)焊料**着两种截然不同的技术路线,两者在成分、熔点、力学性能和应用领域上均存在***差异。传统铅锡共晶焊料(63wt%Sn-37wt%Pb)熔点约183°C,成本较低,焊接工艺窗口宽泛,曾在电子行业中占据主导地位。然而,铅是有毒重金属,对环境和人体健康存在潜在危害,欧盟RoHS指令自2006年起限制在消费电子产品中使用含铅焊料,推动了无铅焊料技术的快速发展。金锡焊料(Au80Sn20)则完全不含铅,符合全球主流环保法规要求。其熔点高达280°C,具备铅锡焊料无法企及的高温稳定性,可在150°C以上的高温环境中长期服役,适合航空、**、卫星等对热可靠性要求严苛的场合。在机械性能方面,金锡焊料的抗剪强度和抗蠕变性能均***优于铅锡焊料,尤其在温度循环测试中表现出更强的疲劳寿命。当然,金锡焊料也存在成本较高、工艺窗口相对较窄的局限性,因此并非所有应用场景的优先。在实际选型时,需根据具体应用对可靠性、成本、工艺条件和环保合规性的综合权衡来做出决策。金锡焊料助力国产电子封装产业技术升级。金锡焊料尺寸检测
公司 5 名材料专业人士,主导金锡焊料研发设计。6G 通讯金锡焊料
焊点的抗剪强度是评价封装可靠性的**力学指标之一,直接关系到器件能否在振动、冲击等力学环境中保持结构完整性。金锡共晶焊料的室温抗剪强度通常在270~320MPa范围内,在常用焊料材料中处于较高水平。与普通锡银铜(SAC)无铅焊料相比,金锡焊料的抗剪强度约为SAC的2~3倍,这种差异源于两者微观组织的本质区别:金锡共晶组织中金属间化合物相的体积分数更高,相界障碍效应更强,位错运动的阻力更大。此外,金锡焊料在高温下仍能保持较高比例的室温强度,这是许多普通焊料所不具备的性能特点。在实际应用中,高抗剪强度对于以下场景尤为重要:大功率器件的芯片贴装(芯片面积大,焊点所受剪切力大);需要承受振动和冲击的机载、弹载电子设备;以及需要经受高重力加速度测试(如20000g冲击测试)的精密引信组件。通过对金锡焊料焊点进行系统性的剪切力测试,可以建立焊接工艺参数与焊点强度之间的关系模型,为产品设计和工艺优化提供量化依据,确保封装结构在规定的力学环境条件下可靠工作。6G 通讯金锡焊料
汕尾市栢科金属表面处理有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的电子元器件中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,汕尾市栢科金属表面处供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!