金锡焊料凭借金元素的化学惰性,展现出优异的抗腐蚀特性,这是其在特殊环境应用中具备独特优势的重要因素之一。在Au80Sn20合金中,黄金(Au)作为贵金属,在常温常压下几乎不与空气中的氧气、水蒸气或常见腐蚀性气体发生反应,能够有效保护焊点免受氧化腐蚀。即便在含有氯离子、硫化物或盐雾的恶劣环境中,金锡焊料的表面仍能保持较好的化学稳定性,不会像普通锡基焊料那样出现锡须(TinWhisker)生长问题。锡须是无铅焊料领域一个重要的可靠性隐患,细长的金属须晶能够在相邻导体之间造成短路故障,而金锡焊料中金含量高达80%,有效抑制了锡须的生长趋势。在盐雾测试(依据MIL-STD-810或GJB系列标准)中,金锡焊料封装器件能够在严苛的盐雾腐蚀环境中保持长时间的性能稳定性,这对于舰载、车载和野外部署的***电子装备尤为重要。良好的抗腐蚀特性不*延长了器件的使用寿命,也降低了维护频率,是金锡焊料在高可靠性封装领域综合性能优势的重要组成部分。金锡焊料表面光洁,提升焊接作业流畅度。金锡焊料开裂解决
热膨胀系数(CTE)的匹配程度是决定封装焊点热应力水平的**参数。当焊料与被连接材料的CTE差异较大时,在温度循环过程中焊点会承受***的热错配应力,加速疲劳失效。金锡共晶焊料的CTE约为15.9×10⁻⁶/K,这一数值介于常用封装基板材料(如氧化铝陶瓷:约7×10⁻⁶/K;氮化铝陶瓷:约4.5×10⁻⁶/K;硅:约3×10⁻⁶/K;铜:约17×10⁻⁶/K)之间。在芯片与基板之间的焊料层设计中,焊料的CTE与被连接材料之间总会存在一定差异,关键是通过合理的焊点几何设计和厚度控制来将热应力控制在焊料的疲劳极限以内。值得注意的是,金锡焊料较高的弹性模量(约68GPa)意味着在给定热应变下,其产生的热应力水平高于模量较低的焊料(如铟焊料)。因此,在CTE失配较大的界面(如硅芯片/铜基板),可能需要通过设计适当厚度的焊料层或采用缓冲层结构(如铜-钼-铜复合层)来降低焊点热应力水平,确保器件在规定温度循环范围内的可靠性满足要求。CTE匹配分析是精密封装设计的重要步骤,需要结合具体的材料体系和使用环境进行定量评估。金锡焊料开裂解决国家高新技术企业打造,金锡焊料产品品质有保障。
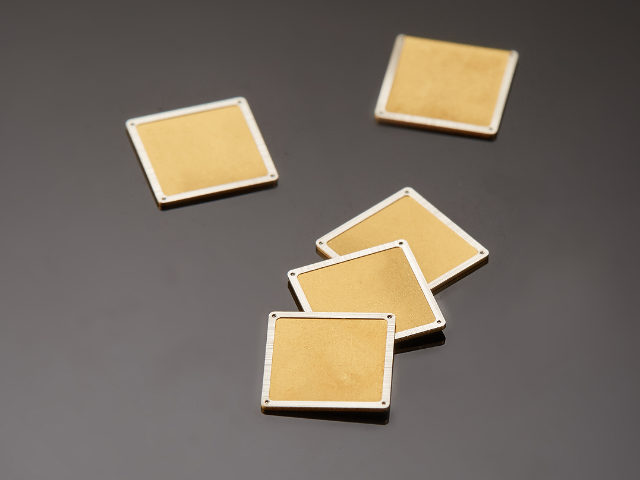
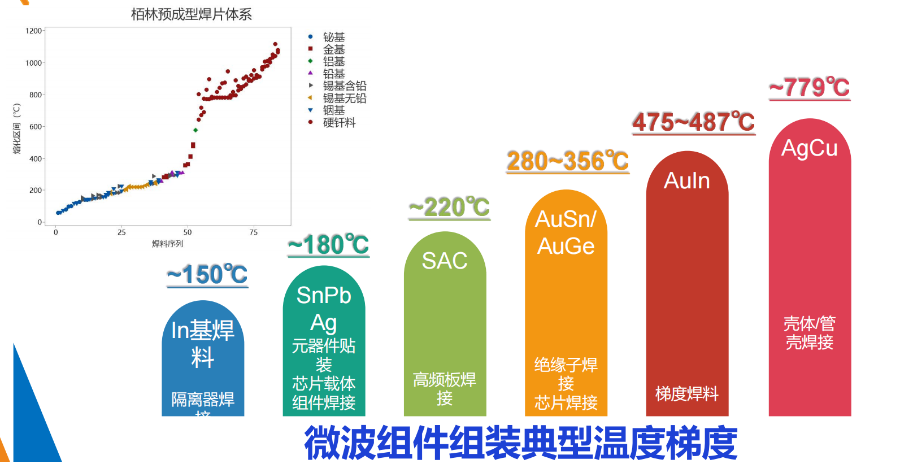
金锡共晶合金的熔点约为280°C,这一数值在常用高温焊料中具有特殊的工程意义。与传统铅锡焊料(熔点约183°C)相比,金锡焊料的熔点高出近100°C,这使其在高温工作环境下具备更强的焊点稳定性。而与纯金(1064°C)或其他贵金属焊料相比,280°C的操作温度又处于大多数陶瓷、金属和半导体材料可承受的范围之内,工艺可行性良好。从封装应用角度看,高熔点带来的一个重要优势是"耐回流性"。在多层封装或多次焊接工艺中,先行焊接的金锡焊点能够在后续低温工艺步骤(如引线键合后的固化、环氧封装固化等)中保持稳定,不会因工艺热冲击而发生重熔或变形,这对于多芯片模块(MCM)和三维叠层封装(3D-IC)等复杂封装结构尤为重要。此外,280°C的工作温度也低于多数功能性陶瓷材料(如氧化铝、氮化铝)的耐热上限,这意味着金锡焊料可与陶瓷基板良好兼容,***用于陶瓷封装外壳的盖板钎焊与引脚封装。精细的熔点控制与适宜的工艺温度窗口,是金锡焊料在精密电子封装领域广受认可的**竞争力之一。
随着全球高可靠性电子封装市场的持续扩大,金锡焊料的需求量也呈现出稳步增长的态势。驱动这一增长的重点因素包括:***电子装备现代化进程加速、商业航天产业快速发展、5G通信基础设施建设带动微波器件需求增长,以及新能源技术推动功率半导体封装升级等。在***电子领域,各国**持续推进电子装备的数字化和智能化改造,新一代战斗机、导弹系统、卫星导航和雷达装备对高可靠性电子器件的需求不断增加,直接带动气密封装用金锡焊料的市场需求。在商业航天领域,低轨卫星互联网星座的快速部署(如已宣布的数千到数万颗卫星计划)需要大量采用金锡焊料封装的星载电子器件,形成持续可观的采购需求。从技术发展趋势看,随着封装密度不断提高,焊料层厚度向超薄方向发展,薄膜金锡焊料的应用比例将逐步提升;同时,晶圆级封装(WLP)和三维封装(3DIntegration)技术的推进,也将扩大金锡薄膜和小尺寸预成型片的应用场景。金锡焊料行业的竞争格局也在逐步演变,国内企业通过持续的技术积累和质量体系建设,正在逐步提升在**市场的竞争地位,打破长期以来**金锡焊料依赖进口的局面。金锡焊料适配 SMD 器件载带封装焊接使用。
金锡焊料的焊接工艺质量直接决定封装器件的可靠性,而工艺优化是持续提升焊接质量的重要手段。工艺优化实践涵盖焊前准备、回流工艺和焊后检验三个主要阶段。焊前准备阶段的关键是确保焊接界面的清洁度和焊料表面的质量。基板镀金层在焊接前应进行等离子清洗或UV清洗,去除表面有机污染物,以改善焊料润湿性;金锡预成型片应在洁净室环境中从密封包装中取出,避免与裸手接触,防止污染;焊接夹具应定期清洁,防止夹具污染物转移到焊接界面。回流工艺阶段的关键是精确控制温度曲线。标准的金锡焊接回流曲线通常包括:预热段(室温升至200°C,升温速率约5°C/s)、均热段(200°C保温约60s,确保组件各部分温度均匀)、回流段(升温至300~320°C,峰值温度高出熔点20~40°C,确保焊料充分熔化流动)和冷却段(以约3~5°C/s的速率冷却,防止过快冷却产生过大热应力)。氮气保护或真空环境可进一步降低氧含量,改善焊料流动性和焊点质量。焊后检验阶段需通过X射线检查评估焊点空洞率,通过截面分析检查焊点微观组织,通过气密性检测验证封接质量,通过剪切力测试评估焊点力学强度。建立系统性的工艺优化反馈机制,将检验结果反馈到工艺参数调整中。金锡焊料加工精度高,契合微型器件封装标准。金锡焊料长期植入采购
金锡焊料耐温性佳,适配高温封装焊接环境。金锡焊料开裂解决
宇航级器件(SpaceGrade)采用的封装材料和工艺必须符合严格的空间应用规范,以确保在空间极端环境中的长期可靠性。金锡焊料作为宇航级器件封装的标准焊接材料,需满足一系列特定的材料规范和质量控制要求。在材料规范方面,宇航级金锡焊料通常需符合MIL-P-38535(集成电路一般规范)、NASA-STD-8739.3(空间飞行器钎焊手册)或相关宇航行业标准的材料要求,包括成分公差、纯度等级、表面处理和包装要求。成分偏差一般要求Au含量在(80±1)wt%范围内,有害杂质元素总量不超过0.1wt%。在质量控制方面,宇航级金锡焊料批次需提供详细的材料认证文件,包括熔点测试报告(DSC法)、成分分析报告(ICP-MS法)、力学性能测试报告和尺寸检测报告。部分宇航型号还要求对焊料批次进行采购方的入厂复验,确保所用焊料符合设计规定的技术要求。宇航器件制造商通常会建立认证供应商名录,要求焊料供应商通过AS9100、ISO9001和相关**质量体系认证,并对批次质量记录保存不少于15年,以支持器件全寿命周期的质量追溯需求。金锡焊料开裂解决
汕尾市栢科金属表面处理有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的电子元器件中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,汕尾市栢科金属表面处供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!