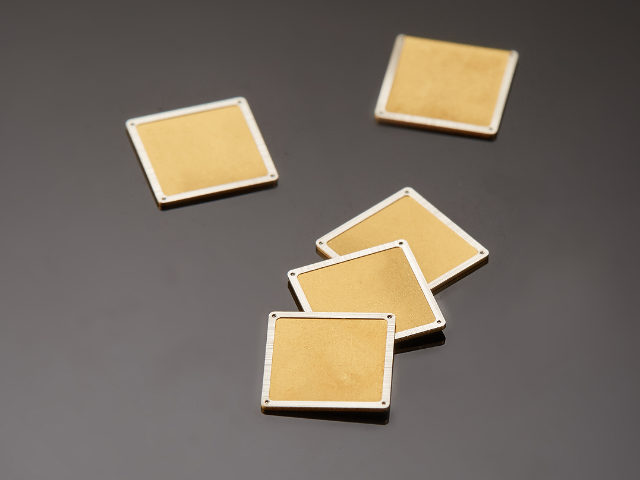
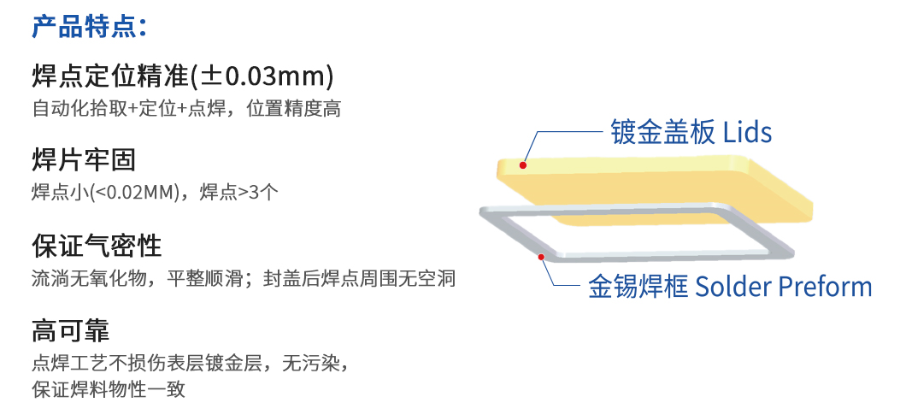
在传统电子焊接工艺中,焊膏通常含有助焊剂成分,用于在焊接过程中***金属表面氧化膜,改善焊料润湿性。然而,助焊剂残留是电子封装中的一个潜在可靠性隐患:残余助焊剂中的离子性污染物在高湿度环境下可能引发电化学腐蚀,导致绝缘电阻下降甚至短路故障;有机残留物在高温服役中可能挥发,污染封装内腔的洁净环境。金锡焊料预成型片不含任何助焊剂,在焊接工艺中也无需额外添加助焊剂。这一"无助焊剂"工艺特性带来以下几方面的实际优势:一,焊后无需清洗。传统助焊剂焊接工艺需要采用化学清洗剂(如异丙醇)对焊后电路板进行清洗,以去除助焊剂残留,增加了工艺流程复杂度和生产成本。金锡焊料免去了这一清洗步骤,简化了生产工艺。二,内腔洁净无污染。在气密封装器件中,助焊剂挥发物进入内腔后会长期存在,在某些工作条件下可能引发不可预期的失效。金锡焊料无助焊剂的焊接工艺确保封装内腔的洁净度,对于MEMS器件、惯性传感器等对内腔污染极为敏感的应用尤为重要。三,材料相容性好。金锡焊料可与多种金属基板(镀金、镀镍、镀铂)和陶瓷基板良好润湿,无需助焊剂辅助即可实现高质量的焊接界面,这得益于金锡合金本身对金属氧化物的良好润湿动力学特性。10 余名实验室人员,检测金锡焊料性能指标。金锡焊料铟基制造
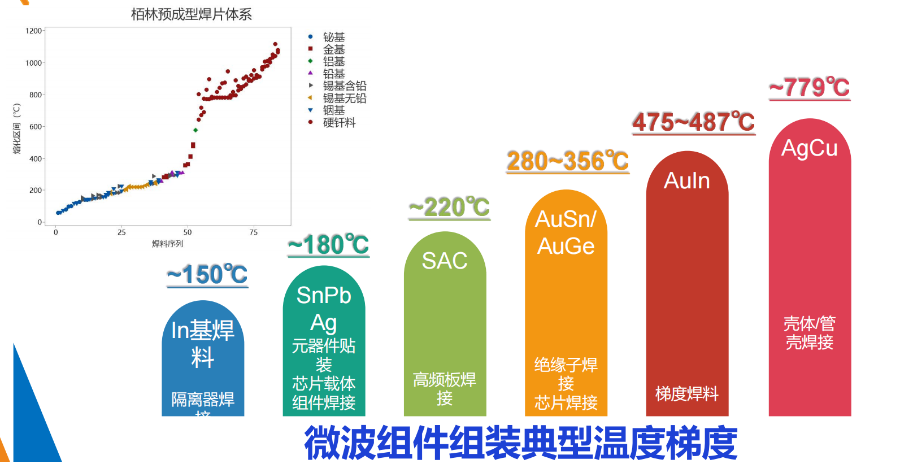
金锡焊料是以金(Au)和锡(Sn)为主要成分的二元合金焊料,其中应用较为***的共晶成分为80wt%Au-20wt%Sn,即通常所说的Au80Sn20合金。这一比例并非随意选取,而是经过严格热力学计算与大量工程实践验证得出的比较好配比。在Au-Sn二元相图中,80/20成分处于共晶点附近,该成分合金在特定温度下同时完成液-固相变,凝固组织均匀细腻,不存在较宽的两相区,从而有效避免了凝固偏析问题。合金的微观组织由ζ(Au5Sn)相和δ(AuSn)相交替排列构成,两相在凝固过程中协同生长,形成层片状共晶结构。这种精细的层片结构赋予焊料良好的导热性与导电性,同时保持适当的机械强度。值得注意的是,该合金中不含铅、镉等有害重金属元素,符合国际RoHS环保指令要求,可广泛应用于对环保合规有严格要求的**和**民用电子领域。部分特殊应用场景还会在基础Au-Sn配方上微量添加其他元素,如铟(In)或银(Ag),以进一步调节熔点或改善焊接润湿性,但**成分始终以Au和Sn为主导。正是这种经过精心设计的合金成分,使金锡焊料在高可靠性封装领域具备其他焊料难以替代的独特价值。监护仪金锡焊料公司金锡焊料制造工艺成熟,产品性能稳定。
金锡焊料的性能不*取决于金和锡的比例,还与原材料的纯度等级密切相关。工业级金锡焊料通常要求金的纯度不低于99.99%(4N级),锡的纯度不低于99.99%,以确保合金的共晶特性和力学性能不受杂质干扰。杂质元素对金锡焊料的影响机制可从以下几个方面加以分析。铅(Pb)即使以痕量形式存在,也会在金锡合金晶界处偏析,降低合金的高温强度与疲劳寿命;铁(Fe)和铜(Cu)等过渡金属元素则会在焊接界面形成脆性金属间化合物,降低焊点韧性;铋(Bi)和锑(Sb)会***改变合金熔点,破坏共晶特性。为确保杂质含量处于可控范围,生产企业通常采用原子吸收光谱(AAS)、电感耦合等离子体质谱(ICP-MS)等高精度分析手段对原材料和成品进行***检测,并建立严格的原材料入库标准与批次追溯体系。对于特别关键的航空航天或深空探测应用,部分用户还会要求提供第三方机构出具的成分检测报告,以确保焊料批次的一致性与可靠性。纯度的严格控制,是金锡焊料产品品质的基础保障,也是其在高可靠性领域获得认可的重要前提。
航天电子器件工作于真空、强辐射、极端温度循环的太空环境中,对封装材料的要求远超地面应用。航天器件封装需要满足长达10年以上的在轨寿命要求,封装材料在此期间不得因老化、蠕变或腐蚀而导致器件失效。金锡焊料是航天器件封装的标准材料之一,被NASA、ESA等主要航天机构的材料选用标准(如NASA-STD-8739.3)所认可。在卫星、载人航天飞船和深空探测器的电子设备中,金锡焊料***用于**处理器、存储芯片、信号处理芯片和功率管理器件的气密封装。航天应用中金锡焊料的关键优势包括:在真空环境中不会释放有机挥发物,避免污染光学元件和精密机构;在强辐射环境(包括质子辐照、重粒子辐照和宇宙射线)下焊接界面不发生辐照损伤;在从-55°C至+125°C的在轨温度循环中展现出优异的热疲劳寿命;成分稳定不含易挥发或易偏析的元素。此外,金锡焊料的无磁性特点对于某些对磁场敏感的精密仪器(如陀螺仪和磁强计)封装也是重要优势。这些综合性能优势使金锡焊料在航天封装领域保持着不可替代的重要地位。电镀工艺优化金锡焊料表面,提升焊接适配性。
蠕变是指金属材料在持续应力作用下随时间发生的缓慢塑性变形。对于焊料材料而言,由于其熔点相对较低,在常温或中高温工作环境中即可能进入高温蠕变区域(通常定义为工作温度高于0.5Tm,Tm为材料***熔点)。金锡共晶焊料的***熔点约为553K(280°C),0.5Tm约为177K,即约-96°C。这意味着在室温(约25°C,即298K)下,金锡焊料已工作在0.5Tm以上,处于热***蠕变区域。然而,由于金锡合金的层片状共晶组织具有较强的相界障碍效应,能够有效阻碍位错滑移和晶界扩散,其蠕变速率远低于铅锡、锡银铜等低熔点焊料,在相同温度和应力条件下表现出更强的抗蠕变能力。在实际工程应用中,这种优异的高温蠕变抗力使金锡焊料特别适合用于长期承受机械应力或热应力的封装结构。例如,在卫星载荷中,器件焊点需要在轨运行数年甚至数十年,期间不*要承受工作温度的持续变化,还要抵抗各种力学冲击。金锡焊料的抗蠕变特性能够有效保障焊点在此类长寿命应用场景下的结构完整性,是其在高可靠性器件封装中具有竞争力的重要性能优势之一。金锡焊料生产通过 ISO9001 质量体系认证管控。监护仪金锡焊料
公司具备金属冶炼能力,保障金锡焊料原料纯度。金锡焊料铟基制造
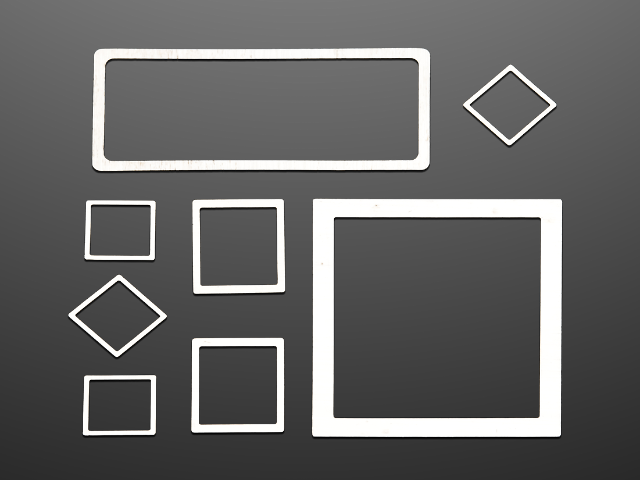
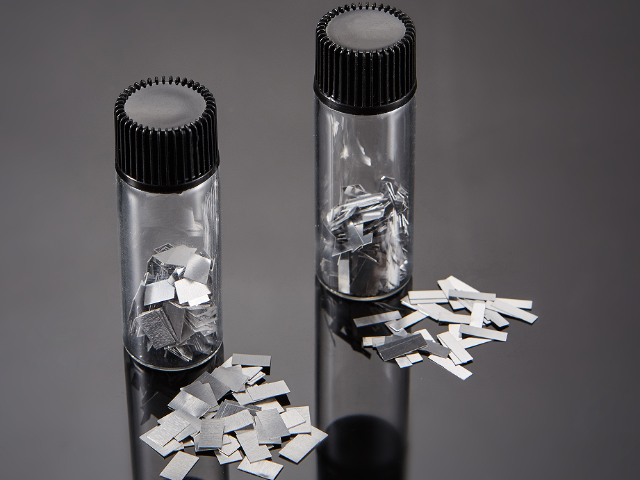
随着电子封装向更小尺寸、更薄形态发展,对金锡焊料预成型片的厚度提出了越来越严苛的要求。当封装焊接间隙*有数十微米时,需要使用厚度在25μm至50μm的超薄金锡焊料片。制备此类超薄焊料片面临着诸多技术挑战。从材料特性角度看,金锡共晶合金硬度较高(HV约150~180),脆性相(AuSn、Au5Sn)的体积分数大,在轧制变形过程中容易产生边缘开裂和表面微裂纹。为克服这一问题,需要精心控制轧制温度、道次压下量和退火工艺,采用多次小压下量逐步减薄的方式,确保每一轧制道次后材料的组织均匀性和表面质量。从工艺设备角度看,超薄金属轧制需要高精度的轧机,辊面粗糙度和平行度要求较高,轧制力和张力控制精度需要达到亚微米级别,才能确保轧制出的薄片厚度均匀、无波纹。冲压或激光切割是超薄焊料片成形的主要方式,需要选择合适的工艺参数以获得尺寸精确、边缘整齐的焊料片。超薄金锡焊料片技术的突破,为微型化精密封装提供了有力的材料支撑,是推动高密度封装技术进步的重要环节。金锡焊料铟基制造
汕尾市栢科金属表面处理有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的电子元器件中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同汕尾市栢科金属表面处供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!