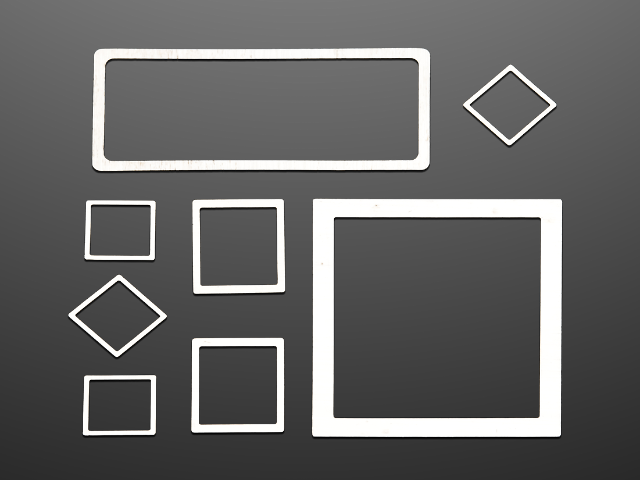
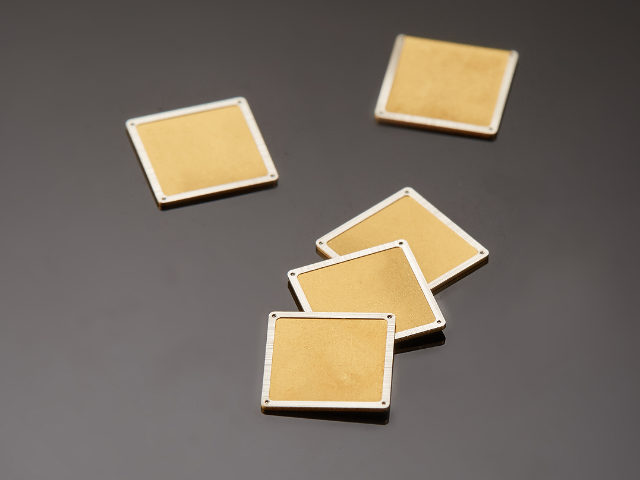
金锡焊料的性能优劣与生产过程中的纯度控制密切相关。高纯度的生产控制不*是产品质量的保障,也是赢得高可靠性用户信任的**能力。在原材料管控方面,金锡焊料的生产应使用4N级(纯度≥)以上的高纯金和高纯锡作为基础原料,并对每批原材料进行入厂复验,采用ICP-MS或AES等高灵敏度分析手段检测关键杂质元素(Pb、Fe、Cu、Bi、Sb等)的含量,确保原材料质量满足技术规范要求。在合金冶炼方面,采用真空感应熔炼工艺,在高纯氮气或真空保护下将金和锡按精确配比熔化混合,避免熔炼过程中的氧化污染和成分偏析。熔炼后对合金进行成分复核,并通过差示扫描量热法(DSC)检测熔化温度是否符合Au80Sn20共晶点要求,以成分和熔点双重指标确认合金质量。在后续加工(轧制、冲压、包装)各环节,建立严格的操作规程和环境控制标准,防止交叉污染,确保产品表面洁净、无污染。对成品进行全批次检验,包括尺寸、外观和关键性能指标,并出具完整的出厂检验报告,为用户提供可追溯的质量证明。高纯度生产控制体系是金锡焊料产品品质的根本保证,也是企业质量竞争力的**体现。 金锡焊料助力微电子行业实现高精度封装。CSP 封装金锡焊料
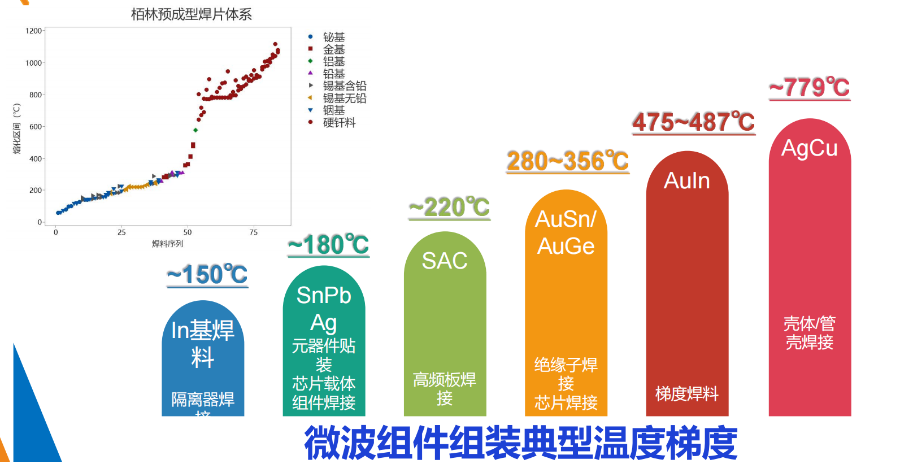
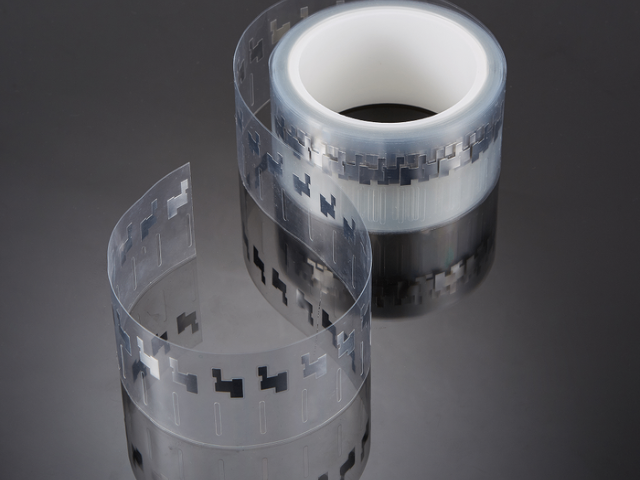
金锡共晶合金的熔点约为280°C,这一数值在常用高温焊料中具有特殊的工程意义。与传统铅锡焊料(熔点约183°C)相比,金锡焊料的熔点高出近100°C,这使其在高温工作环境下具备更强的焊点稳定性。而与纯金(1064°C)或其他贵金属焊料相比,280°C的操作温度又处于大多数陶瓷、金属和半导体材料可承受的范围之内,工艺可行性良好。从封装应用角度看,高熔点带来的一个重要优势是"耐回流性"。在多层封装或多次焊接工艺中,先行焊接的金锡焊点能够在后续低温工艺步骤(如引线键合后的固化、环氧封装固化等)中保持稳定,不会因工艺热冲击而发生重熔或变形,这对于多芯片模块(MCM)和三维叠层封装(3D-IC)等复杂封装结构尤为重要。此外,280°C的工作温度也低于多数功能性陶瓷材料(如氧化铝、氮化铝)的耐热上限,这意味着金锡焊料可与陶瓷基板良好兼容,***用于陶瓷封装外壳的盖板钎焊与引脚封装。精细的熔点控制与适宜的工艺温度窗口,是金锡焊料在精密电子封装领域广受认可的**竞争力之一。金锡焊料植入级批发金锡焊料采用环保工艺生产,符合行业发展趋势。
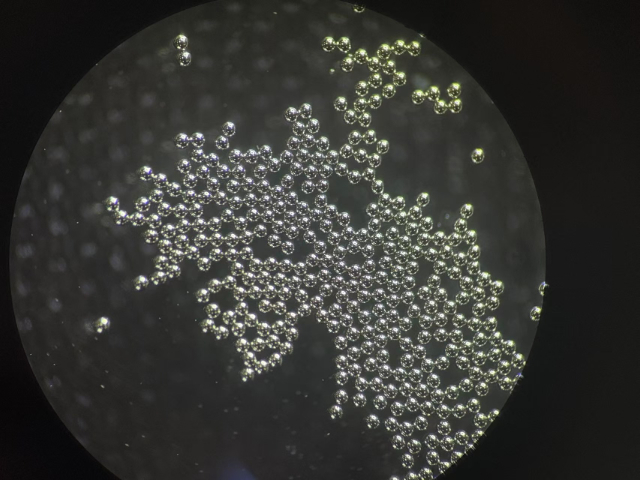
微机电系统(MEMS)是将微米级的机械结构、传感器、执行器和电子电路集成在同一芯片上的微型系统。MEMS器件封装的特殊性在于:封装过程中的温度、压力和化学环境必须与脆弱的微机械结构兼容,不能造成结构损伤或性能漂移。金锡焊料在MEMS封装中的主要应用场景包括:MEMS芯片与基板的气密封接(常见于惯性传感器、压力传感器和谐振器);通过晶圆键合(Wafer-LevelBonding)实现的晶圆级MEMS封装;以及需要在密封腔内维持特定气压(真空或惰性气体)的MEMS封装结构。MEMS封装对焊接工艺的主要要求是低温、低压和清洁气氛。金锡焊料的280°C熔点虽然高于铟焊料,但仍处于多数MEMS结构材料(硅、玻璃、SiO₂、Si₃N₄)可承受的温度范围内,且其气密封接质量优于铟焊料。在晶圆级封装中,通过在晶圆表面磁控溅射沉积金锡薄膜,再将顶盖晶圆与器件晶圆在真空键合炉中进行回流焊,可以实现MEMS器件的批量气密封装,大幅提升生产效率,降低单件封装成本。随着MEMS技术在汽车电子、消费电子和医疗器械领域的***普及,金锡焊料在MEMS封装中的应用也呈现出持续增长的趋势。
热膨胀系数(CTE)的匹配程度是决定封装焊点热应力水平的**参数。当焊料与被连接材料的CTE差异较大时,在温度循环过程中焊点会承受***的热错配应力,加速疲劳失效。金锡共晶焊料的CTE约为15.9×10⁻⁶/K,这一数值介于常用封装基板材料(如氧化铝陶瓷:约7×10⁻⁶/K;氮化铝陶瓷:约4.5×10⁻⁶/K;硅:约3×10⁻⁶/K;铜:约17×10⁻⁶/K)之间。在芯片与基板之间的焊料层设计中,焊料的CTE与被连接材料之间总会存在一定差异,关键是通过合理的焊点几何设计和厚度控制来将热应力控制在焊料的疲劳极限以内。值得注意的是,金锡焊料较高的弹性模量(约68GPa)意味着在给定热应变下,其产生的热应力水平高于模量较低的焊料(如铟焊料)。因此,在CTE失配较大的界面(如硅芯片/铜基板),可能需要通过设计适当厚度的焊料层或采用缓冲层结构(如铜-钼-铜复合层)来降低焊点热应力水平,确保器件在规定温度循环范围内的可靠性满足要求。CTE匹配分析是精密封装设计的重要步骤,需要结合具体的材料体系和使用环境进行定量评估。金锡焊料适配中国电科电子元器件封装生产。
金锡焊料的焊接工艺质量直接决定封装器件的可靠性,而工艺优化是持续提升焊接质量的重要手段。工艺优化实践涵盖焊前准备、回流工艺和焊后检验三个主要阶段。焊前准备阶段的关键是确保焊接界面的清洁度和焊料表面的质量。基板镀金层在焊接前应进行等离子清洗或UV清洗,去除表面有机污染物,以改善焊料润湿性;金锡预成型片应在洁净室环境中从密封包装中取出,避免与裸手接触,防止污染;焊接夹具应定期清洁,防止夹具污染物转移到焊接界面。回流工艺阶段的关键是精确控制温度曲线。标准的金锡焊接回流曲线通常包括:预热段(室温升至200°C,升温速率约5°C/s)、均热段(200°C保温约60s,确保组件各部分温度均匀)、回流段(升温至300~320°C,峰值温度高出熔点20~40°C,确保焊料充分熔化流动)和冷却段(以约3~5°C/s的速率冷却,防止过快冷却产生过大热应力)。氮气保护或真空环境可进一步降低氧含量,改善焊料流动性和焊点质量。焊后检验阶段需通过X射线检查评估焊点空洞率,通过截面分析检查焊点微观组织,通过气密性检测验证封接质量,通过剪切力测试评估焊点力学强度。建立系统性的工艺优化反馈机制,将检验结果反馈到工艺参数调整中。公司可定制金锡焊料规格,适配不同封装尺寸。高纯度金锡焊料
金锡焊料生产遵循 ISO45001 职业健康体系要求。CSP 封装金锡焊料
***气密封装是金锡焊料****的应用领域之一,直接关系到***电子器件在恶劣服役环境下的可靠性和使用寿命。气密封装要求将芯片和电路完全密封在金属或陶瓷外壳内,隔绝外部潮湿空气、腐蚀性气体和污染物,确保器件在极端温度、振动、冲击和辐射环境中长期稳定工作。在***气密封装工艺中,金锡焊料主要应用于两个关键位置:芯片贴装(DieAttach)和盖板封接(LidSealing)。芯片贴装将裸芯片固定在外壳基座上,要求焊料层导热良好、空洞率低,确保芯片产生的热量能够迅速传导至外壳散热;盖板封接将金属或陶瓷盖板与外壳腔口封合,要求焊缝致密连续,氦气漏率满足MIL-STD-883Method1014规定的气密性指标。金锡焊料在***气密封装中的优势体现在多个方面:280°C的熔点赋予封装足够的耐热裕量;无铅无卤素的环保成分满足多国军标的材料管控要求;优异的气密性和力学可靠性确保器件在恶劣服役环境中长期稳定;良好的导热性保障大功率芯片的散热需求。目前,国内主要***集成电路、微波组件和光电子器件封装厂家均***采用金锡焊料作为标准封装工艺材料。CSP 封装金锡焊料
汕尾市栢科金属表面处理有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的电子元器件中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,汕尾市栢科金属表面处供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!