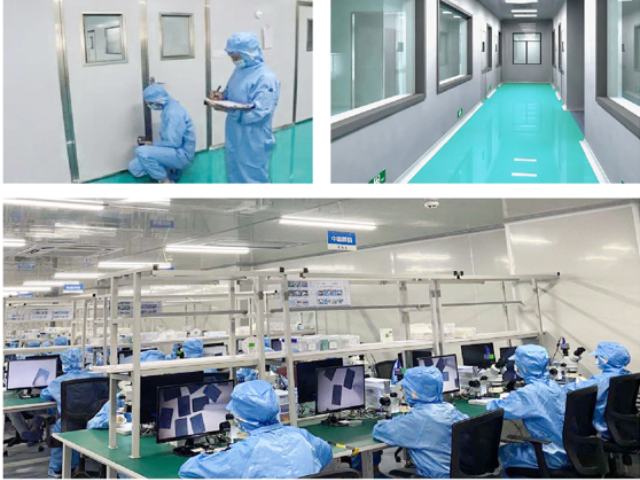
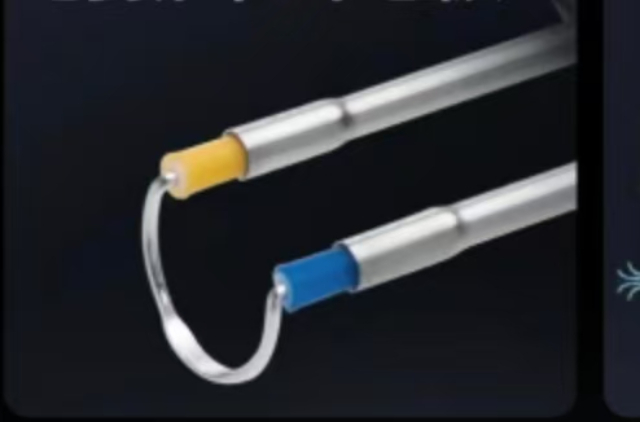
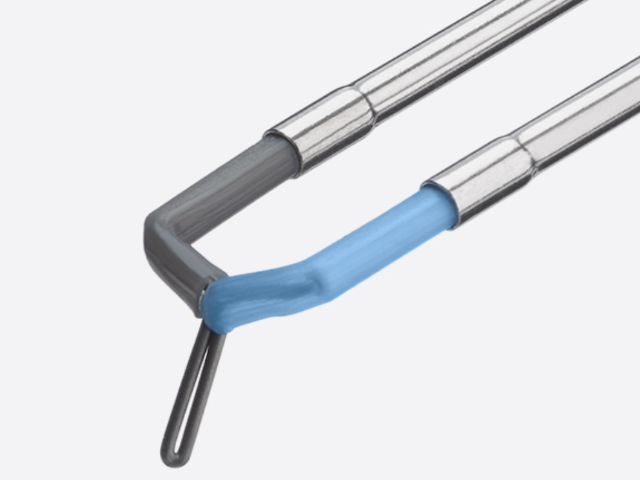
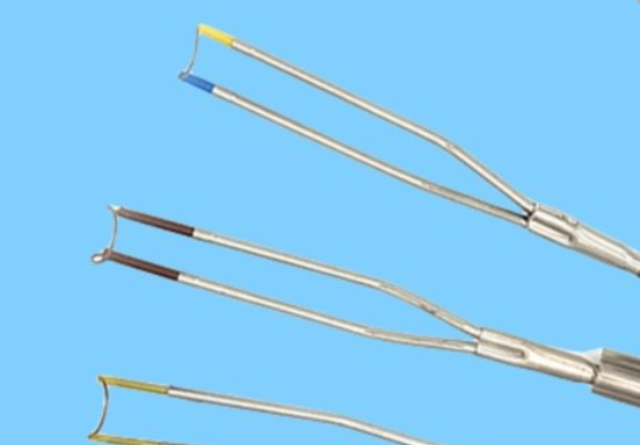
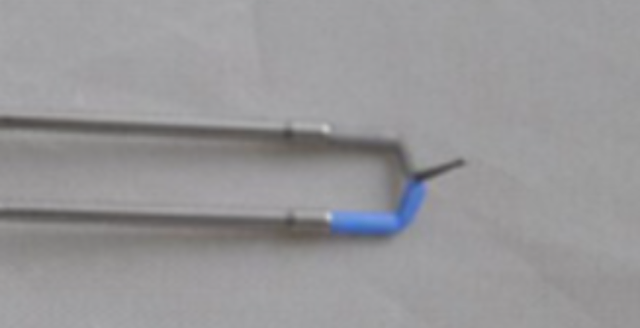
激光焊接是连接等离子刀手柄内部铂铱丝电极与导线的关键工艺,其接头质量直接关系到电气连接的可靠性和手柄的整体安全等级。激光焊接的优势在于:热输入高度集中、热影响区极窄、焊接变形小、且无需额外的焊接填充材料。对于铂铱合金与铜导线的异种金属焊接,激光焊接需要在工艺参数上进行精确优化——主要挑战在于两种金属的熔点、热导率和激光吸收率差异较大。铂(吸收率约20%,Nd:YAG激光1064nm波长)的热导率较高(71 W/m·K),而铜的吸收率极低(<5%)但热导率较高(400 W/m·K),铜侧的热量快速扩散导致焊缝区域的温度梯度极大,容易产生未熔合缺陷。优化的工艺策略包括:预热铜导线以缩小温度梯度;采用双脉冲激光序列(***脉冲预热铜,第二脉冲与铂侧同时熔化);在接头界面增加银基微熔覆层以改善润湿性。焊后检验通常包括:金相切片(观察焊缝熔合形态,确认无裂纹和大型气孔)、剪切力测试(接头抗剪切强度应≥50 N)和微焦点X射线无损检测(识别内部缺陷)。医用铂铱电极经多道工序检测,品质达标后出厂。腹腔镜手术等离子电极铂铱材料加工厂家
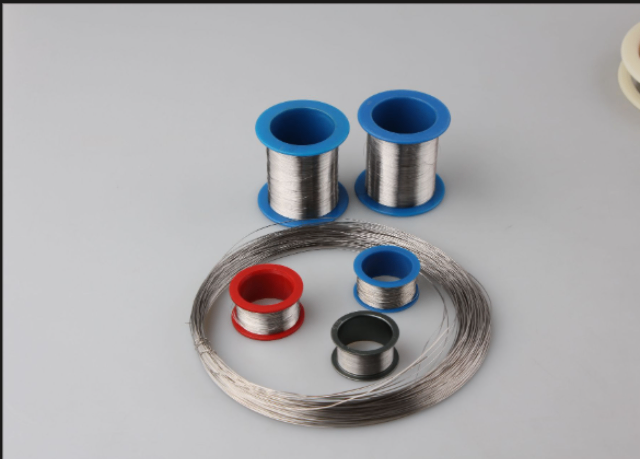
一次性高值医用耗材的批次追溯管理是满足监管要求和保障患者安全的基础制度,铂铱等离子刀电极的追溯体系需覆盖从贵金属原材料到终端用户的全链路信息流。原材料追溯方面:每批入库的铂铱合金锭坯附有供应商质量证书,证书内容包括化学成分、批次号、净重和纯度声明——这些信息与生产工单关联,确保每根成品电极可以追溯到对应的原材料批次。生产过程追溯方面:各关键工序(拉丝、热处理、尖头处成型、焊接、绝缘组装、功能测试、包装和灭菌)的操作员、设备编号、批次信息和工艺参数均实时记录在MES(制造执行系统)中。对于一次性使用等离子刀电极,产品包装上的UDI(惟一器械标识)码是追溯链的重点——通过扫描UDI可关联该器械的注册证号、生产日期、有效期、批号和灭菌批号,并进一步追溯至原材料和工艺信息。使用端追溯方面:医院在使用时应通过信息系统记录每位患者使用的等离子刀批号,若术后出现疑似***或不良事件,制造商和监管部门可在24小时内完成问题产品的使用患者范围界定。欧盟MDR、美国FDA UDI规则和我国医疗器械惟一标识系统(UDI)实施指南均对高风险植入物的追溯管理提出了强制要求。运动医学等离子手术电极铂铱组件 OEM医用铂铱电极焊接工艺精密,产品结构牢固。
一次性等离子刀电极因无法在临床使用后重新校准或修复,对生产阶段的尺寸一致性管控要求较高。尖头处尺寸的精密管控是重点的质量关注点——以0.5mm直径±0.05mm公差的电极为例,其相对公差只有10%,在铂铱合金的微型拉丝工艺中属于高精度要求。尺寸测量通常在加工过程中的多个工序节点进行:拉丝后(控制丝材直径)、绕环/尖头处成型后(控制尖头处轮廓)、成品检验(光学投影仪或影像测量仪逐件检验)。批次一致性的评价指标是过程能力指数Cpk,医疗级精密电极通常要求Cpk≥1.67(对应±4σ范围)。光学非接触测量(光学投影仪、CCD影像测量系统)是尖头处尺寸检验的首先选择的方法,避免了接触式探针造成的尖头处微变形和测量力干扰。除了几何尺寸,刀尖角度(锥度半角)的控制同样关键——角度过大(如超过30°)会使消融通道过宽、创缘粗糙,角度过小(如小于10°)则消融阻力增大、尖头处容易折断。对于弧形或叉状等复杂形状电极,各尖头处的相对位置尺寸(如叉尖间距、弧形半径)也是需要纳入测量和公差控制的参数。
皮肤科的等离子刀主要用于皮肤病变切除、血管瘤治辽、疤痕修复和除皱紧肤等美容项目。等离子皮肤治辽的工作原理与手术消融略有不同——点阵等离子(Fractional Plasma)技术通过在皮肤表面产生微等离子点阵,每个微点的能量作用于皮肤形成微小热损伤区,刺激皮肤重建和胶原再生,在去疤、缩小毛孔和皮肤紧致方面取得了一定临床效果。在皮肤病变治辽中,等离子刀可用于去除良性皮肤瘤(脂溢性角化、汗管瘤)、色素痣的外科处理(替代手术刀进行精细切割),以及尖锐湿疣等病毒疣的电灼治辽。铂铱电极在皮肤领域的刀头形式以点状或短棒状为主,消融深度通过作用时间精确控制——约0.1mm至0.5mm的消融深度可精确至表皮和浅真皮层,不伤及深层组织,这对于面部等美容敏感区域尤为重要。皮肤科等离子治辽通常采用一次性使用电极,严格的无菌操作和交叉防控是不可忽视的安全要素。部分手持式等离子皮肤治疗仪采用集成式一次性耗材设计,电极与手柄一体化更换,进一步简化了操作流程。栢林电子依托铂铱合金技术,生产医用等离子电极刀铂铱电极。
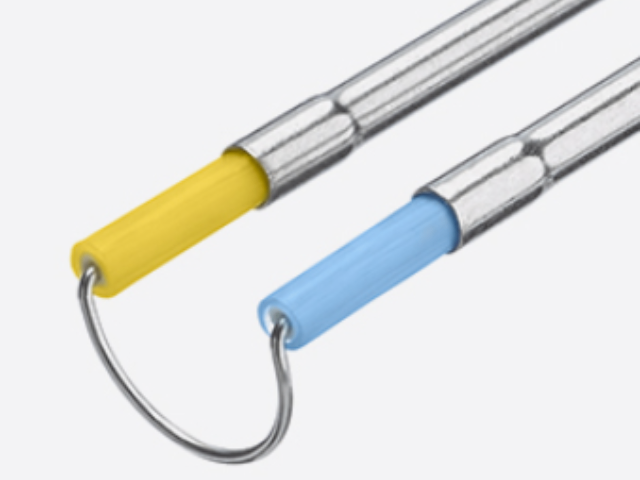
等离子刀铂铱电极的表面处理技术对消融性能和长期稳定性有不可忽视的影响,常见的处理方案包括电解抛光和功能镀层。电解抛光在精密医疗器械领域应用***,其原理是金属表面在电解液中作为阳极时,微观凸起处的电流密度高于凹处,凸起优先溶解,从而实现表面整平。电解抛光后铂铱电极的表面粗糙度Ra可从原始机械加工的0.2μm降至0.02μm至0.05μm,表面光洁度的大幅提升带来两方面好处:粗糙度降低减少了消融过程中组织残渣的粘附,改善了消融通道的清洁度和可视性;表面钝化膜的均匀性提升使放电界面的电学均匀性改善,有利于维持稳定的等离子弧。功能镀层方面,超疏水涂层(如氟碳聚合物涂层)是近年来受到关注的方向——疏水表面使组织液与电极尖头处形成更均匀的接触界面,有助于建立稳定的等离子鞘层,减少因接触不均匀导致的放电抖动。功能涂层的耐久性是一大挑战——反复使用中的等离子放电高温和高能粒子轰击会对有机涂层造成老化降解,需要在涂层开发时通过加速老化测试验证涂层在额定使用寿命内的功能保持率。公司自建万余平米厂房,可规模化生产铂铱电极产品。高纯度铂铱合金等离子电极材料定制厂家排名
医用铂铱电极结构设计,贴合临床手术操作需求。腹腔镜手术等离子电极铂铱材料加工厂家
等离子刀电极在手术过程中与人体组织液(主要是生理盐水电解质溶液)直接接触,电解质的存在使电极处于复杂的多场耦合环境——电场作用加速金属离子的电化学迁移,高温等离子体改变溶液的局部pH值和离子浓度,形成潜在的腐蚀驱动力。铂铱合金在这一环境中的表现极为优异:铂和铱的标准电极电位分别为+1.19V和+1.16V(vs. SHE,均为正值),在生理盐水电位窗口内(-0.8V至+0.8V vs. Ag/AgCl)两者均处于热力学稳定状态,不会发生阳极溶解。与之形成对比的是316L不锈钢(标准电极电位约-0.3V)在相同电位窗口内处于活性溶解区间,长期使用会发生铬元素的选择性溶出和点蚀。生理盐水中的氯离子(Cl⁻)对铂铱合金的侵蚀作用极弱,而对许多其他金属则构成严重威胁。临床使用后电极表面的变色(如局部发暗或出现氧化虹彩)通常只是表面氧化膜的薄层增厚,不影响实际性能,通过标准灭菌和清洁流程即可恢复。需要注意的是,电极表面若存在加工残余应力或微裂纹,在电场和高温的协同作用下可能诱发应力腐蚀开裂——精密的制造工艺和严格的过程检验是消除此类隐患的根本手段。腹腔镜手术等离子电极铂铱材料加工厂家
汕尾市栢科金属表面处理有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的电子元器件中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,汕尾市栢科金属表面处供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!