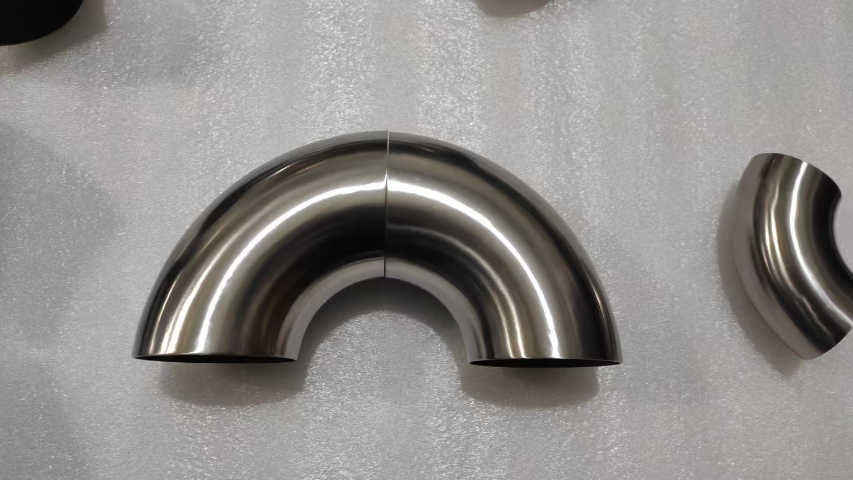
管径精度提升至±0.2mm,表面粗糙度Ra≤3.2μm,实现化工用钛管件批量生产;1978年冷弯工艺开发,采用数控弯管机实现弯头成型,曲率公差控制在±0.5°。80年代是成型工艺多元化期,针对不同结构需求,1982年液压成型技术用于三通、四通管件生产,一次性成型减少焊接工序;1986年旋压成型技术用于薄壁钛管件,壁厚均匀性提升至±0.05mm,用于医疗领域。90年代是精密成型期,1993年数控多向模锻技术开发,实现复杂异形钛管件整体成型,材料利用率从70%提升至95%;1998年超塑成型技术突破,钛管件在高温下实现大变形,适配大型化工设备需求。2000-2010年是高效成型期,2005年滚压成型技术用于钛管螺纹加工钛弯头管件,厚壁设计耐冲击,适配矿山、建筑机械液压管路。江门TA1钛管件的市场
区域协同”特征,中国将在中市场实现突破,与欧美日形成差异化竞争,在绿氢、化工等领域建立技术优势;新兴市场需求将持续增长,东南亚、非洲等地区成为产业增长新引擎;跨国企业将深化全球布局,形成“研发全球化、生产区域化、市场本地化”的格局。全球钛管件市场规模预计2030年突破400亿美元,2040年突破1200亿美元,成为管件领域的支柱产业。钛管件的发展将不*是材料与工艺技术的进步,更将为全球碳中和、制造升级与人类健康保障提供支撑,书写工业部件创新的新篇章。珠海TA2钛管件货源源头厂家钛螺纹管件,精密滚丝加工,螺纹精度达6H,耐腐防松,适配小型设备管路连接。
钛管件的与规模化生产离不开先进的生产设备,从原材料加工到成型、焊接、检测,每道工序的设备性能都直接影响产品质量,而智能化升级则推动钛管件制造实现“效率”,提升生产效率与质量稳定性。原材料加工设备是基础,包括钛坯熔炼炉、轧制机与锯床,电子束冷床炉熔炼技术能将钛材纯度提升至99.99%,减少杂质对性能的影响;高精度钛管轧制机可将钛管壁厚公差控制在±0.02mm,为后续成型提供高质量管材;数控锯床实现钛管的精细下料,切口垂直度误差≤0.1mm。成型设备是,五轴数控弯管机实现复杂曲率弯头的精细成型,配备芯棒支撑与防皱模,避免成型过程中的起皱与开裂,尺寸精度达±0.05mm;液压成型机通过高压液体实现三通、四通的一体化成型,材料利用率从传统工艺的60%提升至90%;数控锻压机用于大口径法兰与厚壁管件的锻造,压力达1000-3000吨,确保锻件组织致密。焊接设备方面
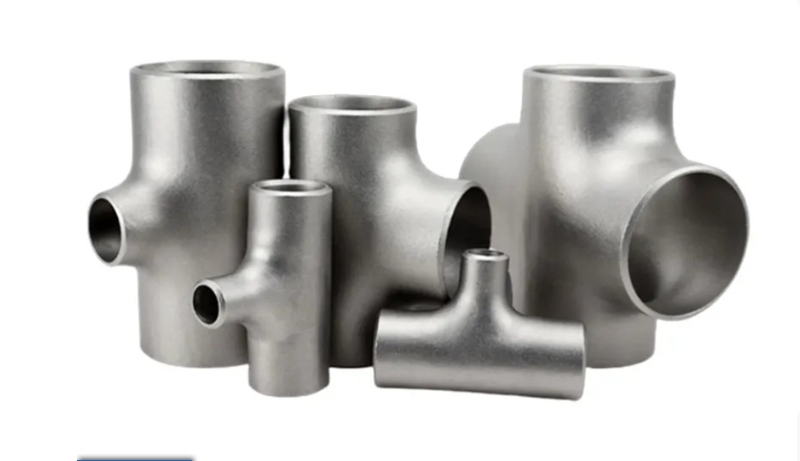
焊接是钛管件制造与系统安装的技术,钛的化学活性较高,在高温下易与氧、氮、氢等元素反应形成脆性化合物,因此钛管件焊接对工艺与环境的要求远高于传统金属管件,焊接质量直接决定了管件的结构完整性与服役安全性。钛管件焊接的原则是“严格气氛保护”,确保焊接过程中熔池、焊缝及热影响区不被氧化,常用的焊接方法包括钨极氩弧焊(TIG)、等离子弧焊(PAW)与激光焊接,其中TIG焊因焊接质量稳定、适应性强,成为钛管件焊接的主流方法。TIG焊焊接钛管件时,需采用纯度≥99.99%的氩气作为保护气体,通过喷嘴对熔池进行正面保护钛合金三通管件,斜接分支减少阻力,适配流体输送高效节能需求。
适合大规模生产;锻造成型与增材制造工艺成本较高,适用于小批量产品;焊接工艺中,人工TIG焊成本较低,但效率低,全自动激光焊成本高,但效率与质量优势。质量检测成本占比约5%-10%,钛管件(如航空航天用)的检测成本更高,需进行疲劳试验、高低温循环试验等特殊检测,占比可达15%。生产规模通过规模效应影响单位成本,年产量1000吨的生产线相比100吨的生产线,单位设备折旧与人工成本降低30%-40%。成本优化路径需从多维度展开:原材料端,通过集中采购与长期协议锁定钛材价格,采用套裁下料工艺提高材料利用率,如三通管件的材料利用率从60%提升至90%;工艺端,推广自动化与智能化生产,提升生产效率,如全自动焊接生产线将单位焊接成本降低40%;产品端,根据应用场景差异化设计,如民用化工领域采用纯钛+冷弯成型降低成本,航空航天领域采用钛合金+精密成型保障质量;质量端,加强过程控制,提升成品率,如通过AI焊接参数优化将焊缝缺陷率从5%降至1%以下,减少废品损失。成本优化的是“精细匹配”,在满足工况需求的前提下,选择比较好的材料与工艺组合,避免“过度设计”导致的成本浪费,同时通过规模化生产与技术创新,降低成本。纯钛无缝管件,内壁抛光Ra≤0.8μm,减少流体阻力,适配高效输送管路。珠海TA2钛管件货源源头厂家
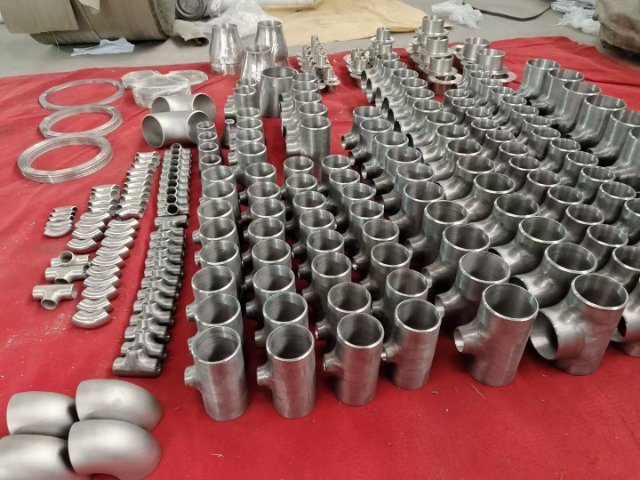
钛三通管件,整体锻造成型,流道顺畅压降小,耐高温,适配核电高温介质输送。江门TA1钛管件的市场
钛管件标准体系的发展史是产业规范化、国际化的重要支撑,从20世纪60年代的企业内部规范,到如今的全球统一标准,标准体系随产业发展不断完善,覆盖从原材料到应用的全链条,为产业高质量发展提供保障。20世纪50-60年代是企业规范期,钛管件处于小规模航空航天应用阶段,无统一标准,各企业制定内部规范,如美国TIMET公司1958年制定航空用钛管件企业标准,规定管径、壁厚与焊接要求;英国IMI公司1965年制定化工用钛管件企业标准,规范耐蚀性能指标,此时标准用于内部质量控制,缺乏通用性与兼容性。70年代是行业标准萌芽期,随着规模化应用,行业协会开始制定标准,1972年美国机械工程师协会(ASME)发布《钛管件压力等级标准》江门TA1钛管件的市场
宝鸡中岩钛业有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在陕西省等地区的冶金矿产行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**宝鸡中岩钛业供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!