对于化工用钛管件,需进行特定介质腐蚀试验,如在5%盐酸溶液(常温)中浸泡1000小时,腐蚀速率需≤0.01mm/年;对于海洋用钛管件,需进行海水浸泡试验,在天然海水中浸泡2年,表面无明显腐蚀。尺寸精度评价涵盖管径、壁厚、长度、角度等关键参数,采用卡尺、千分尺、三坐标测量仪等设备检测:管径公差需控制在±0.1mm,壁厚公差±0.05mm,弯头的角度公差±0.5°,法兰密封面的平面度≤0.02mm/m,确保管件的互换性与安装精度。结构完整性评价主要通过无损检测实现,焊缝是检测重点:射线检测(RT)用于检测焊缝内部缺陷,评定等级需达到GB/T 3323-2005标准的Ⅰ级;超声波检测(UT)用于检测厚壁管件焊缝的内部缺陷,缺陷检出率达100%;表面检测采用渗透检测(PT)或磁粉检测(MT)纯钛承插管件,食品级密封材料,适配饮用水及饮料输送管路。云浮TC4钛管件的市场
不*提升耐蚀性,还可赋予不同颜色用于管路标识,同时氧化膜的绝缘性可避免电化学腐蚀。对于医疗领域的钛管件,如人工心肺机管路,需采用电解抛光处理,通过电化学作用去除表面微观毛刺,使表面粗糙度Ra≤0.8μm,减少细菌附着,同时提升生物相容性,避免人体排异反应。在电子领域,用于高纯试剂输送的钛管件,会采用超声波清洗+超纯水冲洗的表面处理工艺,去除表面残留的离子杂质,确保输送介质的纯度。此外,还有针对特殊需求的表面处理技术,如渗氮处理可提升钛管件的表面硬度与耐磨性,适用于高压密封面;涂覆聚四氟乙烯涂层可赋予钛管件不粘性,适用于输送粘稠介质。表面处理技术的选择需精细匹配应用场景,如化工强腐蚀环境优先选择酸洗钝化+陶瓷喷涂,航空航天领域优先选择阳极氧化,医疗领域优先选择电解抛光。表面处理的质量控制也至关重要,如酸洗后的管件需彻底冲洗残留酸液,避免氢脆;喷涂涂层需检测结合力,确保无脱落隐患。铜川TA1钛管件厂家钛合金三通管件,等径设计流量均匀,耐冲击,适配矿山机械液压管路。
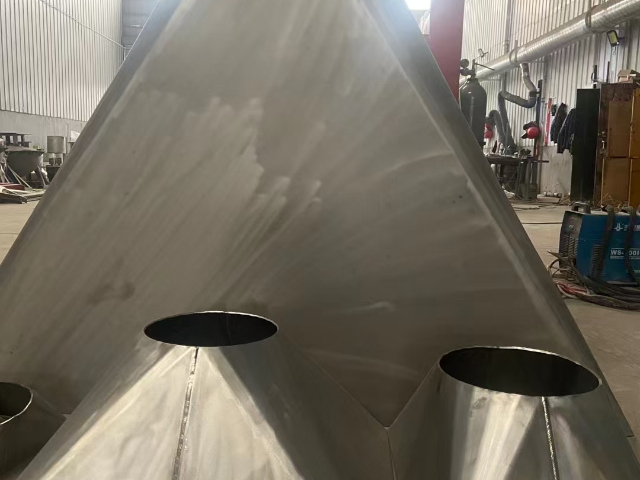
循环利用技术成熟,2018年美国开发出钛管件废料回收技术,通过真空熔炼将边角料与报废管件回收再利用,回收率达95%,相比原生钛生产能耗降低65%;2020年中国实现该技术国产化,建成较早钛管件回收示范线,年回收能力达500吨。环保应用场景爆发式增长,新能源领域,2017年钛管件用于氢燃料电池储氢系统,耐氢脆性能优异,寿命达10年以上;水处理领域,2019年钛管件用于污水处理设备,耐高浓度酸碱腐蚀,替代不锈钢管件后寿命从3年延长至10年;环保化工领域,2020年钛管件用于VOCs治理设备,提升废气处理效率至95%。
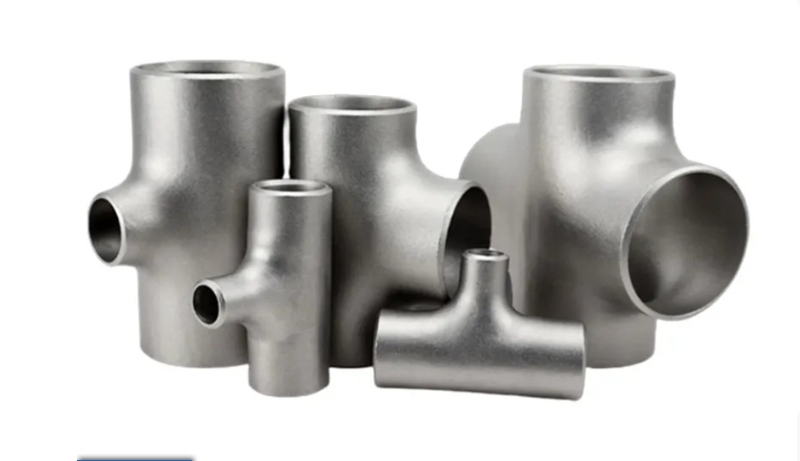
全自动TIG焊生产线配备机器人与氩气保护系统,实现焊接过程的自动化与精细控制,焊缝合格率从人工焊接的85%提升至99%;激光焊接机用于薄壁与微型钛管件的焊接,焊接速度达50cm/min,是传统TIG焊的5倍,焊缝热影响区宽度0.5mm。检测设备是质量保障的关键,三坐标测量仪实现管件尺寸的全维度检测,精度达0.001mm;超声波相控阵检测系统实现焊缝内部缺陷的精细定位与定量,缺陷检出率达100%;盐雾试验箱与腐蚀试验设备用于评价耐蚀性能,为材料选择提供依据。智能化升级推动钛管件制造向化转型,MES生产管理系统实现生产过程的全程追溯,记录每批管件的原材料信息、工艺参数与检测数据;数字孪生技术构建生产虚拟模型,模拟成型与焊接过程,提前预判缺陷,缩短研发周期30%;AI视觉检测系统实现管件表面缺陷的自动识别与分类,检测效率提升10倍。中国头部钛管件企业已建成智能化生产线,生产效率提升5倍以上,产品合格率从88%提升至99%,智能化成为钛管件制造业升级的必然趋势。钛异径管件,变径过渡平滑,数控加工精度高,耐氧化,适配化工精馏塔管路。

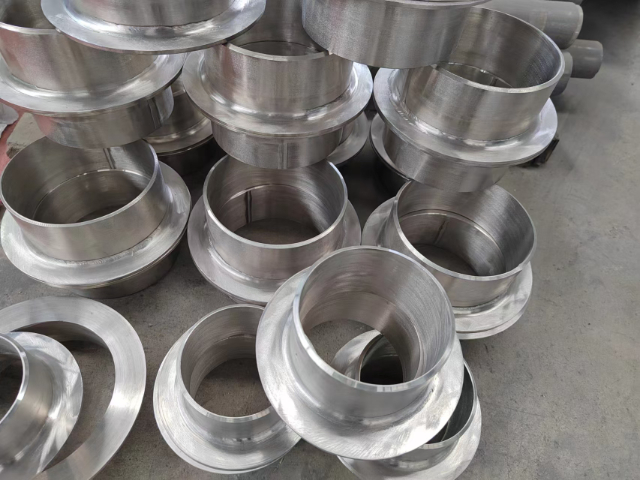
20世纪50-60年代是钛管件实现工业化突破的关键时期,航空航天产业的迫切需求成为驱动力,推动钛管件从手工雏形发展为标准化工业产品。二战后,喷气式飞机与导弹技术快速发展,传统铝合金、钢材管件已无法满足高温、高压、轻量化的严苛要求,钛材料的密度为钢的57%、强度相当的优势的凸显,成为理想替代材料。1952年美国普拉特·惠特尼公司率先将钛管件用于J57喷气发动机燃油管路,解决了传统管件高温变形问题,发动机推重比提升15%。这一突破推动钛管件加工技术快速迭代:1955年美国开发出钛管冷拔工艺,实现管径精度控制在±0.1mm;1958年钛管件焊接技术突破,采用氩弧焊实现焊缝强度达母材的90%纯钛法兰管件,平焊式结构简单,适配低压管路系统连接需求。云浮TC4钛管件的市场
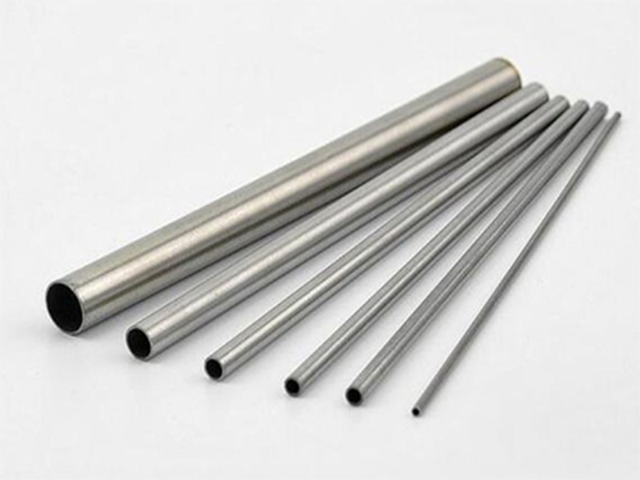
纯钛无缝管件,内径公差≤±0.1mm,适配精密计量泵进出口管路。云浮TC4钛管件的市场
对于三通、四通等异形管件,主要采用液压成型与锻造成型工艺:液压成型是将钛管两端密封,注入高压液体,通过模具约束使管材在预定位置膨胀成型,实现三通一体化成型,该工艺材料利用率达90%以上,无焊缝隐患,适用于中小口径管件;锻造成型则通过锻锤或压力机将钛坯锻造成型,适用于大口径、厚壁高压管件,锻造成型的三通抗拉强度比液压成型高10%-15%,但材料利用率较低(约60%)。对于法兰、接头等连接类管件,主要采用锻造+机械加工工艺,先将钛坯锻造成法兰雏形,再通过数控车床、铣床加工密封面与螺栓孔,确保密封精度与连接可靠性。成型工艺的参数控制是关键,如冷弯成型的弯曲半径需≥3倍管径,避免过度弯曲导致管壁减薄;液压成型的压力需根据钛材强度精细设定,通常为20-50MPa;锻造成型的加热温度需控制在800-950℃,避免温度过高导致晶粒粗大。此外,成型后的热处理工艺也不可或缺,通过退火处理(550-650℃保温1-2小时)可消除加工应力,恢复钛管件的塑性与耐蚀性。先进成型工艺的应用,如五轴数控成型、增材制造(3D打印),正推动钛管件向高精度、复杂结构方向发展。云浮TC4钛管件的市场
宝鸡中岩钛业有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在陕西省等地区的冶金矿产行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**宝鸡中岩钛业供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!