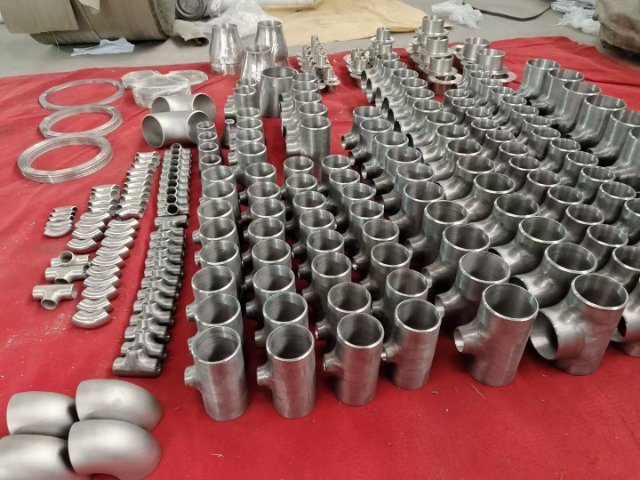
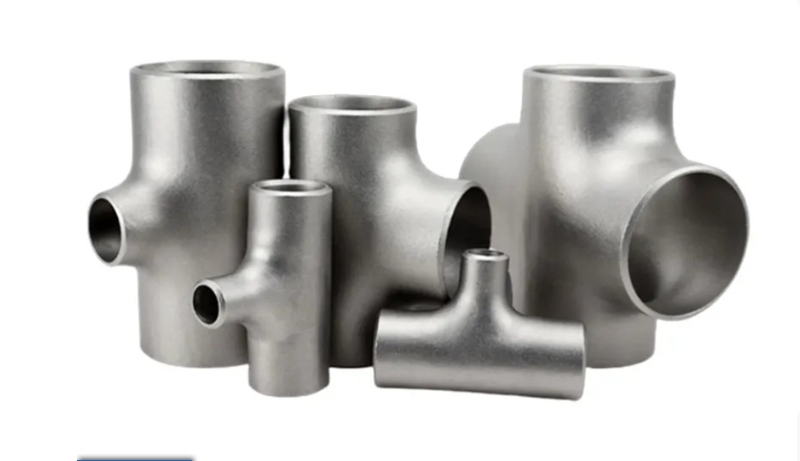
钛管件的与规模化生产离不开先进的生产设备,从原材料加工到成型、焊接、检测,每道工序的设备性能都直接影响产品质量,而智能化升级则推动钛管件制造实现“效率”,提升生产效率与质量稳定性。原材料加工设备是基础,包括钛坯熔炼炉、轧制机与锯床,电子束冷床炉熔炼技术能将钛材纯度提升至99.99%,减少杂质对性能的影响;高精度钛管轧制机可将钛管壁厚公差控制在±0.02mm,为后续成型提供高质量管材;数控锯床实现钛管的精细下料,切口垂直度误差≤0.1mm。成型设备是,五轴数控弯管机实现复杂曲率弯头的精细成型,配备芯棒支撑与防皱模,避免成型过程中的起皱与开裂,尺寸精度达±0.05mm;液压成型机通过高压液体实现三通、四通的一体化成型,材料利用率从传统工艺的60%提升至90%;数控锻压机用于大口径法兰与厚壁管件的锻造,压力达1000-3000吨,确保锻件组织致密。焊接设备方面钛合金无缝管件,高温强度稳定,适配航空航天高温管路系统。广东TA2钛管件的价格
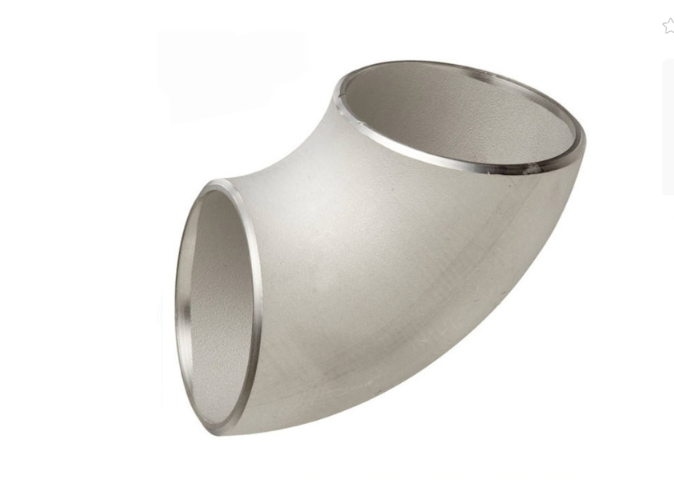
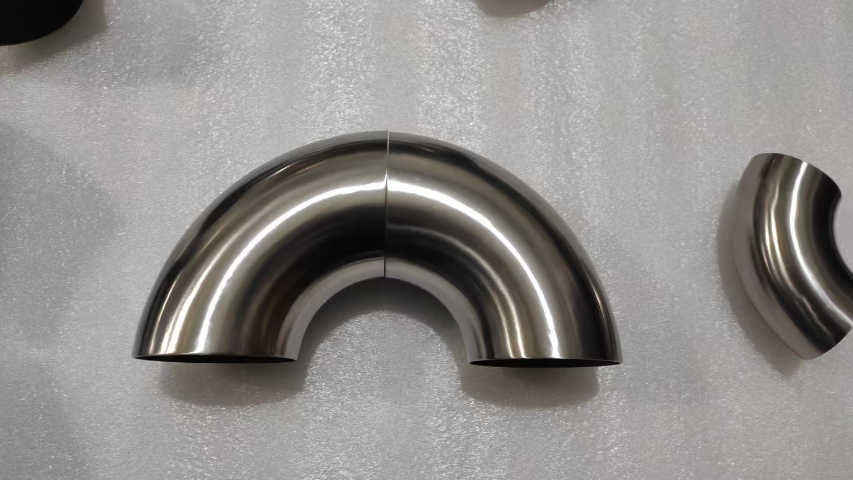
医疗领域是钛管件的特色应用场景,凭借优异的生物相容性、耐蚀性与轻量化特性,钛管件成为医疗设备与植入式器械中的“生命通道”,在诊断、与康复过程中发挥着关键作用。在体外循环设备中,钛管件是人工心肺机、血液透析机的部件,用于输送血液与药液,采用高纯TA2纯钛制造,通过电解抛光处理使表面粗糙度Ra≤0.8μm,减少血液细胞附着与血栓形成,生物相容性符合ISO 10993标准,如人工心肺机的氧合器连接管路采用钛管件,在心脏手术中连续工作数小时,确保血液的安全输送。在影像诊断设备中,钛管件用于CT机、MRI机的冷却系统与造影剂输送管路中卫TA1钛管件制造厂家钛弯头管件,90°/45°/180°多规格,适配管路转向灵活布置需求。
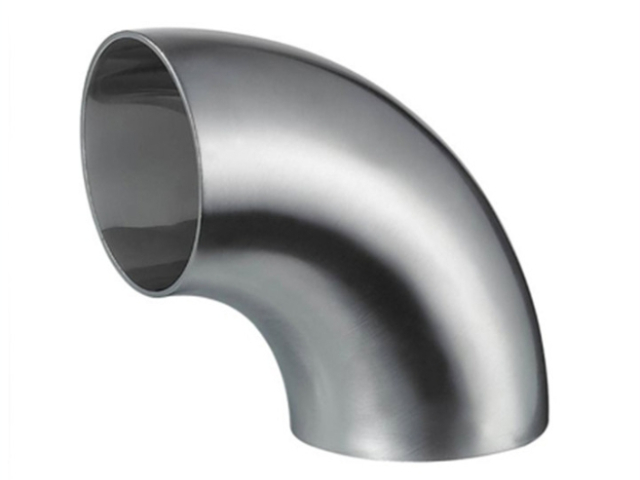
使用寿命达20年以上。在飞机领域,钛管件用于发动机高温燃气导管、液压管路等关键部位,采用Ti-1100等高温钛合金制造,耐受600℃以上高温,采用锻造+五轴数控加工工艺,确保在高频振动与高温环境下的可靠性,如歼-20战斗机的发动机高温管路采用该类钛管件,提升了发动机的推重比与寿命。在导弹领域,钛管件用于推进剂输送管路,采用度β钛合金制造,管径小(小直径3mm)、壁薄(壁厚0.5mm),通过激光焊接与精密成型工艺制备,能耐受推进剂的强腐蚀与高压,确保导弹的精细发射。在航天器领域,钛管件用于运载火箭的燃料输送管路与卫星的环控系统管路,采用高纯钛(纯度99.99%)制造
20世纪90年代,钛管件产业进入工艺优化期,成型、焊接、连接等技术的精细化升级,推动产品质量与生产效率大幅提升,应用领域进一步拓展至新能源、医疗等领域。这一阶段的技术突破集中在工艺精细化:成型工艺方面,1992年数控弯管技术应用于钛管件生产,实现复杂曲率弯头的精细成型,尺寸精度达±0.05mm;1995年液压成型技术开发成功,一次性完成三通、四通等异形管件成型,材料利用率从60%提升至90%。焊接技术实现质的飞跃,1993年等离子弧焊用于钛管件焊接,焊缝热影响区宽度从5mm缩小至1.5mm,接头强度达母材的95%;1997年激光焊接技术突破,实现薄壁钛管件(壁厚<1mm)的高质量焊接,用于医疗与电子领域。连接技术创新钛合金三通管件,材质TC4,轻量化且刚性足,适配无人机液压管路。
2015年中国石化采用国产钛管件建成全球比较大规模煤制烯烃装置,替代进口产品,成本降低30%。全球产业格局优化,2015年全球钛管件年产量突破5000吨,产品占比从2010年的20%提升至40%,中国钛管件产量占全球20%,打破国外垄断。应用领域化拓展,2013年钛管件用于深海探测器,耐1000米水深高压;2015年用于核电设备,耐辐射钛管件通过测试,寿命达40年。这一阶段的发展标志着钛管件产业从“规模扩张”向“质量提升”转型,化成为产业增长新引擎。纯钛螺纹管件,耐酸碱腐蚀,适配化工实验室小型试剂输送管路。广东TA2钛管件的价格
纯钛焊接管件,小口径φ3-10mm,精密焊接,适配医疗微流控设备管路。广东TA2钛管件的价格
对于三通、四通等异形管件,主要采用液压成型与锻造成型工艺:液压成型是将钛管两端密封,注入高压液体,通过模具约束使管材在预定位置膨胀成型,实现三通一体化成型,该工艺材料利用率达90%以上,无焊缝隐患,适用于中小口径管件;锻造成型则通过锻锤或压力机将钛坯锻造成型,适用于大口径、厚壁高压管件,锻造成型的三通抗拉强度比液压成型高10%-15%,但材料利用率较低(约60%)。对于法兰、接头等连接类管件,主要采用锻造+机械加工工艺,先将钛坯锻造成法兰雏形,再通过数控车床、铣床加工密封面与螺栓孔,确保密封精度与连接可靠性。成型工艺的参数控制是关键,如冷弯成型的弯曲半径需≥3倍管径,避免过度弯曲导致管壁减薄;液压成型的压力需根据钛材强度精细设定,通常为20-50MPa;锻造成型的加热温度需控制在800-950℃,避免温度过高导致晶粒粗大。此外,成型后的热处理工艺也不可或缺,通过退火处理(550-650℃保温1-2小时)可消除加工应力,恢复钛管件的塑性与耐蚀性。先进成型工艺的应用,如五轴数控成型、增材制造(3D打印),正推动钛管件向高精度、复杂结构方向发展。广东TA2钛管件的价格
宝鸡中岩钛业有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在陕西省等地区的冶金矿产中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来宝鸡中岩钛业供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!