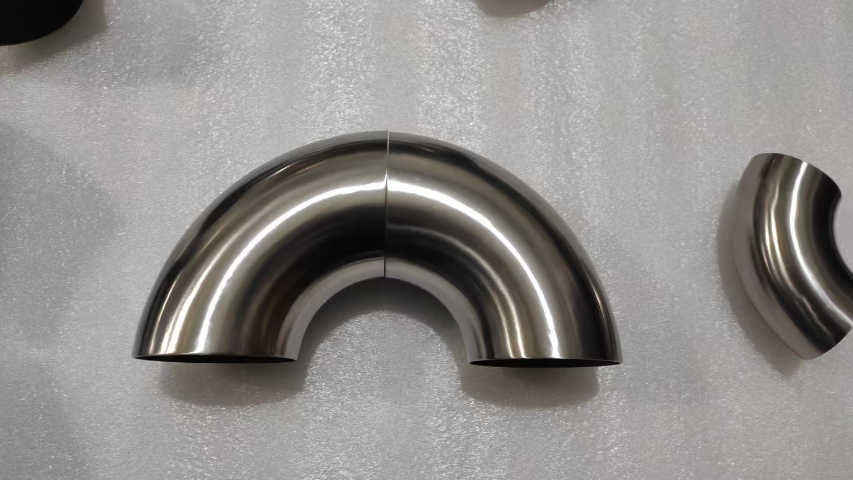
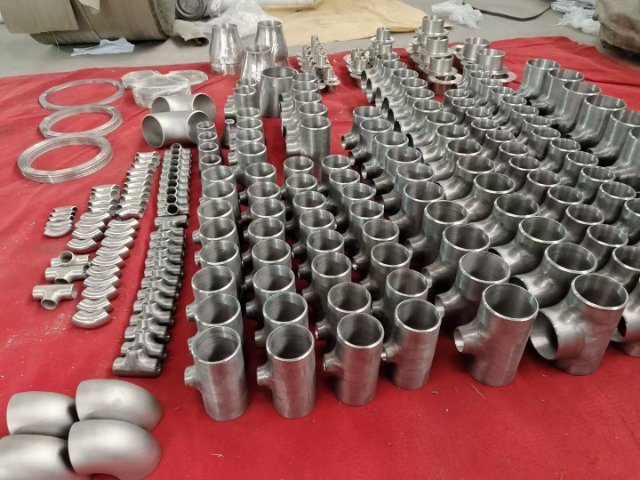
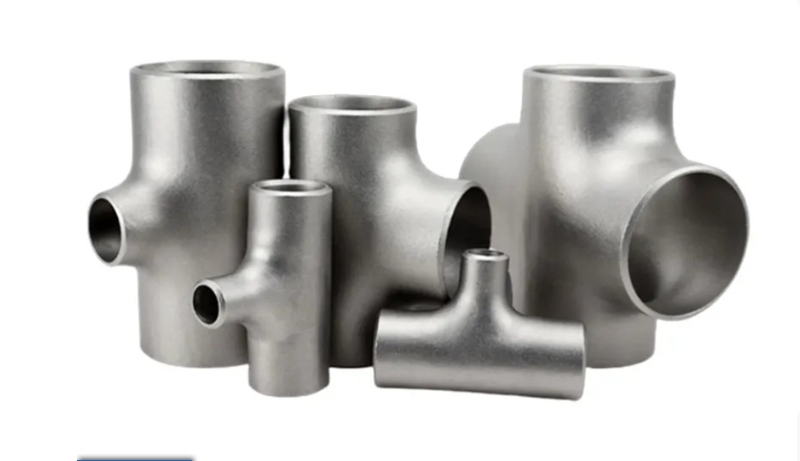
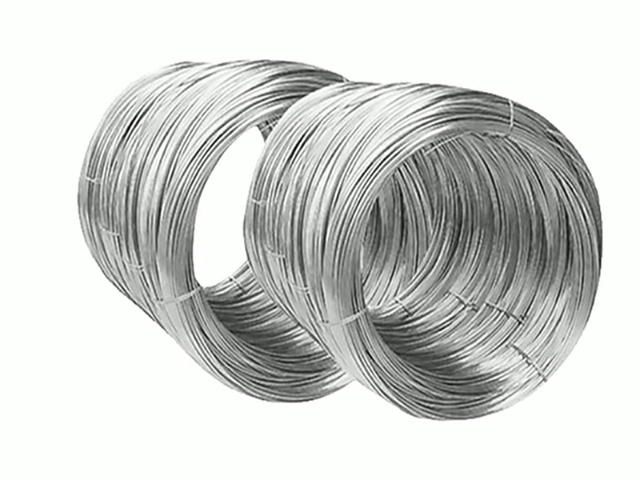
2000-2010年是复合材料期,2005年钛-钢复合管件规模化生产,成本降低30%,适配中低腐蚀场景;2008年钛基复合材料管件开发,加入陶瓷颗粒提升强度,抗拉强度突破1200MPa。2011-2020年是合金期,2014年高温钛合金(Ti-1100)管件用于先进航空发动机,耐热性达600℃;2018年生物医用钛合金(Ti-Nb-Zr-Ta)管件开发,生物相容性与骨匹配性优异,用于植入式医疗设备。2021年至今是功能化合金期,2023年自修复钛合金管件开发,轻微损伤后可自主修复;2024年智能响应钛合金管件用于设备,可监测内部压力与腐蚀状态。材料技术的演进规律清晰:从纯钛到合金,从单一性能到多功能,从结构材料到功能材料,每一次突破都源于应用场景的性能需求,同时推动应用场景向更极端、更方向拓展,成为钛管件产业升级的根本动力。纯钛法兰管件,松套设计适配热胀冷缩,适配高温蒸汽输送管路。固原钛管件的趋势
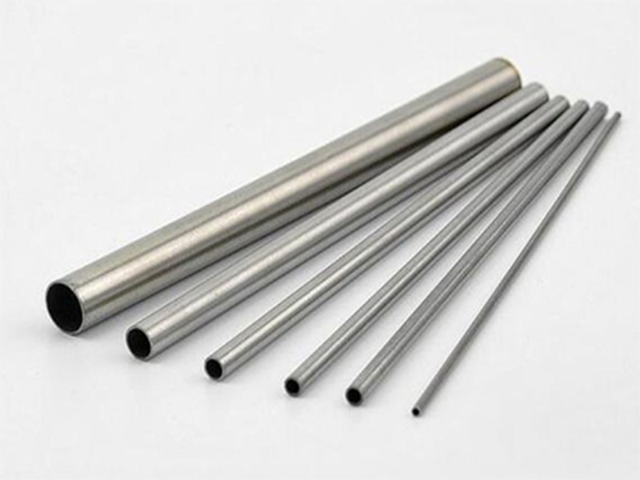
二是优异的比强度,钛的密度为钢的57%,抗拉强度却与高强度钢相当,可降低系统自重,尤其适配航空航天、海洋工程等轻量化需求;三是良好的综合性能,兼具耐高温(部分钛合金可耐受600℃以上高温)、耐低温(可在-253℃液氮环境下稳定工作)与生物相容性,适配多场景需求。从工业系统的运行逻辑来看,钛管件的品质直接决定了整个流体输送系统的可靠性与安全性,在化工、航空航天、海洋工程等领域,一个钛管件的失效可能导致整个系统停机,造成巨大经济损失。目前,钛管件已从初的航空航天产品,逐步拓展至化工、能源、医疗、电子等多个领域,成为衡量一个国家制造业水平的重要标志之一。固原钛管件的趋势薄壁钛管件,厚度0.5-2mm,精密轧制,重量轻,适配电子设备冷却管路。
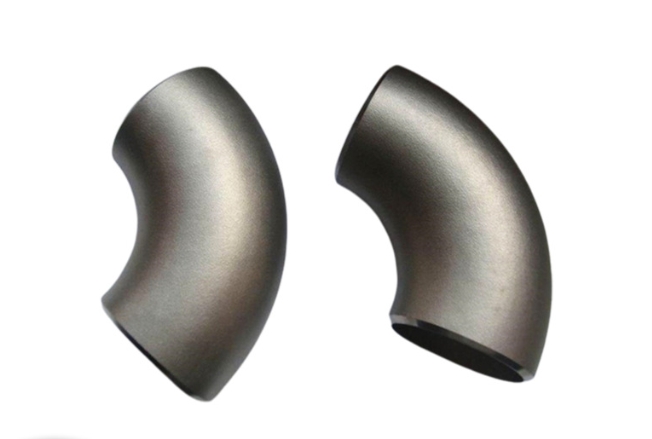
且耐高温性能有限(长期工作温度不超过300℃),主要用于中低温、中低压的腐蚀环境,如化工领域的稀酸输送管路、海水淡化设备管路等。钛合金则通过添加合金元素(如Al、V、Sn、Zr、Mo等)优化性能,其中TC4(Ti-6Al-4V)是应用的钛合金管件材料,添加的Al与V元素形成固溶强化,使抗拉强度提升至895MPa以上,耐高温性能提升至400℃,同时保持良好的耐蚀性,用于航空航天、石油化工等中领域。针对特殊工况,还有钛合金材料:耐热钛合金(如Ti-6Al-2Sn-4Zr-2Mo)可耐受600℃高温,用于航空发动机管路;耐蚀钛合金(如Ti-0.2Pd)在盐酸、硫酸等强腐蚀环境中寿命是纯钛的3倍以上,用于化工强腐蚀管路;低温钛合金(如Ti-5Al-2.5Sn)可在-196℃液氮环境下稳定工作,用于低温储能系统。原材料的纯度与加工性能对钛管件质量至关重要,用于管件的钛材需控制氧含量≤0.20%、氮含量≤0.05%,避免杂质导致的脆性增加;同时需具备良好的塑性,以满足弯曲、锻造等成型工艺需求。可见,精细匹配工况需求选择原材料,是钛管件制备的首要前提。
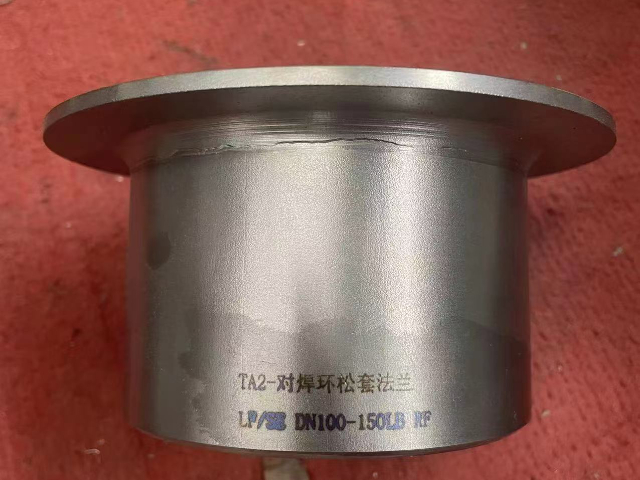
20世纪50-60年代是钛管件实现工业化突破的关键时期,航空航天产业的迫切需求成为驱动力,推动钛管件从手工雏形发展为标准化工业产品。二战后,喷气式飞机与导弹技术快速发展,传统铝合金、钢材管件已无法满足高温、高压、轻量化的严苛要求,钛材料的密度为钢的57%、强度相当的优势的凸显,成为理想替代材料。1952年美国普拉特·惠特尼公司率先将钛管件用于J57喷气发动机燃油管路,解决了传统管件高温变形问题,发动机推重比提升15%。这一突破推动钛管件加工技术快速迭代:1955年美国开发出钛管冷拔工艺,实现管径精度控制在±0.1mm;1958年钛管件焊接技术突破,采用氩弧焊实现焊缝强度达母材的90%纯钛法兰管件,带颈设计增强强度,适配化工反应釜进出口管路连接。
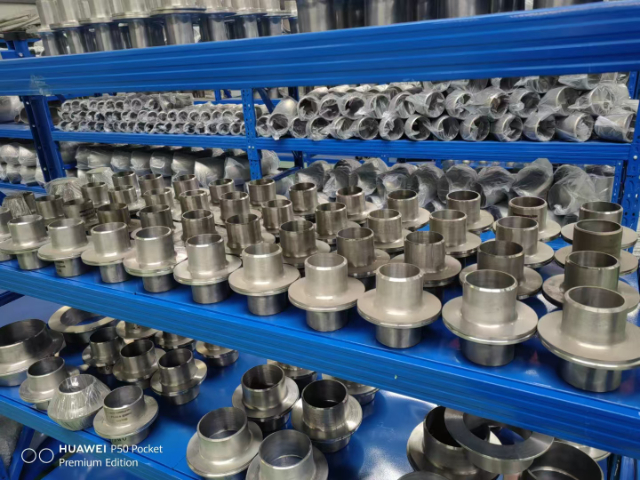
1976年背面充氩保护技术成熟,解决了管道内壁氧化问题,焊缝强度达母材的90%,实现化工用钛管件批量焊接。80年代是焊接工艺多元化期,针对不同壁厚需求,1983年等离子弧焊用于厚壁钛管件焊接,单道焊缝厚度达10mm,效率提升3倍;1987年电子束焊接用于航空用钛管件,焊缝热影响区宽度<0.5mm,接头强度达母材的98%,适配高温高压场景。90年代是焊接自动化期,1992年全自动TIG焊生产线建成,通过PLC控制焊接参数,缺陷率降至2%;1996年激光焊接技术突破,实现薄壁钛管件(壁厚<0.5mm)的高速焊接,用于电子与医疗领域。厚壁钛管件,厚度10-50mm,锻造强化,耐高压,适配石油开采高压油管。西安TA9钛管件供应商
纯钛螺纹管件,耐酸碱腐蚀,适配化工实验室小型试剂输送管路。固原钛管件的趋势
钛管件的与规模化生产离不开先进的生产设备,从原材料加工到成型、焊接、检测,每道工序的设备性能都直接影响产品质量,而智能化升级则推动钛管件制造实现“效率”,提升生产效率与质量稳定性。原材料加工设备是基础,包括钛坯熔炼炉、轧制机与锯床,电子束冷床炉熔炼技术能将钛材纯度提升至99.99%,减少杂质对性能的影响;高精度钛管轧制机可将钛管壁厚公差控制在±0.02mm,为后续成型提供高质量管材;数控锯床实现钛管的精细下料,切口垂直度误差≤0.1mm。成型设备是,五轴数控弯管机实现复杂曲率弯头的精细成型,配备芯棒支撑与防皱模,避免成型过程中的起皱与开裂,尺寸精度达±0.05mm;液压成型机通过高压液体实现三通、四通的一体化成型,材料利用率从传统工艺的60%提升至90%;数控锻压机用于大口径法兰与厚壁管件的锻造,压力达1000-3000吨,确保锻件组织致密。焊接设备方面固原钛管件的趋势
宝鸡中岩钛业有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在陕西省等地区的冶金矿产中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,宝鸡中岩钛业供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!