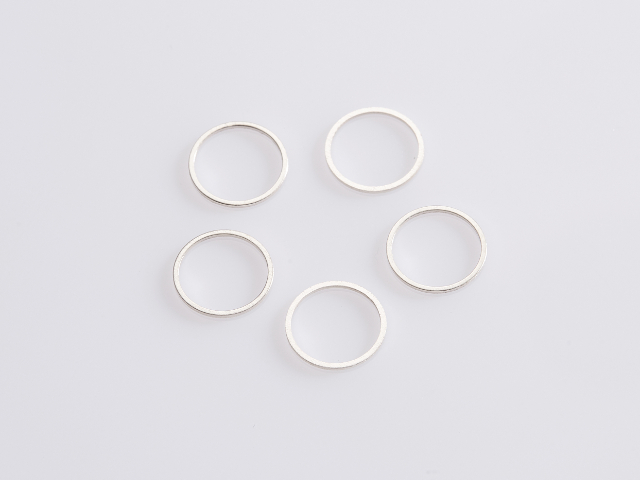
铂铱显影环在支架上的布置方式直接影响**终成像效果和使用安全性,设计时需要在影像可视性、支架柔顺性和血流动力学之间取得平衡。从位置数量看,单环标记(两端各一个)可满足基本定位需求,双环或四环标记则能在复杂解剖部位提供更精确的轴向定位参考。从环的截面形状看,矩形截面的显影面积比较大,成像**清晰,但对支架柔顺性的影响也比较大;扁平椭圆截面在保证足够显影宽度的同时减少了对血管壁的突起高度,有助于降低血栓形成的流体动力学风险。从环的包裹方式看,全周包裹式显影环与支架骨架完全融为一体,成像稳定但加工精度要求高;局部焊接式显影环只在支架特定骨架节段焊接固定,可减轻整体重量但需要注意焊接区域的疲劳强度。环的宽度(轴向尺寸)与支架节段长度的比例关系也需要合理设计——过宽的显影环会增加支架在分叉处的定位难度,过窄则成像对比度不足。介入手术铂铱显影环适配医疗介入类手术器械配套使用。宫颈糜烂等离子电极铂铱丝行业标准
铂铱显影环本身不具备形状记忆效应(SME)——这是其与镍钛形状记忆合金的根本区别。形状记忆效应来源于材料在相变温度(奥氏体-马氏体转变)附近的晶体学可逆转变,铂铱合金为简单的固溶体合金,不存在此类相变。然而在介入器械的实际使用场景中,显影环需要在支架压握(低温马氏体相,球囊扩张(相变+温度升高),以及植入后体温环境(奥氏体稳定化)这三个阶段的尺寸和形状变化中保持完整功能。这一特性主要依赖于显影环合金本身的超弹性和塑性变形抗力——铂铱合金在大应变下通过塑性变形而非弹性变形来适应支架的形状变化,超出其塑性极限后才会发生不可逆变形。因此,在压握工艺参数设计时需要明确显影环的屈服强度和延伸率数据,确保压握应变不超过合金的安全裕度。对于需要在球囊扩张过程中保持显影环定位精度的高级应用,工程师会优先选择高屈服强度和高延伸率均衡的合***号,并通过有限元分析模拟压握-扩张全过程的应力分布。宫颈糜烂等离子电极铂铱丝行业标准公司具备电镀工艺,优化铂铱显影环表面处理效果。
铂铱显影环与支架主体的连接工艺经过多年工程积累已高度成熟,激光焊接是目前的主流方案,具有安装精度高、接头强度可靠、自动化程度高等综合优势。激光焊接的定位精度可达0.01mm级别,配合机器视觉引导系统能够实现显影环位置的精确对位和自动焊接,生产效率远超传统点焊工艺。对于不同尺寸规格的显影环,焊接工艺参数(激光功率、脉宽、频率、焦点位置)需要进行专门开发,但由于铂和铱的物理参数(熔点、热导率、反射率)高度相似,参数调整范围相对有限,有利于建立标准化的工艺包。多显影环组合安装(双环、四环)可通过多工位转盘式自动焊接工作站实现各环同步焊接,有效控制总工时和焊点间位置一致性。安装工艺中需要特别关注的热输入控制方面,由于铂铱合金热导率高,热量能够快速扩散至工件整体而非局部积累,因此热影响区(HAZ)相对窄小,对支架骨架原有热处理状态(如镍钛合金的马氏体相比例)的扰动被降至较低。此外,铂铱合金对激光的吸收率约为15%至20%,无需额外的表面黑化处理即可获得稳定的熔深控制。
拉伸性能测试是评价铂铱合金力学行为的基本实验,屈服强度、抗拉强度和断裂延伸率是选材和工艺验证的**参数。测试方法按照ASTM E8/E8M《金属材料拉伸试验方法》执行,试样为显影环截取的直丝段,两端夹持于万能材料试验机的气动夹具中,以0.5至1 mm/min的十字头速度缓慢拉伸直至断裂。铂铱合金的典型力学性能范围为:抗拉强度300至600 MPa、屈服强度150至400 MPa(取决于铱含量和热处理状态)、延伸率15%至30%。加工硬化处理(冷拉丝)会使合金强度提升但延伸率下降,退火处理则相反,通过合理的工艺设计可以使强度和延展性达到临床需求的平衡。测试中需要特别关注断裂位置——理想情况下断裂应发生在标距段内而非夹持端,若断裂发生在夹持端附近往往反映夹持应力过大或试样制备存在缺陷。拉伸试验结果应记录完整的应力-应变曲线,工程上关注的0.2%屈服强度直接从曲线上读取。国家高新技术企业打造,铂铱显影环品质有保障。
显影环作为介入手术影像中的标志性结构,在医学教育和病例讨论中具有重要的教学参考价值。介入手术的影像资料记录(录像和截图)中,显影环是很直观的定位参照点——在向低年资医生讲解手术过程时,以显影环为锚点能够清晰地说明支架植入的目标位置和实际释放位置之间的差异。在学术会议和病例讨论中,同行评审砖家经常以显影环为基准评估手术质量的细节——支架膨胀率是否达标(以显影环直径与参考血管直径的比值计算)、支架贴壁是否良好(显影环与血管壁之间是否存在可见间隙)、以及双支架对吻是否精确(双侧显影环的空间对位关系)。显影环的教学价值还体现在模拟器训练中——现代介入手术模拟器能够模拟不同X射线******参数下的显影环成像效果,帮助住院医师在接触真实患者前建立对显影影像的识别经验。对于设备操作培训,技师学习根据手术进展调整******参数(如增加或降低kVp、切换DSA模式)时,显影环的成像清晰度变化是直观的反馈指标。栢林电子可定制加工介入手术铂铱显影环产品。低温等离子手术电极铂铱合金性能指标
公司具备金属冶炼能力,保障铂铱显影环原料纯度。宫颈糜烂等离子电极铂铱丝行业标准
激光焊接是固定铂铱显影环的重点工艺,其参数设置的合理性直接决定焊点质量和服役可靠性。激光焊接属于熔化焊范畴,热输入集中、焊缝狭窄、热影响区小,非常适合用于对精度要求较高的微型医疗器械部件连接。关键工艺参数包括:激光功率(通常30至100 W连续或脉冲输出)、脉冲宽度(0.5至5 ms,脉冲模式下)、脉冲频率(1至20 Hz)、光斑尺寸(50至200 μm)、焊接速度(1至10 mm/s)和保护气体类型及流量(高纯氩气,8至15 L/min)。参数优化的目标是在保证熔深(熔透支架骨架母材的深度应≥骨架厚度的60%)的同时避免过烧——过高的热输入会在焊缝底部产生匙孔效应导致气孔,过低则熔深不足导致结合强度不够。焊前清理工序不可省略:显影环和支架骨架的待焊区域需用异丙醇擦拭去除油污和氧化物,残留有机物在焊接高温下燃烧产生的气体会被封入焊缝形成气孔缺陷。焊后检验通常采用金相切片(观察熔合线形貌和内部缺陷)和拉伸/剪切测试(定量验证结合力)。工艺验证需要覆盖极端参数组合的边界条件测试,以确保生产中不可避免的参数波动不会导致不合格焊点的产生。宫颈糜烂等离子电极铂铱丝行业标准
汕尾市栢科金属表面处理有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的电子元器件中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,汕尾市栢科金属表面处供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!