铂铱显影环在支架产品中不*承担标记定位功能,还对支架整体性能产生多方面的正向影响。首先,显影环与支架骨架的激光焊接连接在机械上形成局部加固结构——焊点区域通常具有比母材更高的硬度和高残余应力,客观上提升了该区域的抗压溃能力。其次,铂铱显影环的高密度特性使其具备一定的辐射屏蔽功能,虽然这并非其设计初衷,但在术中医护人员短时暴露于散射线环境中时,支架区域内的显影环能够略微减弱X射线穿透,减少该区域周围组织接受的散射剂量。此外,显影环在支架弯曲时的影像表现(两端的相对位置变化)可以作为术中评估支架弯曲顺应性的非侵入性手段——医生通过观察显影环的间距变化即可判断支架在弯曲处的贴壁状态,无需额外造影。从系统集成角度看,将显影环设计纳入支架整体开发流程,能够在保证标记功能的同时实现其附加力学贡献的优化利用。公司金属加工成型服务,可定制铂铱显影环规格。脾脏手术等离子电极铂铱材料维护保养
铂铱显影环与支架主体的连接工艺经过多年工程积累已高度成熟,激光焊接是目前的主流方案,具有安装精度高、接头强度可靠、自动化程度高等综合优势。激光焊接的定位精度可达0.01mm级别,配合机器视觉引导系统能够实现显影环位置的精确对位和自动焊接,生产效率远超传统点焊工艺。对于不同尺寸规格的显影环,焊接工艺参数(激光功率、脉宽、频率、焦点位置)需要进行专门开发,但由于铂和铱的物理参数(熔点、热导率、反射率)高度相似,参数调整范围相对有限,有利于建立标准化的工艺包。多显影环组合安装(双环、四环)可通过多工位转盘式自动焊接工作站实现各环同步焊接,有效控制总工时和焊点间位置一致性。安装工艺中需要特别关注的热输入控制方面,由于铂铱合金热导率高,热量能够快速扩散至工件整体而非局部积累,因此热影响区(HAZ)相对窄小,对支架骨架原有热处理状态(如镍钛合金的马氏体相比例)的扰动被降至较低。此外,铂铱合金对激光的吸收率约为15%至20%,无需额外的表面黑化处理即可获得稳定的熔深控制。脾脏手术等离子电极铂铱材料维护保养公司金属冶炼技术,保障铂铱合金原料纯度达标。
现代介入手术室大都配备的数字平板探测器(DSA)和三维锥形束CT(CBCT)对显影标记的成像提出了与老式影像增强器不同的技术要求,铂铱显影环在这些新型系统中的表现同样令人满意。数字平板探测器具有更高的量子检出效率(DQE),在低剂量******模式下仍能获得高质量图像,使显影环在更低X射线曝光条件下保持可视性,对减少医患双方的辐射暴露具有实际意义。在三维重建(Dyna-CT/CBCT)模式下,显影环的三维空间坐标可被精确提取用于术前规划图像与实时******图像的融合导航(3D-2D registration),医生无需额外注射造影剂即可实时追踪显影环在三维空间中的位置。在部分品牌的新一代血管造影系统中,专门使用的显影追踪算法能够自动识别显影环并实时输出其位置数据,与工作站中的术前CT/MR图像实时叠加显示,这种增强现实导航功能的实现前提是显影环在图像中的对比度足够高——铂铱合金的高X射线衰减特性使这一技术条件得到充分满足。
显影环X射线不透性的定量测试需要在标准化的X射线成像条件下进行,测试结果用于验证产品是否满足设计要求的显影效果。测试方法通常参照ASTM F640《医用X射线不透性材料显影能力的测试方法》或企业标准进行:将待测显影环样品放置于模拟体模(通常为30 g/L羟基磷灰石溶液模拟软组织密度)中进行X射线******拍摄,射线条件设定为临床常用参数(通常75 kVp、3 mAs),拍摄距离80至100cm。随后使用铝阶梯剂量计或专门使用的X射线光密度计测量显影环在图像中的光密度值,计算等效铝当量(mm Al)。为确保测试的可重复性,应固定X射线系统的校准周期、样品定位姿态和测量分析方法。此外,同一批次内显影效果的批次一致性(变异系数CV应控制在10%以内)也是质量控制的关注点——不同批次的合金成分波动或尺寸公差叠加可能导致显影效果出现批次差异。对于用于高灵敏度数字平板探测器系统的显影环,还应在实际临床系统上验证其在低剂量******条件下的可视性,以评估与现代高级影像设备的匹配性。市级研发中心攻关,解决显影环生产技术难题。
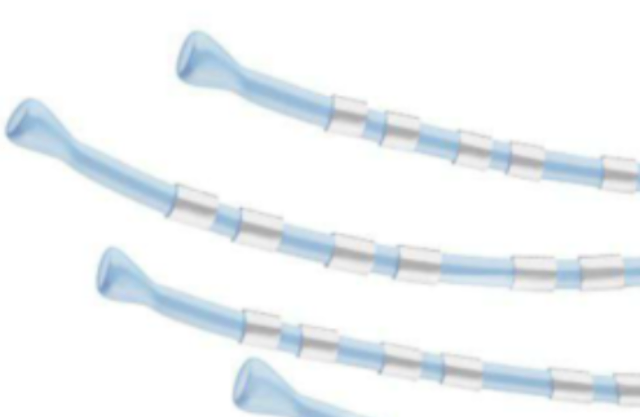
激光焊接是固定铂铱显影环的重点工艺,其参数设置的合理性直接决定焊点质量和服役可靠性。激光焊接属于熔化焊范畴,热输入集中、焊缝狭窄、热影响区小,非常适合用于对精度要求较高的微型医疗器械部件连接。关键工艺参数包括:激光功率(通常30至100 W连续或脉冲输出)、脉冲宽度(0.5至5 ms,脉冲模式下)、脉冲频率(1至20 Hz)、光斑尺寸(50至200 μm)、焊接速度(1至10 mm/s)和保护气体类型及流量(高纯氩气,8至15 L/min)。参数优化的目标是在保证熔深(熔透支架骨架母材的深度应≥骨架厚度的60%)的同时避免过烧——过高的热输入会在焊缝底部产生匙孔效应导致气孔,过低则熔深不足导致结合强度不够。焊前清理工序不可省略:显影环和支架骨架的待焊区域需用异丙醇擦拭去除油污和氧化物,残留有机物在焊接高温下燃烧产生的气体会被封入焊缝形成气孔缺陷。焊后检验通常采用金相切片(观察熔合线形貌和内部缺陷)和拉伸/剪切测试(定量验证结合力)。工艺验证需要覆盖极端参数组合的边界条件测试,以确保生产中不可避免的参数波动不会导致不合格焊点的产生。栢林电子深耕贵金属合金,显影环制造经验丰富。脾脏手术等离子电极铂铱材料维护保养
介入手术铂铱显影环经多道检测,品质达标出厂。脾脏手术等离子电极铂铱材料维护保养
显影环与支架主体之间的连接方式及其可靠性是决定显影环**终性能的关键环节。临床中因显影环脱落导致的远端栓塞事件虽罕见但后果严重,因此连接可靠性是监管部门审核的重点。激光焊接是**主流的连接方式——利用高能激光束局部熔化两种金属的接触界面,形成冶金结合。铂铱合金与钴铬合金或镍钛合金之间的激光焊接属于异种金属焊接,存在固溶度限制和金属间化合物生成的风险,需要通过金相分析和力学测试确认焊缝质量。机械铆接是另一种可行方案——在支架骨架上冲出微型铆点,将显影环压嵌固定。铆接连接的抗剪切强度通常优于激光焊接,但铆接变形可能损伤显影环的尺寸精度。混合连接方式(先点焊定位再加铆接加固)结合了两种方案的优势。连接可靠性的验证手段包括:拉伸剥离测试(验证结合力≥纯金属基体的80%)、剪切疲劳测试(验证10年等效循环后结合力无明显衰减)、以及加速老化测试(37°C生理盐水中浸泡30天后重新测试)。脾脏手术等离子电极铂铱材料维护保养
汕尾市栢科金属表面处理有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的电子元器件中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同汕尾市栢科金属表面处供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!