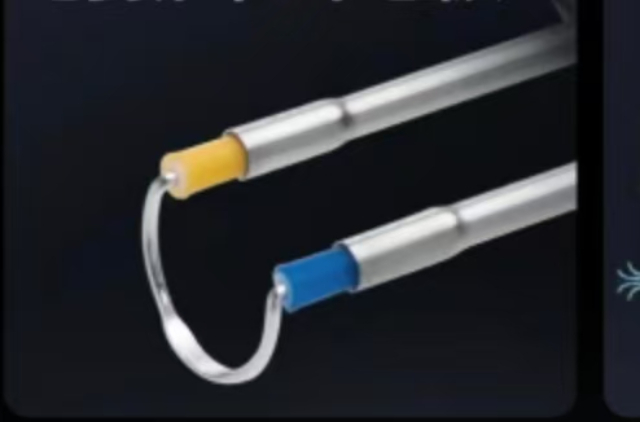
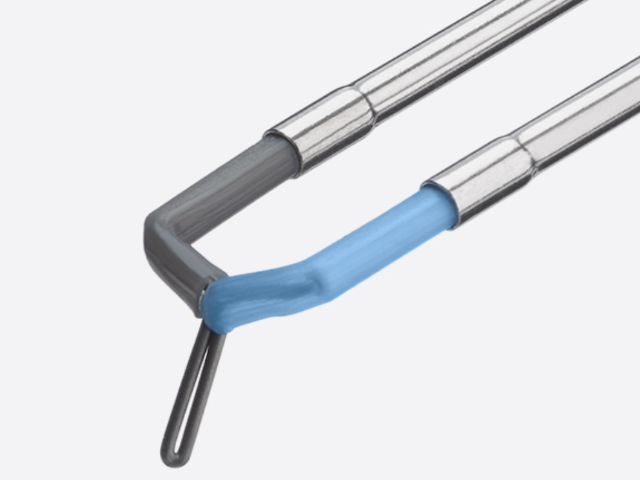
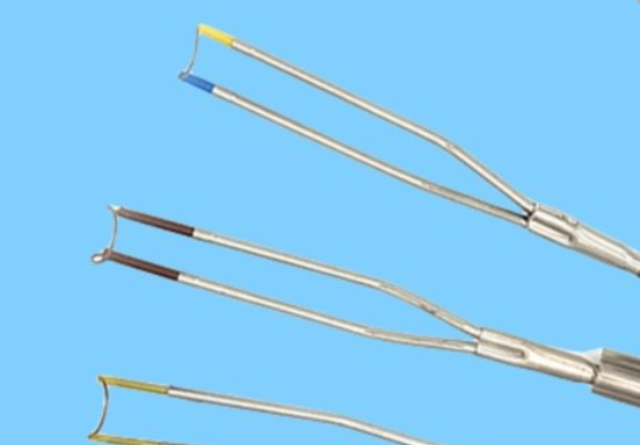
等离子刀铂铱电极的表面处理技术对消融性能和长期稳定性有不可忽视的影响,常见的处理方案包括电解抛光和功能镀层。电解抛光在精密医疗器械领域应用***,其原理是金属表面在电解液中作为阳极时,微观凸起处的电流密度高于凹处,凸起优先溶解,从而实现表面整平。电解抛光后铂铱电极的表面粗糙度Ra可从原始机械加工的0.2μm降至0.02μm至0.05μm,表面光洁度的大幅提升带来两方面好处:粗糙度降低减少了消融过程中组织残渣的粘附,改善了消融通道的清洁度和可视性;表面钝化膜的均匀性提升使放电界面的电学均匀性改善,有利于维持稳定的等离子弧。功能镀层方面,超疏水涂层(如氟碳聚合物涂层)是近年来受到关注的方向——疏水表面使组织液与电极尖头处形成更均匀的接触界面,有助于建立稳定的等离子鞘层,减少因接触不均匀导致的放电抖动。功能涂层的耐久性是一大挑战——反复使用中的等离子放电高温和高能粒子轰击会对有机涂层造成老化降解,需要在涂层开发时通过加速老化测试验证涂层在额定使用寿命内的功能保持率。医用等离子电极刀铂铱电极可按医疗需求定制。低温等离子手术电极铂铱合金尺寸
等离子刀电极直接与人体组织接触并产生消融效应,材料的生物安全性是选材时的首要法定要求。铂和铱均被列入ISO 10993生物材料相容性评估框架中的优先选择的材料目录,具备数十年的临床安全使用历史。植入物级铂铱合金的离子溶出速率极低——即便在等离子放电造成局部金属微粒溅射的情况下,溶出的铂、铱离子浓度也远低于ISO 10993-1规定的允许接触限值,不会引发局部组织毒性反应或全身性金属离子病。对铂和铱的过敏反应极为罕见(铂过敏人群比例低于0.1%),远低于镍(10%以上)和钴铬合金等常见医用金属。在等离子消融的特殊使用环境中,电极表面在反复高能放电后会形成一层薄氧化膜,该氧化膜的生物相容性同样需要关注——ICP-OES分析显示,氧化膜的主要成分是铂和铱的氧化物,均为化学惰性物质,不会与组织液发生进一步的离子交换。上市前生物相容性测试应覆盖实际使用状态(包括灭菌状态、等离子放电老化状态),而非只测试原材料状态。射频等离子消融电极铂铱材料医用铂铱电极经多道工序检测,品质达标后出厂。
等离子刀铂铱电极的技术发展正沿着智能化、微型化和功能集成三个方向推进。智能化方向:新一代等离子手术系统正在集成AI辅助的能量控制算法——通过实时分析电极-组织界面的阻抗变化,动态调整输出功率以维持恒定的消融效果,这种闭环控制能够补偿因组织成分差异导致的消融不均匀性,同时降低意外热扩散的风险。此外,术前影像融合导航(CT/MRI与实时******图像叠加)的发展将推动铂铱电极与导航系统的硬件接口标准化,使消融过程的可视化和精确度进一步提升。微型化方向:超细一次性等离子刀电极(外径<1mm)的发展支持更多经自然腔道(鼻腔、耳道、宫腔镜)的微创操作,神经内镜和椎间孔镜专门使用的超细电极是当前研发的热点。功能集成方向:集成了组织温度监测、阻抗反馈和消融剂量实时累计显示的多功能一体化电极探头已进入早期临床试验阶段,有望提升手术的安全可控性。此外,生物可降解等离子消融探头的概念也在探索中——用可降解材料替代金属作为消融电极基底,手术结束后材料自行降解无需取出,为等离子消融技术在某些特定适应证(如**内镜下姑息消融)中的创新应用提供了新的想象空间。
等离子刀电极中铂铱合金的配比设计是在导电性、耐溅射性、机械强度和加工成本之间寻求平衡的过程。不同临床应用场景对电极性能的需求存在差异,手术器械工程师通过调整合金配比来适应不同需求。在消融功率较高(如椎间盘等离子消融,功率可达200W至300W峰值)和电极尖头处正向温度较高(可达300°C至500°C)的应用中,通常选用铱含量偏高的配方(如85Pt/15Ir),以获得更好的耐高温和抗溅射性能。而在强调放电稳定性和降低组织碳化风险的精细切割应用中(如耳鼻喉软组织消融,功率通常控制在50W至100W),铱含量适中的配方(如90Pt/10Ir)更为适合,过高的铱含量反而可能因合金表面状态不均匀导致放电不稳定。需要指出的是,合金配比的变化对电极的生物相容性和化学稳定性影响极小——铂和铱在生物惰性方面几乎等价,关键的工程差异主要体现在物理机械性能层面。此外,铂铱合金的成分均匀性也是影响电极性能的重要因素——偏析组织(成分分布不均匀的区域)在放电过程中容易成为局部热点,加速局部损伤,因此真空熔炼工艺是保证成分均匀性的首先选择的生产方式。医用等离子电极刀铂铱电极可适配不同规格电极刀。
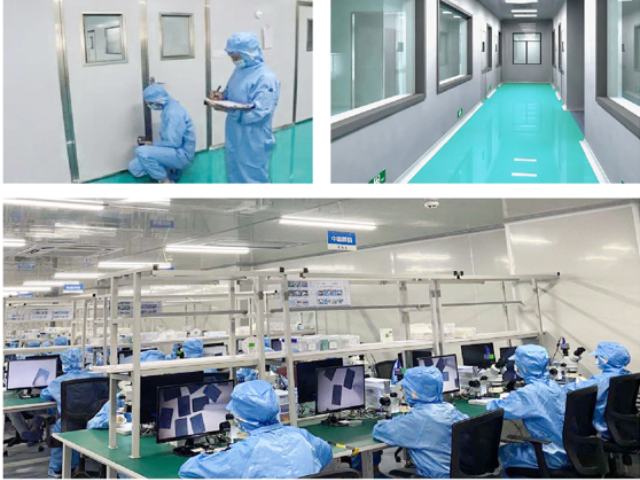
铂铱合金显尖材料的化学成分验证是确保产品安全性和性能一致性的关键环节。发射光谱分析(OES)是医疗级铂铱合金来料检验的主流方法,能够在5分钟内完成样品中铂、铱及主要杂质元素的定量分析,检出限对关键杂质(Fe、Ni、Cu、Al等)可达10 ppm级别。对于更高灵敏度的杂质痕量分析需求,质谱法(ICP-MS)可将检出限推至ppb级。X射线荧光光谱(XRF)是一种无损快速筛查手段,可直接对成品电极进行成分初筛,无需取样破坏,但精度(通常±0.5%***含量)低于OES,通常用于来料确认而非**终判定。贵金属合金的样品制备(取样方法)需要特别规范——从锭坯或丝材上取样时应避免氧化层和表面污染的干扰,标准做法是在样品中部切开新鲜断面进行测试。焊接区域(铂铱丝与导线的连接处)的成分分析通常使用能谱仪(EDS)配合SEM进行,虽然EDS的定量精度较低(通常±2%),但足以识别是否存在异种材料污染或焊料渗透。在注册申报和技术文件维护过程中,批次的实际测试数据(而非只供应商证书)应归档保存,构成产品质量追溯数据链的重要一环。公司微型焊接工艺,应用于铂铱电极的制作工序中。高纯度铂铱合金等离子电极材料说明书
医用等离子电极刀铂铱电极满足医疗电极耗材需求。低温等离子手术电极铂铱合金尺寸
铂铱合金的精密加工涉及熔炼、拉丝、焊接和表面精加工等多个工序,每个环节的工艺控制都影响电极的性能和安全性。医用级铂铱合金的熔炼通常采用真空感应熔炼(VIM)工艺,在高真空和惰性气氛保护下进行,避免氧化夹杂和气体杂质(O、H、N)的引入——气体杂质含量过高会降低合金的延展性和耐疲劳性能。拉丝工序将锭坯逐步冷拉至电极所需的细丝直径(常见0.3mm至0.8mm),中间穿插退火处理以消除加工硬化、拉丝润滑剂残留也需要通过严格的清洗工艺去除。电极尖头处(放电工作区域)的加工精度要求高——尖头处的曲率半径、表面粗糙度和几何对称性直接影响等离子弧的稳定性和能量分布的均匀性。部分高级等离子刀电极采用电火花线切割(EDM)加工尖头处,确保较高的尺寸精度和光洁度。焊接方面,等离子刀手柄内部的电气连接通常采用银基焊料或激光焊接将铂铱丝与导线连接,焊点质量直接影响电路的可靠性和发热情况。加工全程需要执行严格的过程检验和环境控制,防止异物污染和交叉污染。低温等离子手术电极铂铱合金尺寸
汕尾市栢科金属表面处理有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的电子元器件中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同汕尾市栢科金属表面处供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!