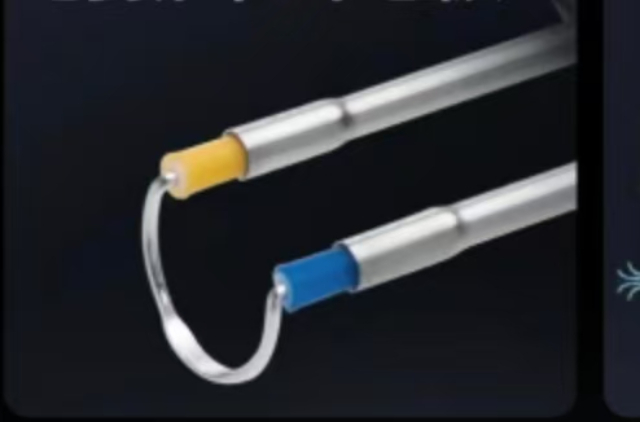
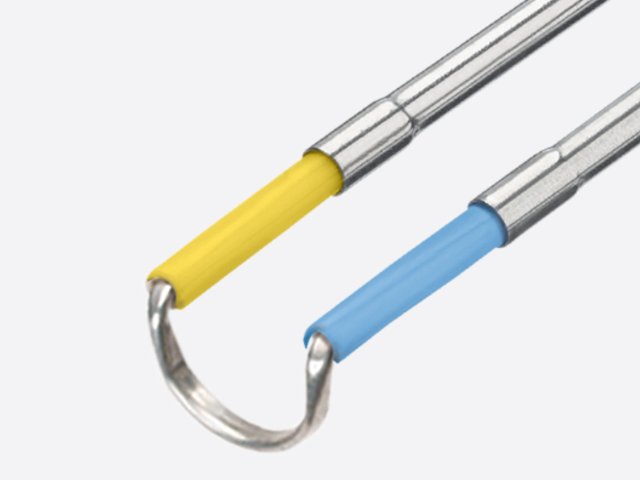
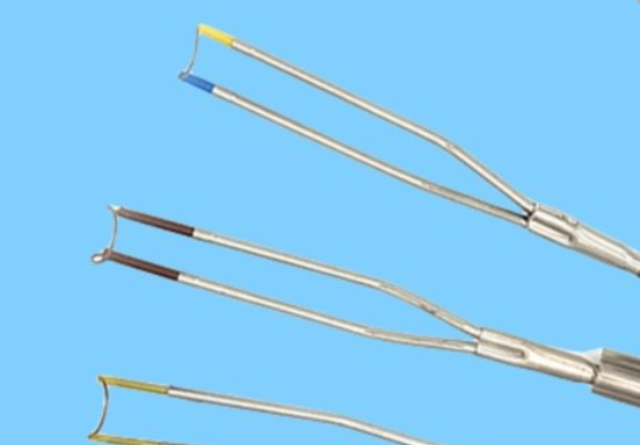
等离子刀电极的工作本质是在电极尖头处与组织之间建立可控的等离子体放电通道(等离子体鞘层),通过带电粒子碰撞产生的热效应实现组织消融或切割。这一过程涉及复杂的电学和热学耦合,对电极材料的放电特性有严苛要求。评价放电稳定性的重点指标包括:起弧电压(电弧引燃所需的~低电压,通常100V至300V之间)、维持电压(持续消融过程中的稳定电压)、以及电压波动幅度(稳定放电时电压的峰峰值,理想应控制在±10%以内)。铂铱合金的放电特性高度稳定——在额定的功率范围内,其起弧电压和维持电压几乎不随使用次数增加而漂移,保证了手术过程中能量输出的可重复性。电压波动过大会导致消融效果的忽强忽弱,影响外科医生对组织去除量的判断,甚至引发局部过度碳化。与钨电极相比,铂铱电极的二次电子发射特性使等离子鞘层的建立更为平稳,减少了弧光漂移(arc wandering)现象,有助于维持精确可控的消融轨迹。部分高级等离子手术系统在电极手柄内集成了电压和电流实时监测模块,通过闭环反馈控制进一步稳定能量输出。公司合金研发技术,辅助医用铂铱电极性能优化。等离子电极铂铱合金精密成型设备
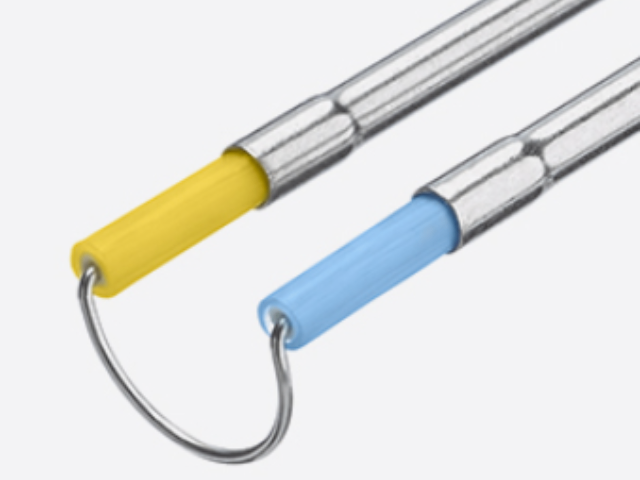
等离子刀铂铱电极的表面处理技术对消融性能和长期稳定性有不可忽视的影响,常见的处理方案包括电解抛光和功能镀层。电解抛光在精密医疗器械领域应用***,其原理是金属表面在电解液中作为阳极时,微观凸起处的电流密度高于凹处,凸起优先溶解,从而实现表面整平。电解抛光后铂铱电极的表面粗糙度Ra可从原始机械加工的0.2μm降至0.02μm至0.05μm,表面光洁度的大幅提升带来两方面好处:粗糙度降低减少了消融过程中组织残渣的粘附,改善了消融通道的清洁度和可视性;表面钝化膜的均匀性提升使放电界面的电学均匀性改善,有利于维持稳定的等离子弧。功能镀层方面,超疏水涂层(如氟碳聚合物涂层)是近年来受到关注的方向——疏水表面使组织液与电极尖头处形成更均匀的接触界面,有助于建立稳定的等离子鞘层,减少因接触不均匀导致的放电抖动。功能涂层的耐久性是一大挑战——反复使用中的等离子放电高温和高能粒子轰击会对有机涂层造成老化降解,需要在涂层开发时通过加速老化测试验证涂层在额定使用寿命内的功能保持率。等离子电极铂铱合金精密成型设备市级研发中心攻关,解决铂铱电极生产技术难题。
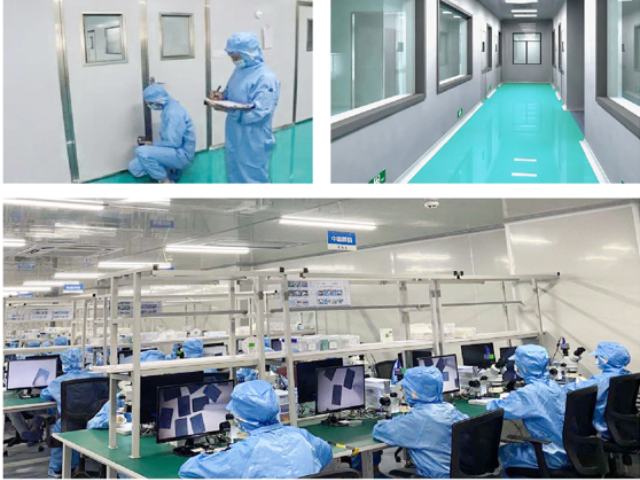
铂铱合金的精密加工涉及熔炼、拉丝、焊接和表面精加工等多个工序,每个环节的工艺控制都影响电极的性能和安全性。医用级铂铱合金的熔炼通常采用真空感应熔炼(VIM)工艺,在高真空和惰性气氛保护下进行,避免氧化夹杂和气体杂质(O、H、N)的引入——气体杂质含量过高会降低合金的延展性和耐疲劳性能。拉丝工序将锭坯逐步冷拉至电极所需的细丝直径(常见0.3mm至0.8mm),中间穿插退火处理以消除加工硬化、拉丝润滑剂残留也需要通过严格的清洗工艺去除。电极尖头处(放电工作区域)的加工精度要求高——尖头处的曲率半径、表面粗糙度和几何对称性直接影响等离子弧的稳定性和能量分布的均匀性。部分高级等离子刀电极采用电火花线切割(EDM)加工尖头处,确保较高的尺寸精度和光洁度。焊接方面,等离子刀手柄内部的电气连接通常采用银基焊料或激光焊接将铂铱丝与导线连接,焊点质量直接影响电路的可靠性和发热情况。加工全程需要执行严格的过程检验和环境控制,防止异物污染和交叉污染。
等离子刀电极在手术过程中与人体组织液(主要是生理盐水电解质溶液)直接接触,电解质的存在使电极处于复杂的多场耦合环境——电场作用加速金属离子的电化学迁移,高温等离子体改变溶液的局部pH值和离子浓度,形成潜在的腐蚀驱动力。铂铱合金在这一环境中的表现极为优异:铂和铱的标准电极电位分别为+1.19V和+1.16V(vs. SHE,均为正值),在生理盐水电位窗口内(-0.8V至+0.8V vs. Ag/AgCl)两者均处于热力学稳定状态,不会发生阳极溶解。与之形成对比的是316L不锈钢(标准电极电位约-0.3V)在相同电位窗口内处于活性溶解区间,长期使用会发生铬元素的选择性溶出和点蚀。生理盐水中的氯离子(Cl⁻)对铂铱合金的侵蚀作用极弱,而对许多其他金属则构成严重威胁。临床使用后电极表面的变色(如局部发暗或出现氧化虹彩)通常只是表面氧化膜的薄层增厚,不影响实际性能,通过标准灭菌和清洁流程即可恢复。需要注意的是,电极表面若存在加工残余应力或微裂纹,在电场和高温的协同作用下可能诱发应力腐蚀开裂——精密的制造工艺和严格的过程检验是消除此类隐患的根本手段。高新技术企业资质,支撑铂铱电极技术研发创新。
等离子刀电极中铂铱合金的配比设计是在导电性、耐溅射性、机械强度和加工成本之间寻求平衡的过程。不同临床应用场景对电极性能的需求存在差异,手术器械工程师通过调整合金配比来适应不同需求。在消融功率较高(如椎间盘等离子消融,功率可达200W至300W峰值)和电极尖头处正向温度较高(可达300°C至500°C)的应用中,通常选用铱含量偏高的配方(如85Pt/15Ir),以获得更好的耐高温和抗溅射性能。而在强调放电稳定性和降低组织碳化风险的精细切割应用中(如耳鼻喉软组织消融,功率通常控制在50W至100W),铱含量适中的配方(如90Pt/10Ir)更为适合,过高的铱含量反而可能因合金表面状态不均匀导致放电不稳定。需要指出的是,合金配比的变化对电极的生物相容性和化学稳定性影响极小——铂和铱在生物惰性方面几乎等价,关键的工程差异主要体现在物理机械性能层面。此外,铂铱合金的成分均匀性也是影响电极性能的重要因素——偏析组织(成分分布不均匀的区域)在放电过程中容易成为局部热点,加速局部损伤,因此真空熔炼工艺是保证成分均匀性的首先选择的生产方式。栢林电子深耕贵金属合金,铂铱电极制造经验丰富。等离子电极铂铱材料模具治具加工说明书
医用等离子电极刀铂铱电极适配手术设备配套使用。等离子电极铂铱合金精密成型设备
等离子刀手柄内部的电气绝缘设计是确保器械使用安全的重点工程环节,涉及材料选择、结构设计和组装工艺三个层面。从材料角度,PEEK(聚醚醚酮)是目前**主流的绝缘材料选择——它兼具高介电强度(约500 V/μm,3.5 mm厚可达UL 94 V-0等级)、耐高温(连续使用温度260°C)和耐反复灭菌(高温高压灭菌1000次以上性能稳定),同时具有优良的生物相容性和易于注塑成型的加工性能。陶瓷也是可选方案,但脆性使其在跌落冲击下容易碎裂,使用场景受限。在结构设计上,绝缘层与导体之间的配合设计需要考虑装配公差和热膨胀失配——过盈配合可以保证界面的紧密接触,但热膨胀系数差异过大时可能在温度循环中产生微间隙,影响绝缘可靠性;间隙配合则需要通过粘接或包覆固定来补偿。组装工艺中,真空浸渍(将组装好的手柄内部抽真空后填充绝缘灌封胶)能够消除内部空隙中的空气(空气的介电强度只为固体绝缘材料的约1/30),明显提升整体绝缘性能。组装完成后的绝缘性能逐件检验(而非只抽样检验)是医疗级等离子刀手柄质量控制的标准要求。等离子电极铂铱合金精密成型设备
汕尾市栢科金属表面处理有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在广东省等地区的电子元器件中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来汕尾市栢科金属表面处供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!