等离子刀电极的绝缘安全性能直接关系到手术的电气安全,是产品注册检验和出厂检验的必检项目。绝缘电阻测试测量手柄内各带电部件与外壳(操作者接触部分)之间的绝缘电阻,在标准大气条件(温度23±2°C,相对湿度50%±10%)下使用500V DC兆欧表测量,合格标准通常为≥100 MΩ(具体限值参照IEC 60601-1对应条款)。介电强度测试(也称为击穿电压测试)则检验绝缘材料在更高电压下的耐受能力——对电极手柄施加规定的交流试验电压(通常为额定电源电压的1500V或产品技术要求规定的更高值)持续1分钟,观察是否发生击穿或闪络,此测试应在绝缘电阻测试合格后方可进行,以免在已存在绝缘缺陷的情况下施加过高电压造成人员伤害。电气安全测试还需要考核手柄连接器和电缆的连接可靠性——通过连接器拔出力测试(确保插拔过程中不会意外松脱)和接触电阻测试(确保电气连接的低阻抗和稳定性)。此外,模拟临床使用中可能出现的液体泼溅或短时间浸没(滴液测试),考核液体进入手柄后对绝缘安全的影响是否在可接受范围内。公司 5 名材料专业人士,主导铂铱电极的研发设计工作。射频等离子消融电极铂铱材料加工服务
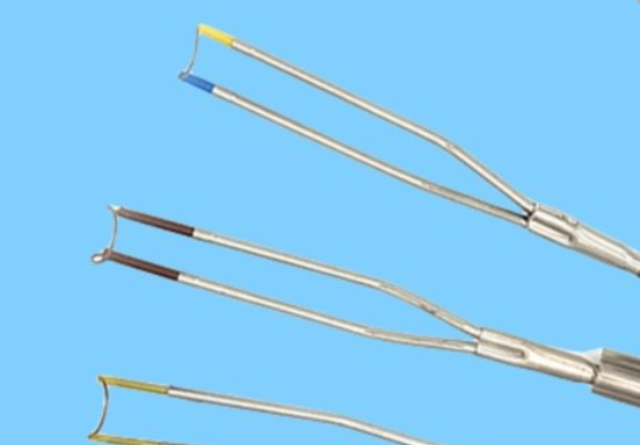
等离子刀电极放电性能的准确测试是质量控制和产品设计验证的基础,需要在模拟手术条件的实验环境中进行。放电性能测试的重点参数包括起弧电压、维持电压、等离子鞘层形态和消融效率。起弧电压测试使用稳压直流电源和高速示波器,测量从施加功率到等离子弧建立的时间(通常<1ms)和所需电压幅值,测量中电极尖头处浸没于模拟生理盐水(0.9% NaCl溶液)或0.25%透明质酸钠凝胶(模拟软组织电阻特性)中。维持电压的测试则在连续消融过程中实时记录电压波形,关注波形的平稳度和峰值。消融效率测试通常使用标准化的组织模型——牛肝或猪肌肉是**常用的模拟组织,其含水量和电阻特性接近人体软组织。消融体积的测量方法包括:组织切片后用卡尺测量消融通道直径和深度,或使用3D光学扫描仪获取消融坑洞的精确三维轮廓。等效消融体积除以消融时间即为消融速率(mm³/s),这是不同品牌电极进行性能对比的定量指标。此外,放电稳定性测试需要在连续激发条件下(模拟实际手术中的反复***开关动作)监测阻抗和电压的变异系数(CV),CV值越低说明放电特性越稳定。射频等离子消融电极铂铱材料加工服务产学研深度合作,推动铂铱电极技术革新升级。
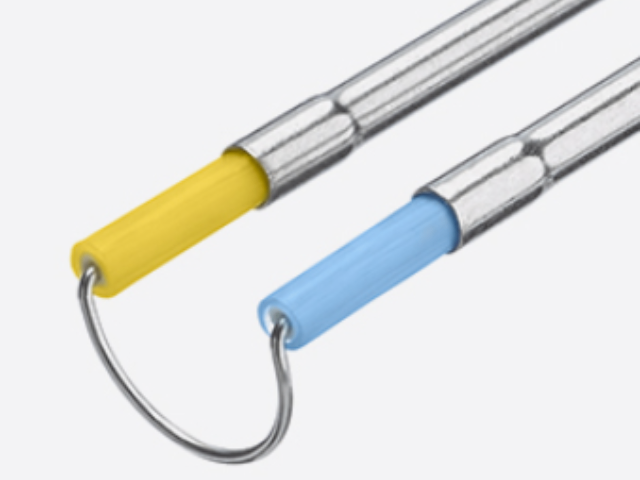
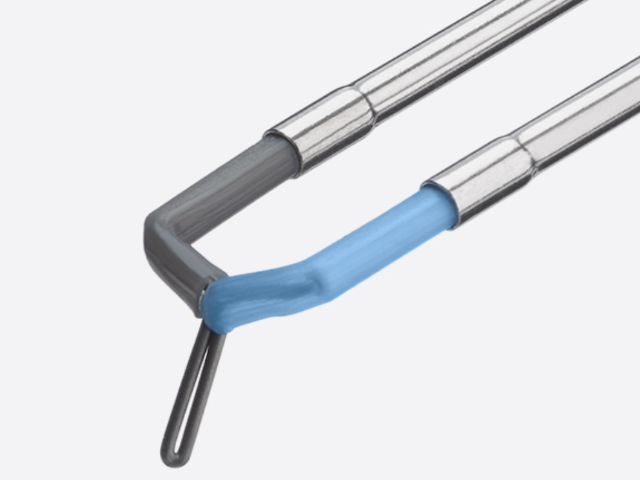
低温等离子手术在耳鼻喉科(ENT)的应用是临床中成熟的领域之一,适应证覆盖慢性鼻炎(鼻甲消融)、扁桃体和腺样体切除、喉部病变(声带息肉、会厌囊肿)处理、以及鼻窦开放等多个病种。手术原理是利用等离子刀在电极尖头处与组织之间建立等离子体薄层(通常只有50μm至100μm),带电粒子在这个极薄的鞘层中被加速获得能量,在低于蛋白质变性的温度范围(约40°C至70°C)内打断目标组织的分子键,实现组织的分解和移除——与传统电刀或激光相比,其低温特性是相对于高温器械(激光刀可达数百摄氏度)而言的,实际仍属于可控的热能消融范畴。耳鼻喉等离子手术的优势在于精确性——等离子刀可以在内镜直视下精确控制消融范围和深度,减少对周围黏膜的热损伤,术后肿胀和疼痛反应明显轻于传统手术。在鼻甲消融术中,等离子刀射频消融能够缩容鼻甲黏膜下组织,改善鼻腔通气,功能性保留效果优于不可逆的黏膜切除手术。电极选型以细长弧形针状电极为代俵,配以45°或90°弯曲角度以适应不同角度的解剖结构需求。
等离子消融技术在基层医疗机构(含县级医院、社区卫生中心和二级医院)的推广具有重要的公共卫生意义和商业潜力。从临床价值角度看,基层医疗机构的患者群体中慢性鼻炎、膝关节退行***变、前列腺增生和慢性疼痛等等离子消融适应证发病率与三甲医院相近甚至更高——例如基层医院耳鼻喉科接诊的慢性鼻炎患者数量往往超过专科医院。等离子消融手术相比传统手术的微创、局麻、恢复快的特点,天然适合基层医疗机构的资源配置——无需全麻手术室、日间手术模式即可开展、患者当天出院减少住院费用,有助于缓解基层"看病难、看病贵"的问题。从产品策略角度看,基层市场对价格更为敏感——这推动制造商开发更具性价比的等离子刀电极型号,同时推动一次性与可重复使用的组合产品策略以满足不同收费模式的需求。此外,基层医生对等离子消融技术的操作规范和并发症处理知识的培训需求,也为制造商提供了学术推广和售前技术支持的商业机会。医用铂铱电极符合医疗器材加工品质相关要求。
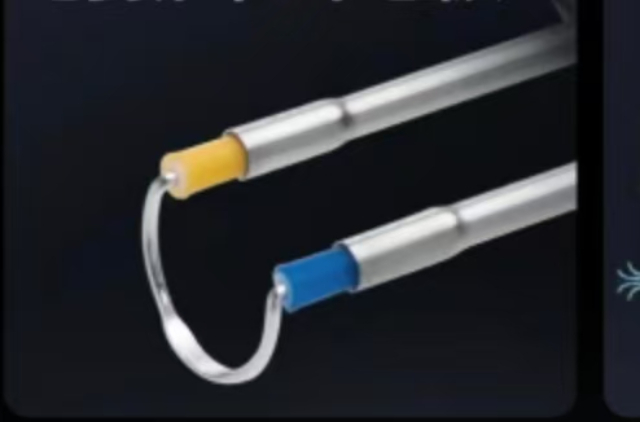
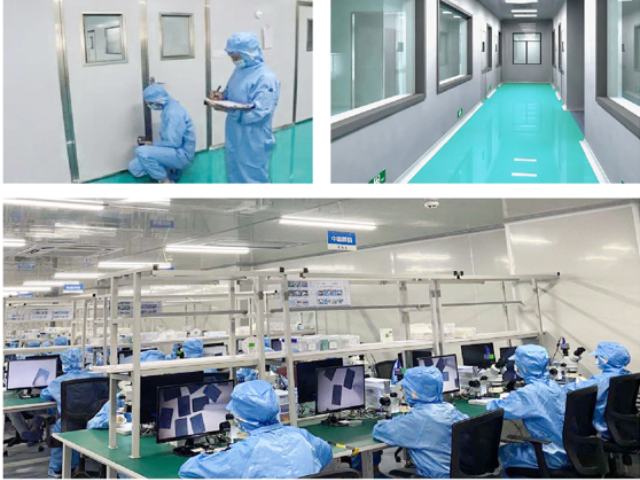
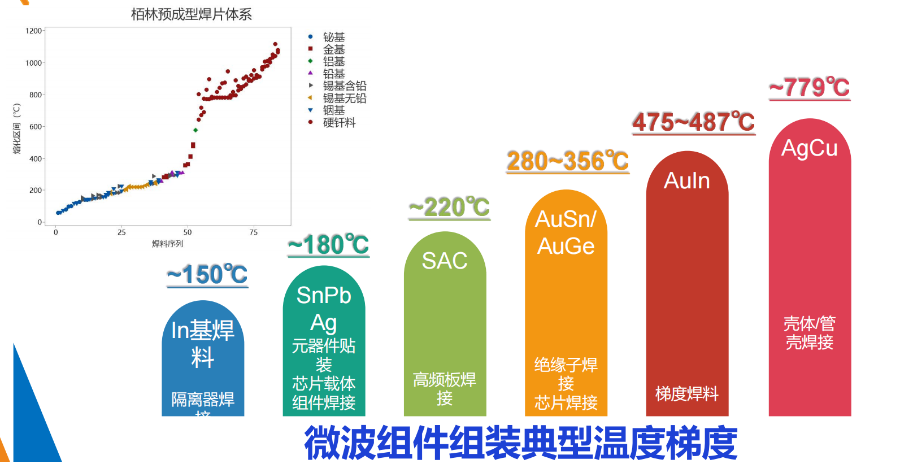
铂铱合金的精密加工涉及熔炼、拉丝、焊接和表面精加工等多个工序,每个环节的工艺控制都影响电极的性能和安全性。医用级铂铱合金的熔炼通常采用真空感应熔炼(VIM)工艺,在高真空和惰性气氛保护下进行,避免氧化夹杂和气体杂质(O、H、N)的引入——气体杂质含量过高会降低合金的延展性和耐疲劳性能。拉丝工序将锭坯逐步冷拉至电极所需的细丝直径(常见0.3mm至0.8mm),中间穿插退火处理以消除加工硬化、拉丝润滑剂残留也需要通过严格的清洗工艺去除。电极尖头处(放电工作区域)的加工精度要求高——尖头处的曲率半径、表面粗糙度和几何对称性直接影响等离子弧的稳定性和能量分布的均匀性。部分高级等离子刀电极采用电火花线切割(EDM)加工尖头处,确保较高的尺寸精度和光洁度。焊接方面,等离子刀手柄内部的电气连接通常采用银基焊料或激光焊接将铂铱丝与导线连接,焊点质量直接影响电路的可靠性和发热情况。加工全程需要执行严格的过程检验和环境控制,防止异物污染和交叉污染。医用铂铱电极采用高纯铂铱合金原料加工制作。射频等离子消融电极铂铱材料加工服务
医用等离子电极刀铂铱电极满足医疗电极耗材需求。射频等离子消融电极铂铱材料加工服务
等离子刀电极微型尺寸的高精度测量需要结合多种检测手段,以获得***可靠的质量数据。光学影像测量系统(影像仪)是尖头处尺寸检测的优先选择——通过CCD摄像头获取电极尖头处的二维投影图像,结合亚像素边缘检测算法提取几何尺寸(直径、角度、半径等),测量精度可达±0.005mm以上,非接触测量避免了探针对精密尖头处的损伤。部分影像测量系统配备了同轴光源和远心光学系统以消除光学畸变的影响。扫描电子显微镜(SEM)用于获取电极尖头处的微纳尺度形貌信息——不*可测量几何尺寸,还能观察表面微观形貌(如加工痕迹、氧化膜状态、是否有微裂纹),SEM的景深远优于光学显微镜,特别适合陡峭轮廓的三维观测。激光共聚焦显微镜则兼顾了光学分辨率和无接触高度测量能力,可获取尖头处的三维表面形貌和粗糙度数据(垂直分辨率可达10nm)。对于批量生产的电极,视觉自动检测系统(AOI)能够以每小时数百件的速度对尖头处尺寸和外观进行全检,结合统计过程控制(SPC)实时监控生产线的质量稳定性,将超过公差限值的不合格品在***时间剔除。射频等离子消融电极铂铱材料加工服务
汕尾市栢科金属表面处理有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的电子元器件中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,汕尾市栢科金属表面处供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!