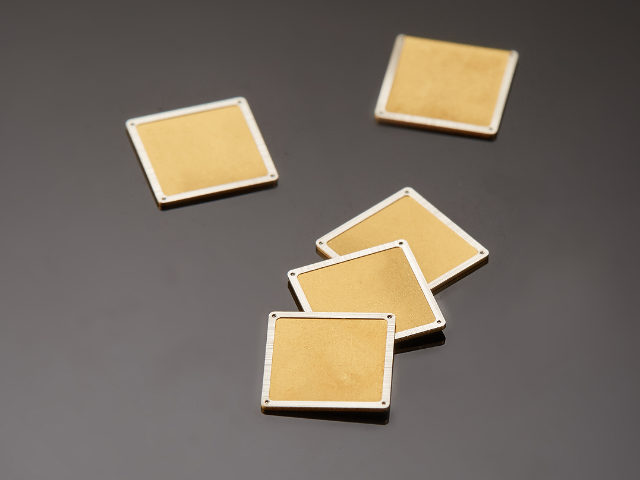
金锡焊料是以金(Au)和锡(Sn)为主要成分的二元合金焊料,其中应用较为***的共晶成分为80wt%Au-20wt%Sn,即通常所说的Au80Sn20合金。这一比例并非随意选取,而是经过严格热力学计算与大量工程实践验证得出的比较好配比。在Au-Sn二元相图中,80/20成分处于共晶点附近,该成分合金在特定温度下同时完成液-固相变,凝固组织均匀细腻,不存在较宽的两相区,从而有效避免了凝固偏析问题。合金的微观组织由ζ(Au5Sn)相和δ(AuSn)相交替排列构成,两相在凝固过程中协同生长,形成层片状共晶结构。这种精细的层片结构赋予焊料良好的导热性与导电性,同时保持适当的机械强度。值得注意的是,该合金中不含铅、镉等有害重金属元素,符合国际RoHS环保指令要求,可广泛应用于对环保合规有严格要求的**和**民用电子领域。部分特殊应用场景还会在基础Au-Sn配方上微量添加其他元素,如铟(In)或银(Ag),以进一步调节熔点或改善焊接润湿性,但**成分始终以Au和Sn为主导。正是这种经过精心设计的合金成分,使金锡焊料在高可靠性封装领域具备其他焊料难以替代的独特价值。金锡焊料可配套预覆金锡盖板封装作业使用。金锡 9010 焊料
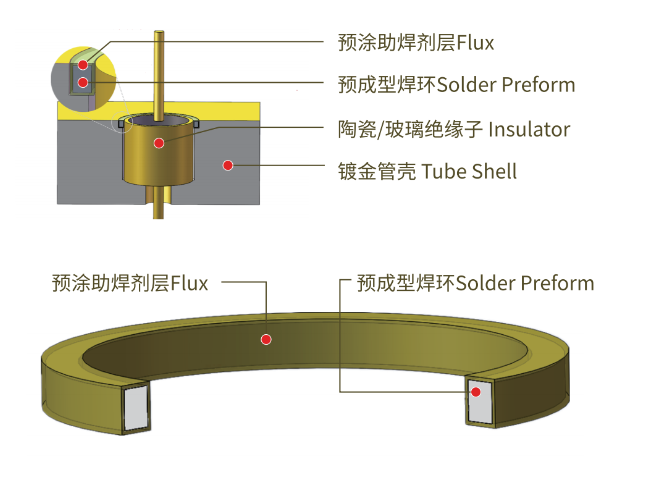
标准规格的金锡焊料预成型片可满足大多数常规封装需求,但对于特殊形状或尺寸的封装外壳,往往需要定制化的焊料片几何形状。金锡焊料的定制化加工能力,是满足多样化封装需求的重要服务能力。常见的定制化需求包括:非矩形或非圆形的异形焊料片(如L形、T形、多孔框架形等);带有特定通孔或凹槽的焊料片;厚度变化区域不同的多台阶焊料片;以及超出标准尺寸范围的大面积或超小面积焊料片。实现这些定制化形状的主要加工工艺包括精密冲压、激光切割和化学蚀刻。精密冲压适合批量生产尺寸公差在±0.05mm范围内的标准和半定制形状,生产效率高;激光切割适合小批量、复杂形状的定制加工,切割精度可达±0.02mm,但生产效率相对较低;化学蚀刻则适合制造超薄(≤50μm)且形状复杂的焊料片,可实现微米级的图案精度,但工艺流程较长。在承接定制化订单时,需要与客户深入沟通封装设计要求,结合焊料材料特性和加工工艺能力,提出**合理的尺寸方案,确保定制产品满足用户的使用要求。金锡焊料汽车 AEC-Q100 应用方案金锡焊料为中国航天等企业提供封装焊接支持。
金锡共晶合金的熔点约为280°C,这一数值在常用高温焊料中具有特殊的工程意义。与传统铅锡焊料(熔点约183°C)相比,金锡焊料的熔点高出近100°C,这使其在高温工作环境下具备更强的焊点稳定性。而与纯金(1064°C)或其他贵金属焊料相比,280°C的操作温度又处于大多数陶瓷、金属和半导体材料可承受的范围之内,工艺可行性良好。从封装应用角度看,高熔点带来的一个重要优势是"耐回流性"。在多层封装或多次焊接工艺中,先行焊接的金锡焊点能够在后续低温工艺步骤(如引线键合后的固化、环氧封装固化等)中保持稳定,不会因工艺热冲击而发生重熔或变形,这对于多芯片模块(MCM)和三维叠层封装(3D-IC)等复杂封装结构尤为重要。此外,280°C的工作温度也低于多数功能性陶瓷材料(如氧化铝、氮化铝)的耐热上限,这意味着金锡焊料可与陶瓷基板良好兼容,***用于陶瓷封装外壳的盖板钎焊与引脚封装。精细的熔点控制与适宜的工艺温度窗口,是金锡焊料在精密电子封装领域广受认可的**竞争力之一。
航天电子器件工作于真空、强辐射、极端温度循环的太空环境中,对封装材料的要求远超地面应用。航天器件封装需要满足长达10年以上的在轨寿命要求,封装材料在此期间不得因老化、蠕变或腐蚀而导致器件失效。金锡焊料是航天器件封装的标准材料之一,被NASA、ESA等主要航天机构的材料选用标准(如NASA-STD-8739.3)所认可。在卫星、载人航天飞船和深空探测器的电子设备中,金锡焊料***用于**处理器、存储芯片、信号处理芯片和功率管理器件的气密封装。航天应用中金锡焊料的关键优势包括:在真空环境中不会释放有机挥发物,避免污染光学元件和精密机构;在强辐射环境(包括质子辐照、重粒子辐照和宇宙射线)下焊接界面不发生辐照损伤;在从-55°C至+125°C的在轨温度循环中展现出优异的热疲劳寿命;成分稳定不含易挥发或易偏析的元素。此外,金锡焊料的无磁性特点对于某些对磁场敏感的精密仪器(如陀螺仪和磁强计)封装也是重要优势。这些综合性能优势使金锡焊料在航天封装领域保持着不可替代的重要地位。金锡焊料符合 ISO14001 环境体系生产标准。
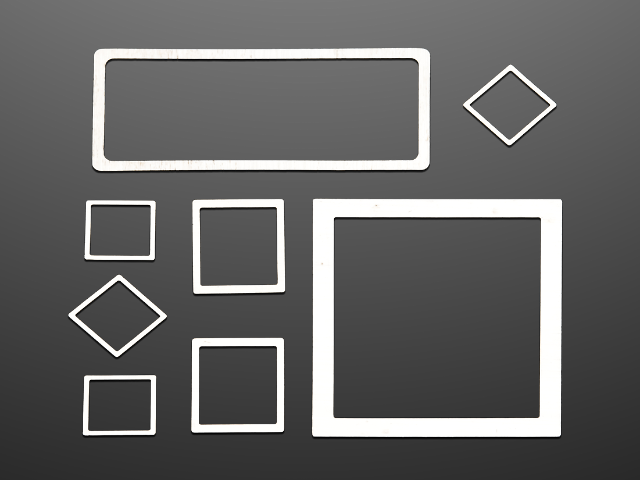
金锡焊料线材是金锡合金通过精密拉拔工艺制成的细丝状焊料产品,主要用于手工焊接、半自动焊接以及部分特殊封装工艺中的焊料供给。与预成型片相比,焊料线材在使用灵活性方面具有一定优势,可根据实际需要控制送料量。金锡线材的常见直径规格包括0.1mm、0.2mm、0.3mm、0.5mm、1.0mm等,可根据具体焊接工艺需求定制。细径线材(0.1~0.2mm)适合用于精密微小焊点的焊接;粗径线材(0.5~1.0mm)则适合用于较大面积焊点或需要大量焊料供给的场合。金锡焊料线材的拉拔工艺要求较高,需要控制好拉拔温度、润滑条件和多道次减径的变形量,以避免在线材内部产生微裂纹或表面损伤。合格的金锡线材应具有表面光洁、截面圆度好、直径均匀无节点等外观质量,以确保在实际使用中能够均匀供料。由于金锡合金较硬,线材盘卷时需要注意最小弯曲半径限制,避免线材在使用过程中发生断裂。针对不同用途,线材可按照客户要求的长度进行切割和包装,并附有成分检测报告和尺寸检测报告,以满足用户对产品质量可追溯性的要求。公司以客户需求为导向,定制金锡焊料产品方案。金锡焊料船舶设备电机应用方案
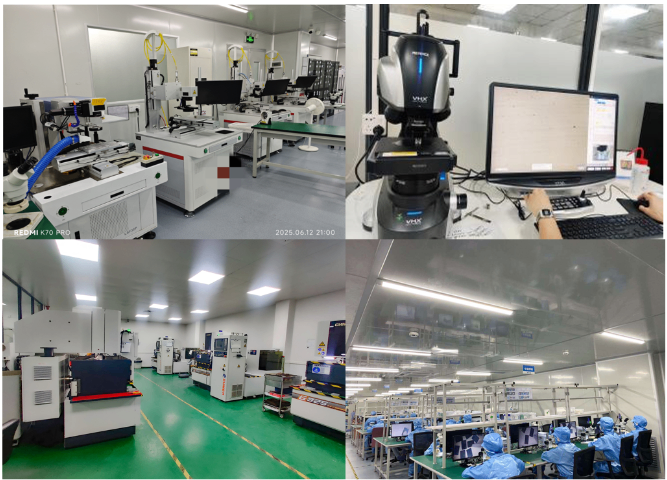
20 人机加团队,负责金锡焊料精密加工工序。金锡 9010 焊料
随着电子封装向更小尺寸、更薄形态发展,对金锡焊料预成型片的厚度提出了越来越严苛的要求。当封装焊接间隙*有数十微米时,需要使用厚度在25μm至50μm的超薄金锡焊料片。制备此类超薄焊料片面临着诸多技术挑战。从材料特性角度看,金锡共晶合金硬度较高(HV约150~180),脆性相(AuSn、Au5Sn)的体积分数大,在轧制变形过程中容易产生边缘开裂和表面微裂纹。为克服这一问题,需要精心控制轧制温度、道次压下量和退火工艺,采用多次小压下量逐步减薄的方式,确保每一轧制道次后材料的组织均匀性和表面质量。从工艺设备角度看,超薄金属轧制需要高精度的轧机,辊面粗糙度和平行度要求较高,轧制力和张力控制精度需要达到亚微米级别,才能确保轧制出的薄片厚度均匀、无波纹。冲压或激光切割是超薄焊料片成形的主要方式,需要选择合适的工艺参数以获得尺寸精确、边缘整齐的焊料片。超薄金锡焊料片技术的突破,为微型化精密封装提供了有力的材料支撑,是推动高密度封装技术进步的重要环节。金锡 9010 焊料
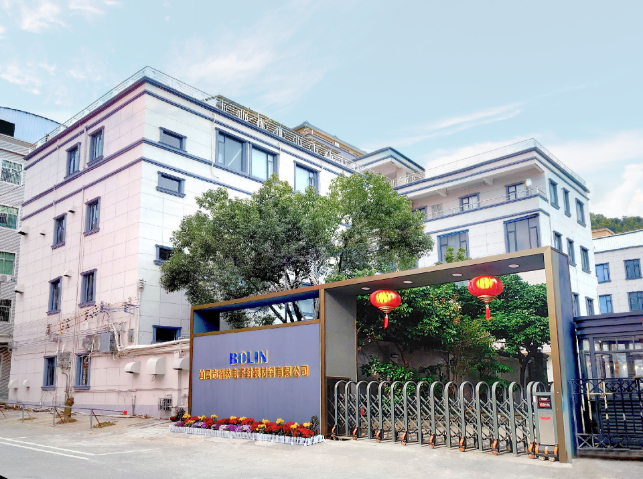
汕尾市栢科金属表面处理有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的电子元器件中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同汕尾市栢科金属表面处供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!