热膨胀系数(CTE)的匹配程度是决定封装焊点热应力水平的**参数。当焊料与被连接材料的CTE差异较大时,在温度循环过程中焊点会承受***的热错配应力,加速疲劳失效。金锡共晶焊料的CTE约为15.9×10⁻⁶/K,这一数值介于常用封装基板材料(如氧化铝陶瓷:约7×10⁻⁶/K;氮化铝陶瓷:约4.5×10⁻⁶/K;硅:约3×10⁻⁶/K;铜:约17×10⁻⁶/K)之间。在芯片与基板之间的焊料层设计中,焊料的CTE与被连接材料之间总会存在一定差异,关键是通过合理的焊点几何设计和厚度控制来将热应力控制在焊料的疲劳极限以内。值得注意的是,金锡焊料较高的弹性模量(约68GPa)意味着在给定热应变下,其产生的热应力水平高于模量较低的焊料(如铟焊料)。因此,在CTE失配较大的界面(如硅芯片/铜基板),可能需要通过设计适当厚度的焊料层或采用缓冲层结构(如铜-钼-铜复合层)来降低焊点热应力水平,确保器件在规定温度循环范围内的可靠性满足要求。CTE匹配分析是精密封装设计的重要步骤,需要结合具体的材料体系和使用环境进行定量评估。金锡焊料经精密金属成型工艺加工,成型效果稳定。金锡焊料汽车 AEC-Q100 应用方案
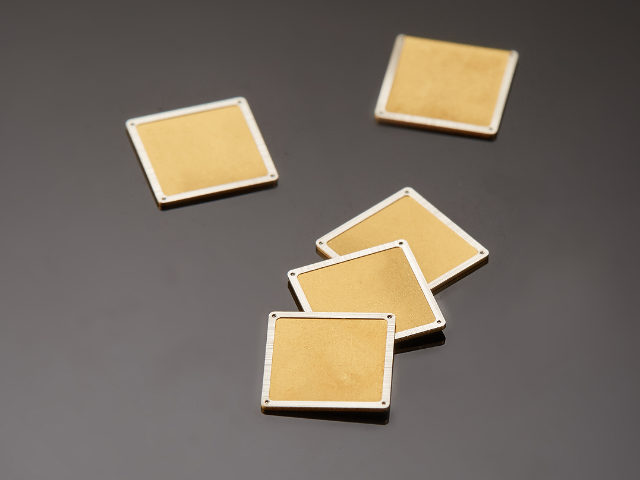
在当前电子**器件国产化替代的战略背景下,国内高可靠性封装材料行业迎来了重要的发展机遇期。金锡焊料作为气密封装的**材料,长期以来**产品主要依赖进口,国内产品在纯度控制、尺寸精度和批次一致性方面与国际**企业存在一定差距。随着国内半导体封装产业的快速发展和对自主可控要求的持续强化,**和航天系统对国产金锡焊料的需求快速增长,形成了明确的市场导入机会。国内先行企业通过持续的研发投入,在合金冶炼工艺、轧制加工精度、纯度检测能力和质量体系建设等方面不断取得突破,产品质量水平持续提升,部分指标已达到或接近国际先进水平。从产业链配套角度看,国内在高纯金属冶炼、精密金属加工和精密检测仪器等方面的配套能力也在不断增强,为国产金锡焊料品质提升提供了有力的产业基础支撑。随着更多国产金锡焊料产品通过***器件封装厂的工艺验证,并积累可靠的产品使用记录,国产化替代进程有望进一步加速,为国内高可靠性封装材料企业提供持续的市场增长动力。在这一背景下,专注于质量提升和工艺创新的国产金锡焊料企业,正处于良好的发展机遇窗口期。金锡焊料抗体液腐蚀检测金锡焊料可配套预覆金锡盖板封装作业使用。
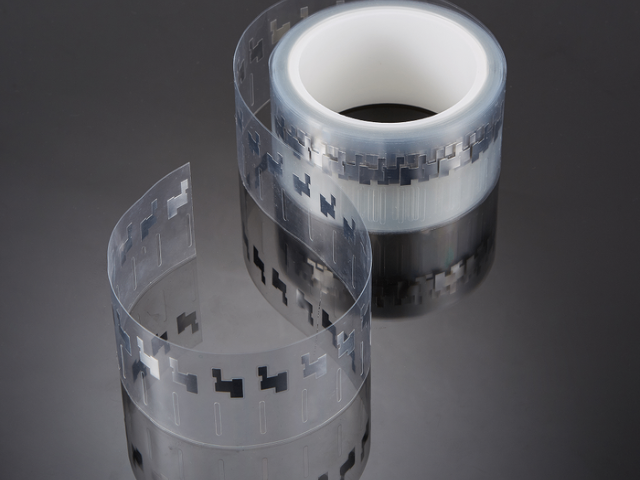
金锡焊料预成型片的储存和使用寿命管理是封装生产现场质量管理的重要组成部分,直接影响产品的焊接质量稳定性和生产成本控制。在储存管理方面,金锡焊料应储存在**的洁净干燥环境中,推荐储存条件为温度20±5°C、相对湿度40%以下。产品应保持原厂密封包装直到使用前方可开封,开封后未用完的焊料应及时重新密封或存入干燥箱中保存。储存区域应与化学品存放区域隔离,避免有机酸蒸气对金锡焊料表面造成腐蚀。在使用寿命管理方面,金锡焊料产品通常设定18~36个月的有效使用期限,具体期限以厂家产品说明书为准。超出有效期的焊料应进行外观检查和焊接性能验证(通常通过润湿性测试),确认无表面氧化变色、无机械损伤后方可继续使用。对于特别关键的应用(如航天器件封装),建议严格遵守有效期规定,不使用超期焊料。在先进先出(FIFO)管理方面,应建立焊料批次库存台账,确保先入库的批次优先使用,防止因管理疏漏导致某些批次长期积压超期。对接近有效期的焊料批次应提前提醒使用部门加快使用或申请处置,以减少焊料报废和经济损失。完善的储存和寿命管理制度,是确保金锡焊料使用过程中质量稳定、成本可控的基础管理工作。
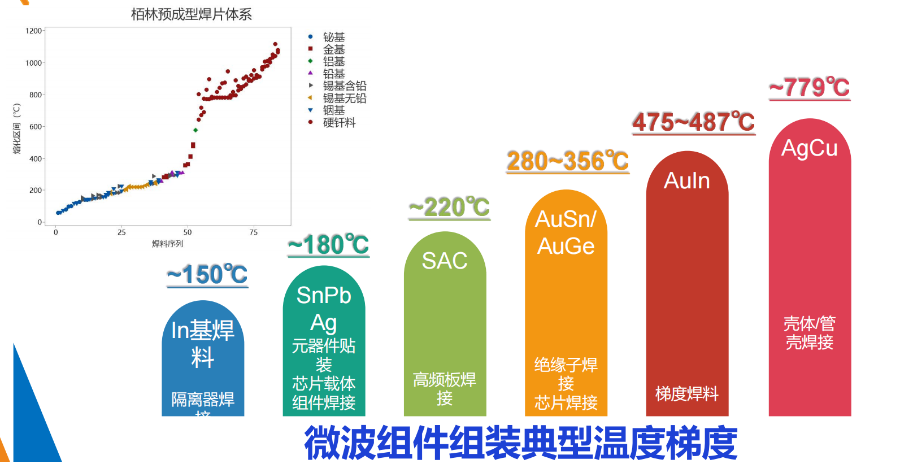
金锡共晶合金的熔点约为280°C,这一数值在常用高温焊料中具有特殊的工程意义。与传统铅锡焊料(熔点约183°C)相比,金锡焊料的熔点高出近100°C,这使其在高温工作环境下具备更强的焊点稳定性。而与纯金(1064°C)或其他贵金属焊料相比,280°C的操作温度又处于大多数陶瓷、金属和半导体材料可承受的范围之内,工艺可行性良好。从封装应用角度看,高熔点带来的一个重要优势是"耐回流性"。在多层封装或多次焊接工艺中,先行焊接的金锡焊点能够在后续低温工艺步骤(如引线键合后的固化、环氧封装固化等)中保持稳定,不会因工艺热冲击而发生重熔或变形,这对于多芯片模块(MCM)和三维叠层封装(3D-IC)等复杂封装结构尤为重要。此外,280°C的工作温度也低于多数功能性陶瓷材料(如氧化铝、氮化铝)的耐热上限,这意味着金锡焊料可与陶瓷基板良好兼容,***用于陶瓷封装外壳的盖板钎焊与引脚封装。精细的熔点控制与适宜的工艺温度窗口,是金锡焊料在精密电子封装领域广受认可的**竞争力之一。金锡焊料适配多种电子封装设备自动化作业。
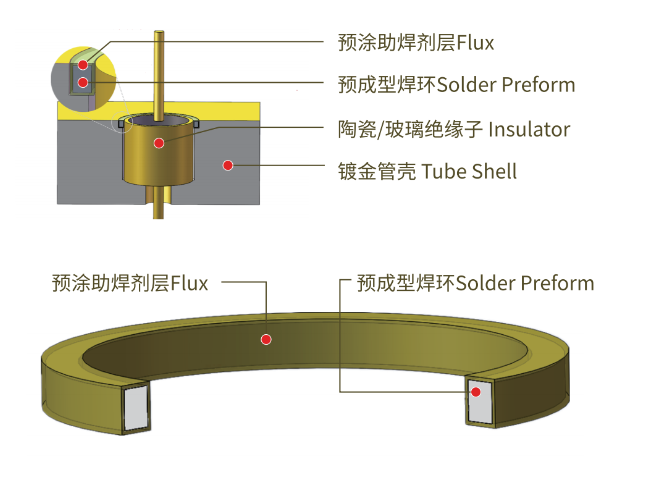
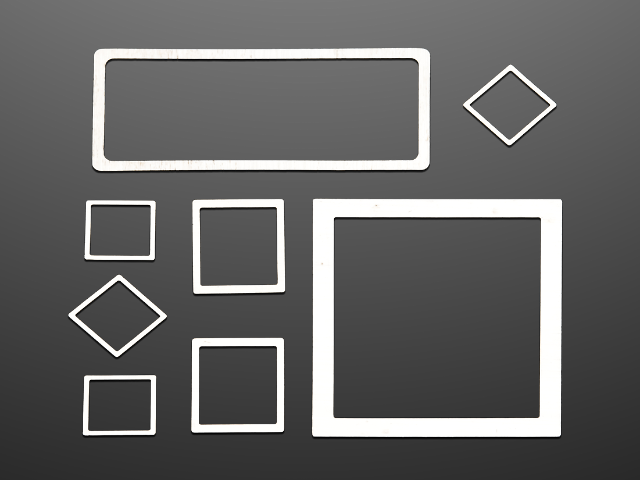
贵金属材料的有效利用效率是影响金锡焊料封装成本的重要因素。相对于部分半导体封装工艺中大量使用的昂贵介质和工艺材料,金锡焊料虽然单价较高,但其综合材料利用率较高,配合合理的工艺设计可以将材料损耗降到较低水平。在预成型片工艺中,通过精确计算每个封装位置所需的焊料量,并按此设计预成型片的尺寸和厚度,可以将焊料量控制在精确满足工艺需求的水平,避免不必要的过量使用。冲压生成的边角余料可以收集后送贵金属回收冶炼,有效回收其中的金属价值,降低实际材料成本。在薄膜焊料工艺中,通过精确控制PVD镀膜的靶材利用率(现代磁控溅射设备的靶材利用率通常可达30%~50%),以及采用掩模图案化技术确保焊料只沉积在需要的区域,可以进一步提升焊料材料的利用效率。对于批量化生产,建立完善的贵金属流转和回收制度,对生产过程中产生的各类含金锡废料(边角料、不合格品、清洗液等)进行系统性回收,是降低综合生产成本的重要管理措施。合理的材料利用策略和回收体系,有助于在保证产品质量的前提下合理控制金锡焊料封装的成本水平。公司金锡焊料生产遵循标准化工艺流程。金锡焊料脱落解决方案
金锡焊料适配中国电科电子元器件封装生产。金锡焊料汽车 AEC-Q100 应用方案
在电子器件工作过程中,由于芯片、焊料和基板之间热膨胀系数(CTE)的差异,焊点在每次温度循环中都会经历反复的热应变,长期积累后可能导致焊点疲劳裂纹萌生和扩展,**终引发焊点失效,这就是热疲劳失效机制。金锡共晶焊料凭借其均匀的共晶微观组织和较高的熔点,展现出优于多数无铅焊料的热疲劳寿命。通过MIL-STD-883规定的温度循环测试(如-55°C至+125°C,循环1000次或2000次),金锡焊点通常能够以较低的失效率通过测试,表现出符合***可靠性要求的热疲劳性能。影响金锡焊点热疲劳寿命的因素包括焊点几何尺寸(厚度、面积)、基板与芯片的CTE差异值、温度循环的范围和速率、以及焊料微观组织的均匀性。通过优化焊接工艺(控制焊料厚度、回流曲线、冷却速率),可以改善焊点微观组织,提升热疲劳寿命。在器件封装设计阶段,采用有限元热-力耦合仿真方法对焊点应力应变进行定量评估,有助于在设计早期识别和规避热疲劳风险,确保**终产品满足预定的使用寿命要求。金锡焊料汽车 AEC-Q100 应用方案
汕尾市栢科金属表面处理有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在广东省等地区的电子元器件中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来汕尾市栢科金属表面处供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!