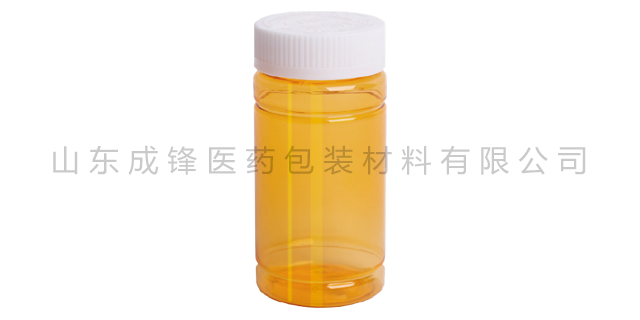
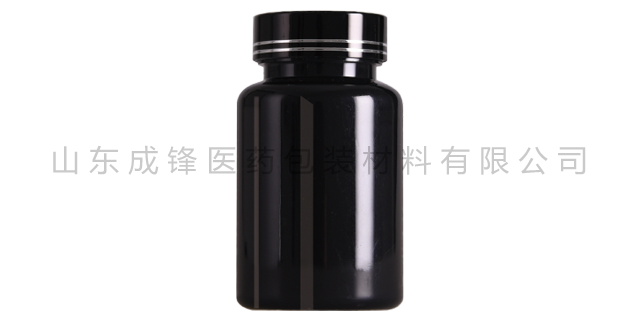
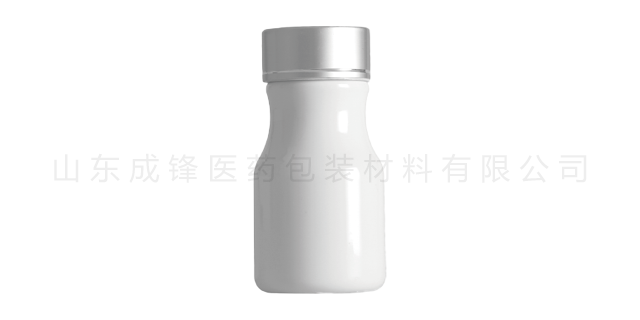
- 品牌
- 成锋
- 型号
- 齐全
- 材质
- 塑料
- 产地
- 山东
- 厂家
- 山东成锋医药包装材料有限公司
催化剂方面,工业级PET大量使用低成本三氧化二锑、醋酸锑等重金属锑系催化剂,不限制重金属残留指标。生产设备多为普通碳钢或普通不锈钢材质,长期使用易出现锈蚀、金属析出,物料输送管道清洗频次低,不同批次物料、废料、回收料混合生产的情况十分常见,生产工艺的粗放化直接导致工业级PET杂质多、异味大、稳定性差。高分子材料加工离不开各类助剂的配合使用,抗氧剂、润滑剂、色母粒、稳定剂、抗紫外剂、增塑剂等助剂的使用规范,是食品级PET与工业级PET较直观的区别之一,国家针对食品接触材料助剂有着明确的准入清单限制。山东成锋医药包装材料有限公司坚持以用户为中心的现代企业文化价值观。辽宁口服液PET瓶价格
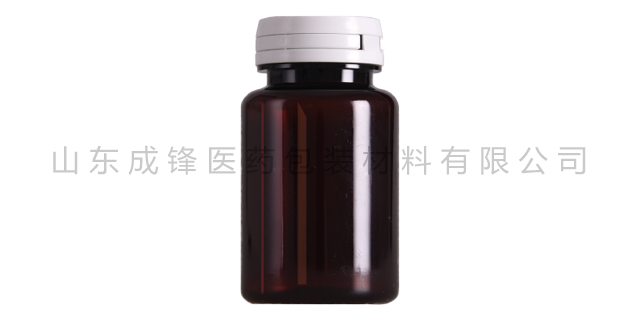
成品外观检测与瓶坯外观检测类似,主要检查成品瓶的表面质量、印刷/贴标效果,排除存在破损、划痕、气泡、、变形、发黄、缺料等缺陷的成品。检测方式采用人工检测与自动化视觉检测相结合,自动化检测设备可快速识别细微缺陷,提升检测效率与精度,人工检测主要针对印刷/贴标效果、瓶身划痕等细节进行检查。具体检测标准:瓶身表面光滑、无毛刺、无划痕、无气泡、无,颜色均匀、无发黄、无发黑现象;瓶身无变形、无缺料、无凹陷,瓶口平整、无毛刺、无变形;印刷图案清晰、色彩鲜艳、无重影、无模糊,标签贴合平整、无气泡、无褶皱,位置准确。陕西食品级PET瓶哪家好山东成锋医药包装材料有限公司期待成为您忠实的合作伙伴。
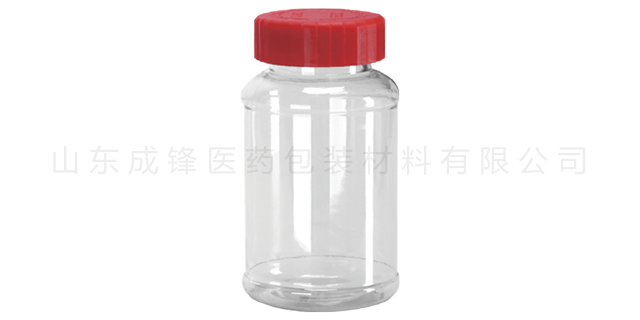
吹塑过程中,瓶坯的加热、拉伸、吹胀三个步骤的协同性,直接决定成品瓶的壁厚分布,需通过工艺优化、设备调控、操作规范,确保瓶身厚薄均匀。瓶坯加热的均匀性,是吹塑阶段厚薄均匀的前提。若瓶坯加热不均,会导致局部软化过度(吹胀后过薄)、局部软化不足(吹胀后过厚),因此需重点管控加热温度与加热方式:分段式加热,准确控制各部位温度。吹瓶机的加热烘箱采用红外辐射加热,将烘箱分为多个加热区域(一般为4-6个区域),分别对应瓶坯的瓶颈、瓶肩、瓶身、瓶底部位。
成品性能检测主要针对成品瓶的强度、韧性、密封性、阻隔性等关键性能进行检测,确保成品瓶能够满足使用需求,尤其是用于食品、饮料包装的聚酯塑料瓶,需具备良好的密封性与阻隔性,延长产品保质期。性能检测采用抽样检测的方式,每批次成品抽取5%-10%进行检测,若检测不合格,需扩大抽样比例,若仍不合格,需停止生产,排查问题并整改。具体检测项目包括:一是密封性能检测,采用水压测试或真空测试,确保成品瓶无渗漏,密封性能达标,避免瓶内产品泄漏、变质。成锋医药包装质量系统从班检到综合检测全批跟踪检测,确保产品质量。
普通工业级PET无食品安全检测要求,只检测基础工业性能指标,如拉伸强度、熔融指数、灰分含量、水分含量等,不检测重金属迁移、有机物析出、毒性残留等安全指标。工业级PET允许高灰分、高杂质、高挥发物残留,重金属、醛类物质、残留单体含量不受限制,不存在迁移量管控要求。检测方式以企业内部简易抽检为主,无需第三方专业认证,质检门槛极低,只要满足基础成型使用要求即可出厂。在耐环境稳定性检测中,食品级PET需通过冷热交替、高温蒸煮、酸碱浸泡等严苛测试,保证复杂使用环境下的安全性;工业级PET只适配常规常温干燥工业环境,耐酸碱、耐高温、耐溶剂性能较弱,接触油脂、酸碱液体后易老化、析出有害物质成锋医药将继续贯彻全员质量管理意识,将质量控制措施贯穿在公司的整个业务运行体系环节。济南口服液聚酯塑料瓶
山东成锋采用全自动注塑、吹塑成型生产线,配套各种规格的模具数百套。辽宁口服液PET瓶价格
筛选合格瓶坯,避免不合格瓶坯进入吹塑工序。吹塑前需对瓶坯进行抽样检查,剔除厚薄不均、变形、有杂质的瓶坯,避免此类瓶坯吹塑后产生成品缺陷,同时减少原料浪费。拉伸与吹胀是吹塑成型的关键步骤,通过机械拉伸与高压吹气的协同作用,将软化的瓶坯拉伸为薄壁中空瓶体,拉伸比例与吹气参数的合理性,直接决定瓶身的厚薄均匀度,需重点优化以下参数:拉伸工艺控制:确保双向拉伸均匀。拉伸分为轴向拉伸与周向拉伸(吹胀拉伸),双向拉伸的比例需准确匹配,一般轴向拉伸比例为1:2.5-1:3.5,周向拉伸比例为1:2-1:3,总拉伸比例控制在1:5-1:10,具体比例根据成品瓶的规格与性能要求调整。辽宁口服液PET瓶价格


- 广东医用PET塑料瓶厂家 2026-10-09
- 西藏PET塑料广口瓶哪家好 2026-10-09
- 山东广口聚酯瓶哪家好 2026-10-08
- 辽宁口服液PET塑料瓶 2026-10-08
- 新疆保健品PET聚酯瓶 2026-10-07
- 上海药用聚酯瓶哪家好 2026-10-06
- 贵州保健品聚酯瓶哪家好 2026-10-06
- 上海食品级聚酯瓶哪家好 2026-10-05
- 辽宁食品级PET塑料瓶 2026-09-30
- 威海PET医药保健品瓶 2026-09-30
- 枣庄医药用PET瓶 2026-09-30
- 江苏医用PET聚酯瓶哪家好 2026-09-29