
-
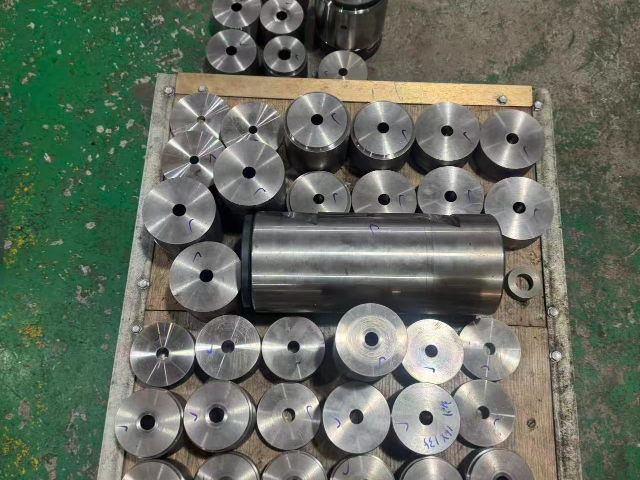 螺丝模具技术参数11.07
多工位冷镦螺丝模具的上下模配合间隙由产品公差和坯料伸缩系数共同确定,间隙数值过小,冷镦过程中多余金属材料无处延展,容易造成产品开裂同时加剧模具承压损耗;间隙数值偏大,坯料挤压后出现多余飞边,增加后续螺...

-
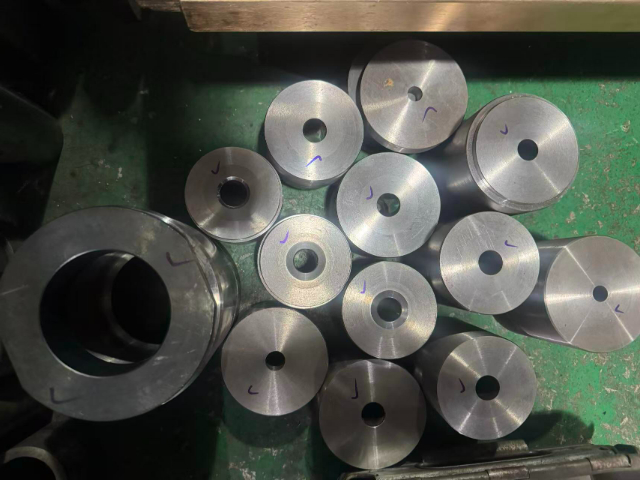 重庆冷镦螺丝模具售后服务11.06
多工位冷镦螺丝模具所用模具钢会因为不同冶炼炉次出现理化指标小幅浮动,同一批次订单配套的模具尽量选用同炉号钢材下料,缩小同批次模具上机后的使用差异。模具型腔内壁精加工依托内圆磨、平面磨设备完成,研磨过程...
-
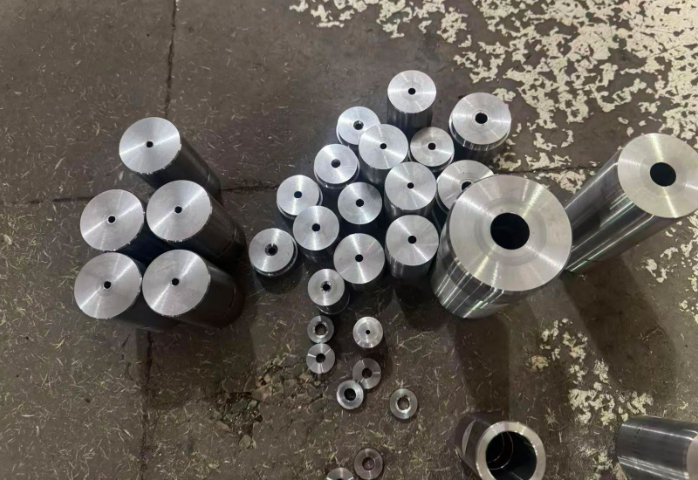 杭州红打螺丝模具厂家11.06
多工位冷镦螺丝模具各个工位外侧加装薄钢板弯折成型的防尘挡板,挡板依靠卡扣固定在模具基座表面,阻挡飞溅铁屑、高温润滑油渗入模具装配缝隙,挡板拆装简便便于日常清洁打理。挡板受撞击变形或是出现破洞后直接更换...
-
长沙钨钢螺丝模具型号11.06
入库盘料线材存放环境管控防潮标准,地面垫高栈板码放原料隔绝地面潮气,受潮生锈的线材表层锈皮厚薄不均匀,投入多工位冷镦螺丝模具生产后,锈粒混入型腔加速内壁磨损,同时容易产出缺肉、毛刺超标的螺丝产品。来料...
-
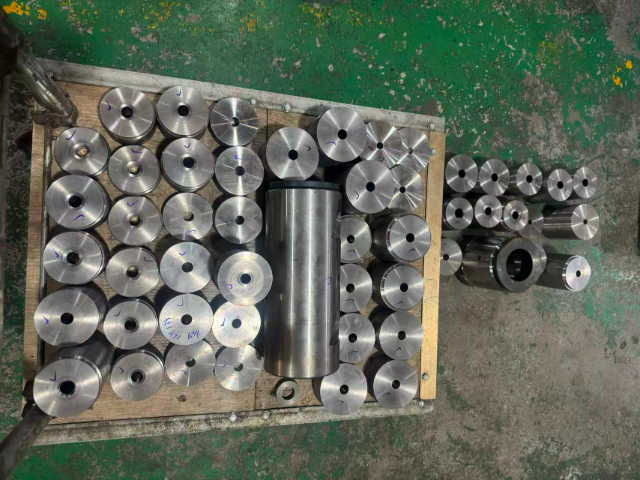 常州冷镦螺丝模具性价比11.05
定制非标异形螺丝所用的多工位冷镦螺丝模具,前期工艺人员依据客户提供的产品加工图纸拆解各项尺寸数据,依照螺丝头部异形结构排布模具工位顺序,部分带有台阶、异形凹槽的产品,成型型腔依靠数控铣削分层加工成型,...
-
 嘉兴红打螺丝模具供应商11.05
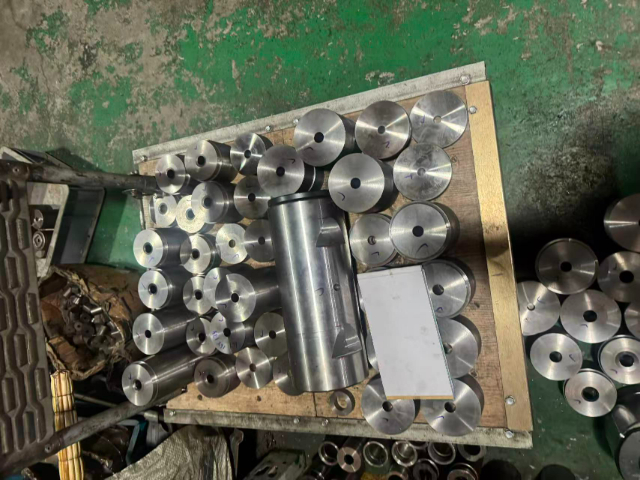
多工位冷镦螺丝模具加工过程中的线切割工序多用于复杂异形型腔开粗,线切割加工后的型腔边缘存在氧化层,需要后续打磨工序去除氧化层与细微切割纹路。线切割走丝速率根据模具钢材厚度调整,厚料模具放慢走丝速度,保...
-
杭州钨钢螺丝模具型号11.05
冲头作为多工位冷镦螺丝模具的关键易损零件,固定在上模滑块位置跟随设备做往复镦压动作,冲头和下模型腔的同轴精度直接影响螺丝头部成型状态,装配冲头时借助百分表校准径向偏移数值。同一款模具通过更换不同外径规...
-
 无锡红打螺丝模具售后服务11.04
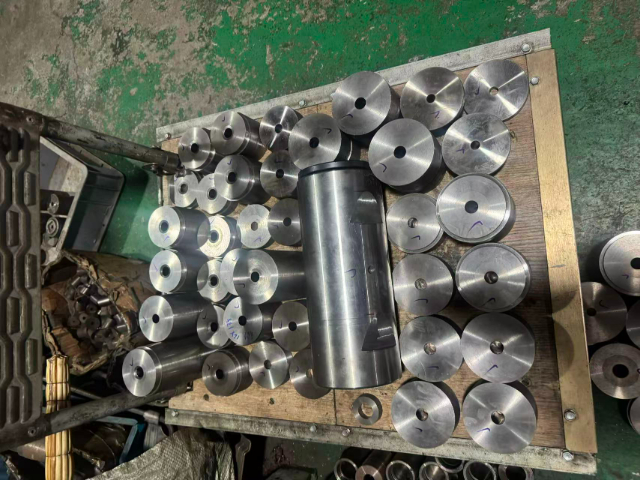
生产环境里飘散的金属粉尘、细小坯料碎屑容易卡在多工位冷镦螺丝模具各个工位缝隙之中,长时间堆积的硬质杂质会在坯料挤压过程压入螺丝毛坯表层,形成凹坑、毛刺等外观瑕疵,车间操作人员利用高压在设备短暂停机间隙...
-
连云港非标螺丝模具定制解决方案11.04
配套多工位冷镦螺丝模具使用的冲头属于工位易损配件,冲头安装在模具上模位置,跟随设备滑块往复运动完成坯料镦压成型,冲头和型腔的同轴度把控影响螺丝头部同轴精度,装配冲头时借助百分表校准径向偏差。同一款模具...
-
 台州多工位螺丝模具联系电话11.04
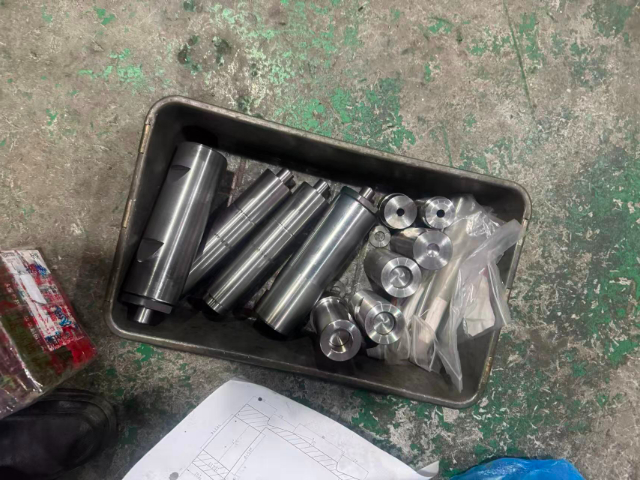
用来加工自攻螺丝的多工位冷镦螺丝模具,成型工位型腔内壁加工细微预成型沟槽,沟槽深度和走向参考后续搓牙工序的工艺需求设定,直接决定牙尖初步成型效果。预镦工位只完成坯料体积聚拢,不做产品终外形定型,预留充...
-
 铜陵非标螺丝模具供应商11.04
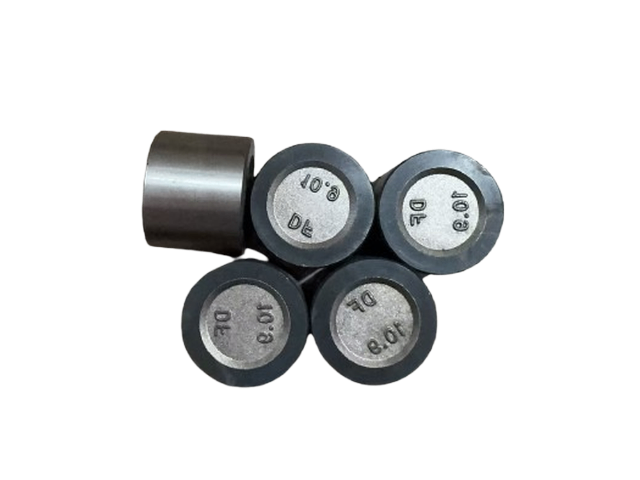
多工位冷镦螺丝模具所用模具钢会因为不同冶炼炉次出现理化指标小幅浮动,同一批次订单配套的模具尽量选用同炉号钢材下料,缩小同批次模具上机后的使用差异。模具型腔内壁精加工依托内圆磨、平面磨设备完成,研磨过程...
-
 邢台钨钢螺丝模具咨询11.03
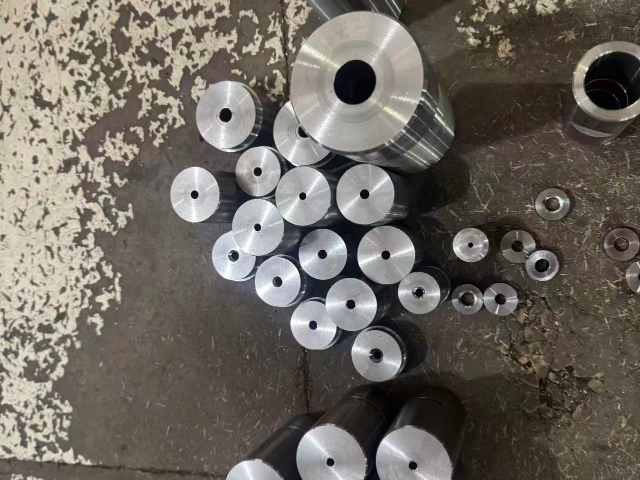
多工位冷镦螺丝模具外侧预留标准化装夹卡槽,卡槽尺寸参考市面主流多工位冷镦机床身夹具规格设计,设备更换改造后无需大范围改动模具外部轮廓就能完成装夹固定。模具热处理结束后配套温回火工序,通过控温保温改善钢...