
-
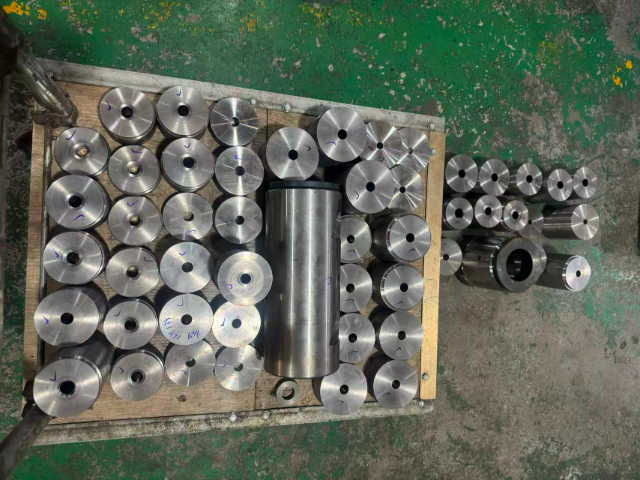 重庆硬质合金螺丝模具联系电话08.14
多工位冷镦螺丝模具基体选材会结合产品单批次生产总量调整,短周期小批量生产用模,选用经济型合金钢材控制模具采购成本,常年不间断量产的产品配套模具,选用抗疲劳属性更适配连续挤压工况的特种模具钢。钢材进厂入...

-
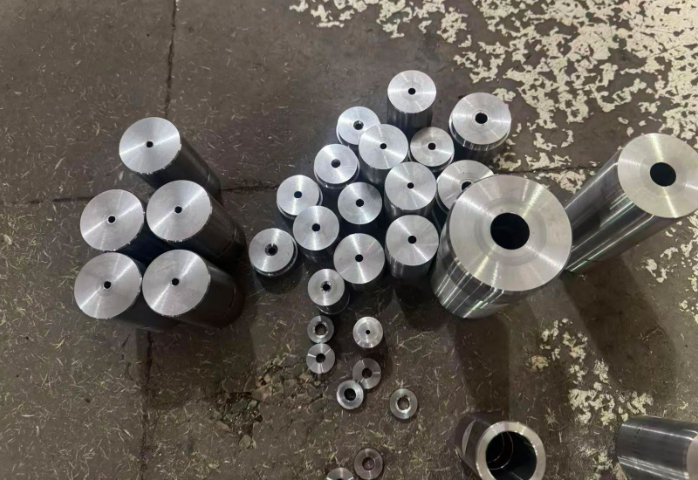 宁波螺丝模具原厂直供08.13
多工位冷镦螺丝模具在日常生产装配环节,需要配合冷镦设备的运行节奏完成坯料的形变加工,模具主体由不同功能的模腔结构拼接组成,原材料选用适配冷挤压受力环境的钢材进行锻打预处理,加工阶段会经过粗车、精铣、热...
-
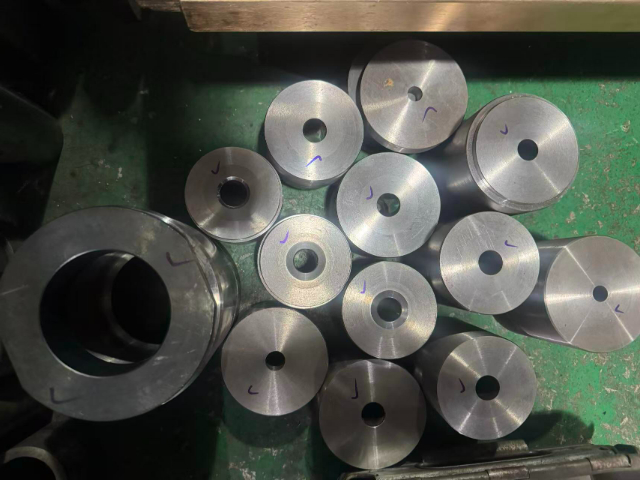 重庆红打螺丝模具规格08.13
早晚班次操作工交接多工位冷镦螺丝模具生产信息,交接清单写明当班生产螺丝规格型号、模具出现的异常故障点位、已经完成的检修内容、需要下一班跟进修整的故障位置,接班人员优先对照清单巡检对应模具工位状态。夜班...
-
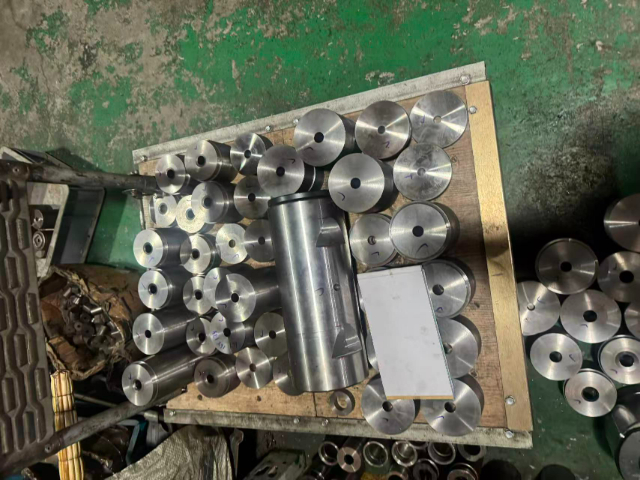 温州多工位螺丝模具原厂直供08.13
配套多工位冷镦螺丝模具使用的冲头属于工位易损配件,冲头安装在模具上模位置,跟随设备滑块往复运动完成坯料镦压成型,冲头和型腔的同轴度把控影响螺丝头部同轴精度,装配冲头时借助百分表校准径向偏差。同一款模具...
-
 长沙多工位螺丝模具选购08.13
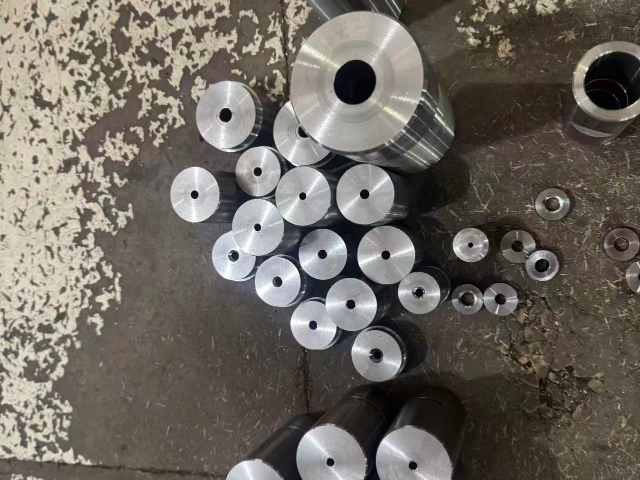
实际投入生产线使用的多工位冷镦螺丝模具,各工位模体之间预留合理的安装间隙,方便设备调试人员借助垫片微调模体所处位置,让每一个工位的成型点位和设备送料轨迹保持重合。坯料材质分为碳钢、不锈钢、铜材等多种类...
-
 杭州钨钢螺丝模具原厂直供08.12
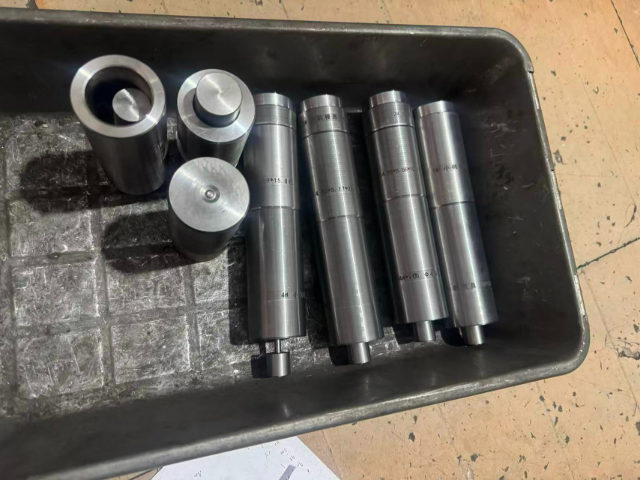
恒温库房用来集中存放备用多工位冷镦螺丝模具,库房借助除湿设备控制空间湿度,避免空气中水汽凝结在模具金属表面形成锈迹,仓储货架分层规划摆放位置,重量偏大的重型模具放置货架下层,小巧轻便的微型模具安置在上...
-
衡阳红打螺丝模具技术支持08.12
多工位冷镦螺丝模具在配套冷镦设备投产使用前,整套模体需要在装配成组合拼装作业,拼装环节依靠厚薄规、深度尺等常规量具辅助把控各个组件的装配间隙,模具所用原材料经过锻打、退火等前期预处理工序,用来改善钢材...
-
厦门非标螺丝模具技术参数08.12
多工位冷镦螺丝模具的上下模配合间隙由产品公差和坯料伸缩系数共同确定,间隙数值过小,冷镦过程中多余金属材料无处延展,容易造成产品开裂同时加剧模具承压损耗;间隙数值偏大,坯料挤压后出现多余飞边,增加后续螺...
-
 重庆螺丝模具联系电话08.11
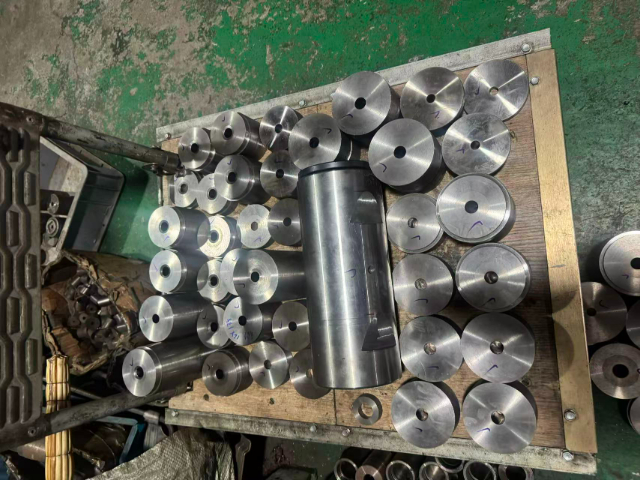
冷镦作业环境中的粉尘、金属碎屑容易附着在多工位冷镦螺丝模具的工位缝隙处,长时间堆积的杂质会在坯料挤压过程中压入螺丝毛坯表面,形成凹坑、毛刺等外观缺陷,车间会搭配压缩空气喷枪在生产间歇吹扫模具各个缝隙。...
-
厦门螺丝模具原厂直供08.11
盛夏高温时段车间环境气温上升,冷镦润滑油自然散热效率下降,多工位冷镦螺丝模具成型区域热量持续堆积升温,车间在润滑油循环管路加装水冷降温装置,降循环油品温度,间接控制模具工作面温度,缓解高温环境引发的模...
-
长沙多工位螺丝模具咨询08.11
淘汰报废的多工位冷镦螺丝模具做拆分分类处理,状态完好无变形裂纹的镶套、冲头经过除锈打磨、尺寸复测后归入配件库房,匹配同规格新模具装配使用,基体开裂、严重磨损无法修复的模具钢材统一归集,交由冶炼厂商回收...
-
广东多工位螺丝模具哪家服务好08.09
多工位冷镦螺丝模具在日常生产装配环节,需要配合冷镦设备的运行节奏完成坯料的形变加工,模具主体由不同功能的模腔结构拼接组成,原材料选用适配冷挤压受力环境的钢材进行锻打预处理,加工阶段会经过粗车、精铣、热...