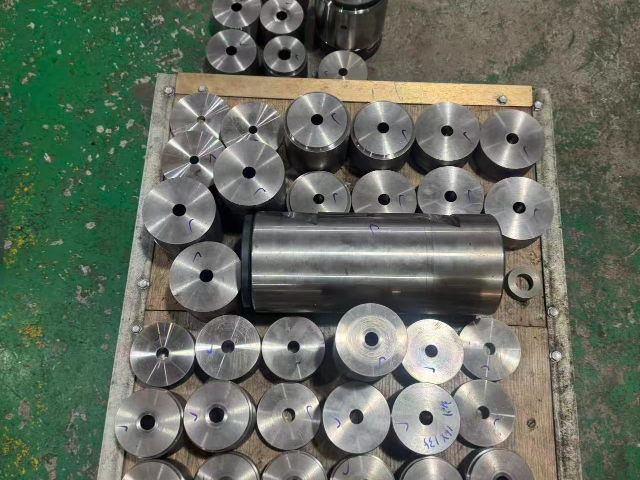
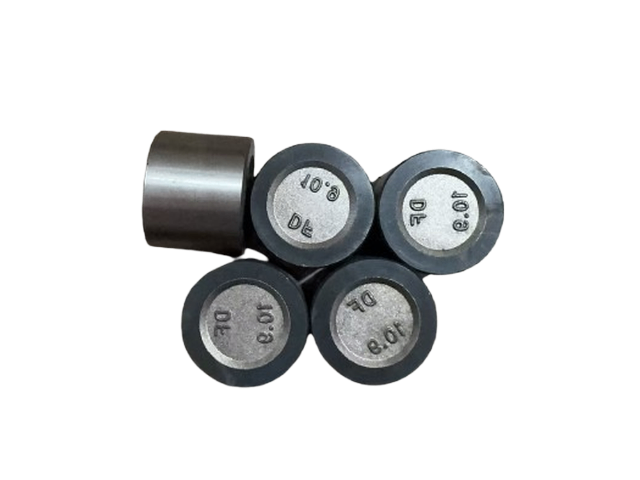
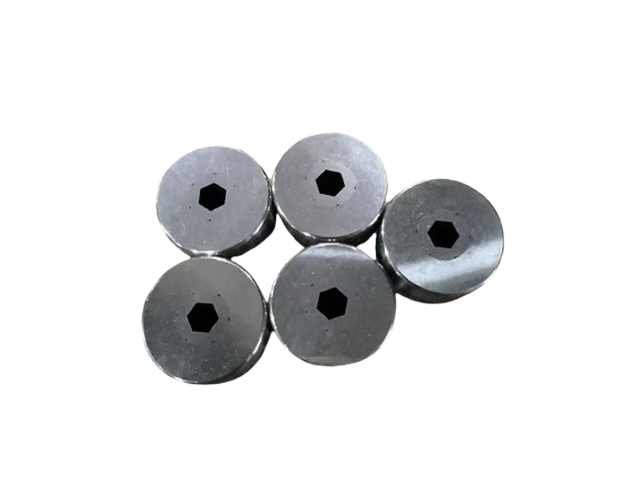
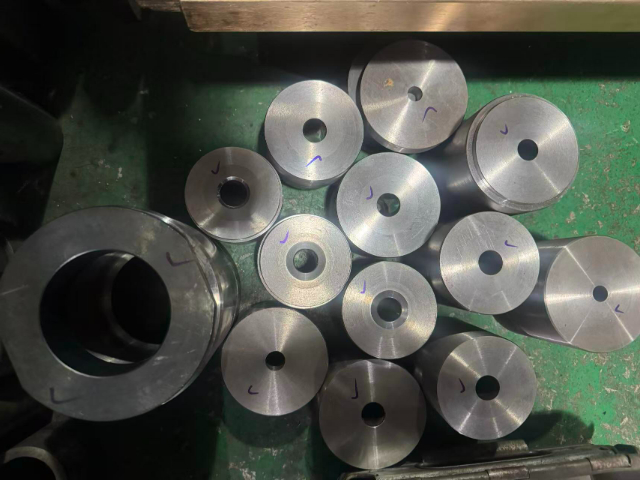
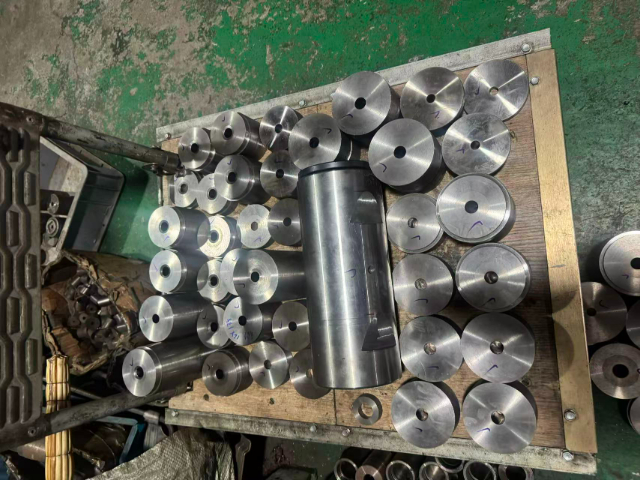
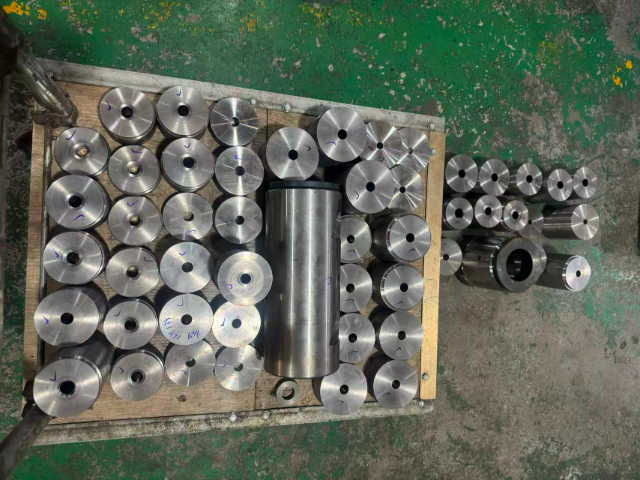
多工位冷镦螺丝模具加工过程中的线切割工序多用于复杂异形型腔开粗,线切割加工后的型腔边缘存在氧化层,需要后续打磨工序去除氧化层与细微切割纹路。线切割走丝速率根据模具钢材厚度调整,厚料模具放慢走丝速度,保障型腔轮廓尺寸误差控制在合理范围。模具加工图纸会同步标注线切割预留打磨余量,余量数值结合后续研磨工艺的加工能力设定,余量过少无法修除加工瑕疵,余量过多会增加后续研磨工时与耗材损耗。模具加工完成后的尺寸抽检,选用高精度卡尺、千分尺逐工位测量型腔关键尺寸。螺丝模具保养包含清洁、润滑、防锈、易损件检查等内容,规范保养可减少故障,延长使用寿命。嘉兴红打螺丝模具供应商
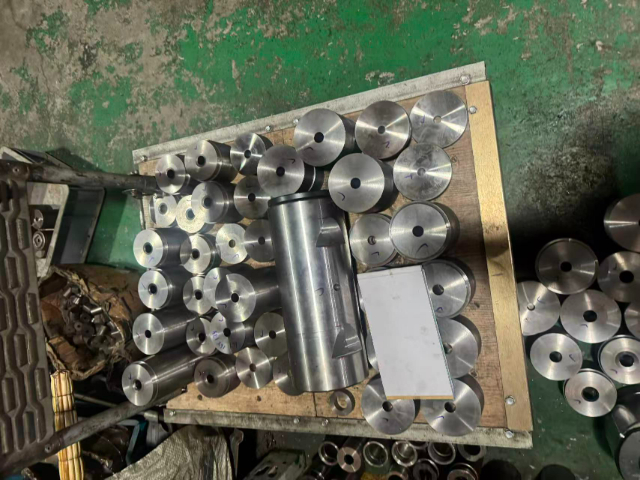
车间组织操作工开展多工位冷镦螺丝模具维保实操培训,培训内容围绕模具拆解先后顺序、腔体除污方法、简易打磨修整技巧、全流程防锈养护规范开展,参训人员实操拆装小型模具,熟悉镶套、定位环、冲头等零配件的拆装逻辑。车间维保制度划分月度基础保养与季度深度保养,月度保养以腔体除杂、补涂润滑油、外观目视检查为主,季度保养拆解整套模具全部零件,实测配合尺寸,替换磨损超标的易损配件,每次保养的详细内容统一录入车间设备管理台账存档备查。上海硬质合金螺丝模具咨询沉头螺丝模具针对沉头结构进行专业设计,头部成型规整,角度标准,装配贴合度较好。
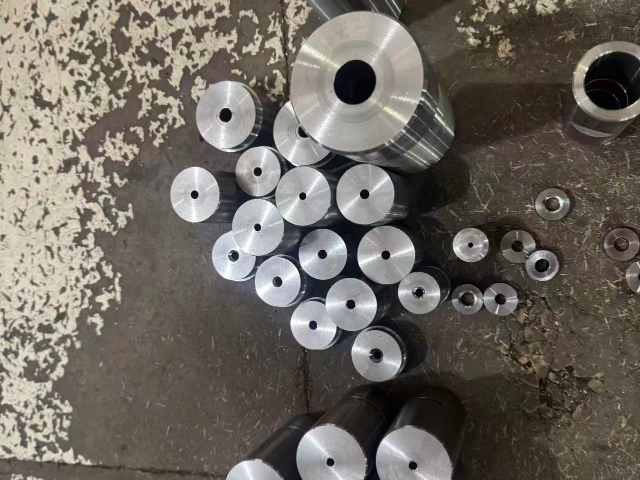
回收利用的废旧多工位冷镦螺丝模具,先拆分完好镶件、报废基体两部分,状态完好的镶件经过打磨除锈、尺寸复测后归入配件库,适配同规格新模具装配使用,开裂、严重磨损的模具基体统一交由钢材回收企业熔炼再利用。废旧模具拆解作业在拆解工位开展,借助液压拆解工装拆分过盈配合镶套,禁止明火高温灼烧拆分,高温灼烧会改变剩余可用配件的金属性能,丧失再次装配使用的条件。多工位冷镦螺丝模具的模座用来承载全部工位模体,模座选用韧性较好的铸钢材料浇筑成型,浇筑后经过时效处理消除铸造内应力,减少长期承压后的变形概率。模座预留多条散热通槽,通槽辅助流通空气带走模座传导的挤压热量,通槽缝隙容易积攒油污铁屑,深度保养时使用高压水枪配合除油剂冲刷通槽内部,冲刷完毕吹干水分涂抹薄层防锈油。
模具表面镀层处理是优化多工位冷镦螺丝模具使用表现的常用手段,镀层工艺包含氮化、渗硼等多种处理方式,不同镀层工艺的处理温度、保温时长各有区别,氮化处理后的模具表层硬度得到改善,能够降低坯料摩擦带来的表层损耗。镀层加工在模具全部机加工工序结束后开展,镀层完成后不再进行大面积切削加工,防止破坏表层防护层。镀层出现局部剥落的模具,小范围剥落可通过局部补镀处理,大面积镀层脱落则直接更换对应镶件,不再重复整体镀层加工。铜螺丝模具适合铜质螺丝、铜螺母加工,模具表面光洁度高,不易拉伤产品。
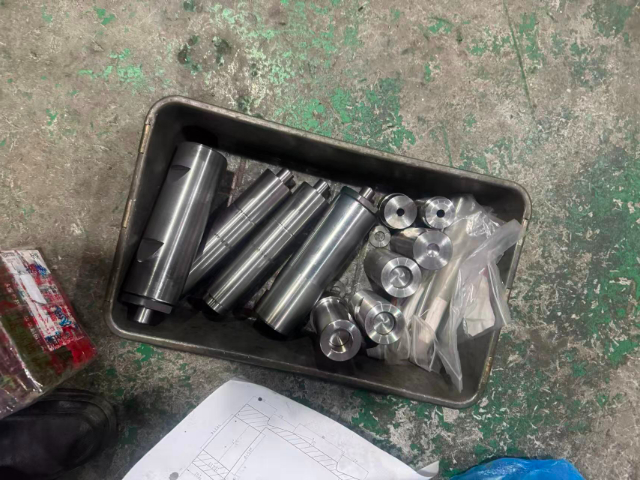
多工位冷镦螺丝模具上下模合模间隙结合产品公差标准、线材热胀冷缩系数综合计算设定,间隙数值偏小,坯料受挤压后多余金属无处延展,既容易出现螺丝开裂不良,也会加大模具承压损耗速度;间隙数值偏大,坯料成型产生多余飞边,提升后端螺丝去毛刺工序的人工成本。模具初次组装完毕后,操作人员用塞尺多点位测量各个工位合模缝隙,依靠增减调整垫片厚度逐步修正间隙大小。经过大批量产品生产后的模具,配合间隙受持续磨损慢慢变大,磨损数值到达临界标准时拆解模具更换内部镶套,恢复模具原始装配间隙参数。家电螺丝模具适配家电制造行业使用,可生产家电装配所需的各类螺丝产品。泰州红打螺丝模具咨询
秋冬低温开机前,模具空转预热一段时间,缩小坯料与模体温差,规避型腔骤冷产生细微裂纹。嘉兴红打螺丝模具供应商
温秋冬季节车间环境温度偏,新装上机的多工位冷镦螺丝模具不能立刻投入满负荷生产,需要空载空转一段时间,依靠设备运转摩擦产生的热量缓慢提升模具整体温度,模具与常温坯料温差过大容易在型腔内壁生成应力裂纹。模具基体侧边开设润滑油导流沟槽,冷镦油顺着沟槽均匀流到每一处成型工作面,沟槽被凝固油污、金属渣堵塞后会造成局部工位缺油干磨,加快模具磨损速率,日常巡检工作把导流槽通畅度纳入检查项目,发现堵塞立刻停机疏通油污。经过维修打磨后的模具再次上机前,抽取数十件原料试产检测成品,各项指标合格后再恢复正常量产节奏。嘉兴红打螺丝模具供应商
海盐小韩模具厂(普通合伙)汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在浙江省等地区的五金、工具中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来海盐小韩模具厂供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!