
-
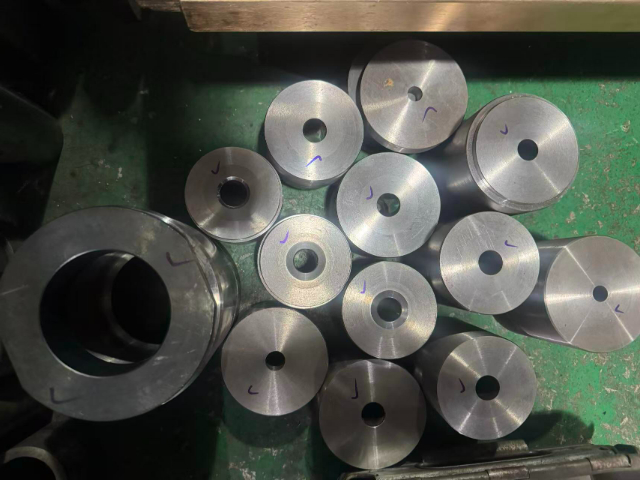 无锡钨钢螺丝模具08.25
早晚班次操作工交接多工位冷镦螺丝模具生产信息,交接清单写明当班生产螺丝规格型号、模具出现的异常故障点位、已经完成的检修内容、需要下一班跟进修整的故障位置,接班人员优先对照清单巡检对应模具工位状态。夜班...

-
温州红打螺丝模具售后服务08.25
多工位冷镦螺丝模具所用模具钢会因为不同冶炼炉次出现理化指标小幅浮动,同一批次订单配套的模具尽量选用同炉号钢材下料,缩小同批次模具上机后的使用差异。模具型腔内壁精加工依托内圆磨、平面磨设备完成,研磨过程...
-
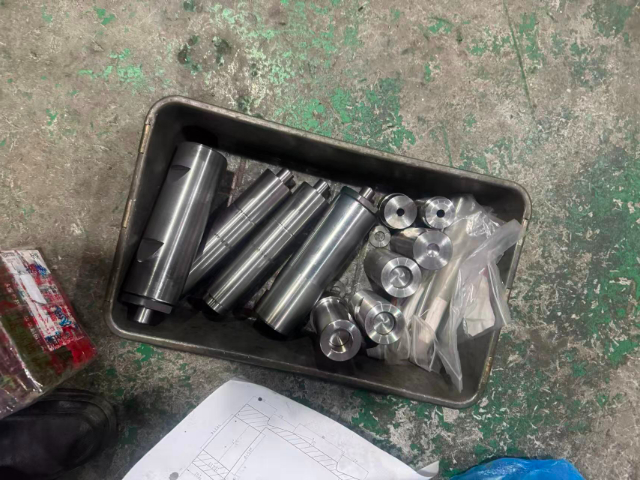 衡阳硬质合金螺丝模具哪家服务好08.25
冷镦作业环境中的粉尘、金属碎屑容易附着在多工位冷镦螺丝模具的工位缝隙处,长时间堆积的杂质会在坯料挤压过程中压入螺丝毛坯表面,形成凹坑、毛刺等外观缺陷,车间会搭配压缩空气喷枪在生产间歇吹扫模具各个缝隙。...
-
上海非标螺丝模具厂家08.24
定制非标异形螺丝所用的多工位冷镦螺丝模具,前期工艺人员依据客户提供的产品加工图纸拆解各项尺寸数据,依照螺丝头部异形结构排布模具工位顺序,部分带有台阶、异形凹槽的产品,成型型腔依靠数控铣削分层加工成型,...
-
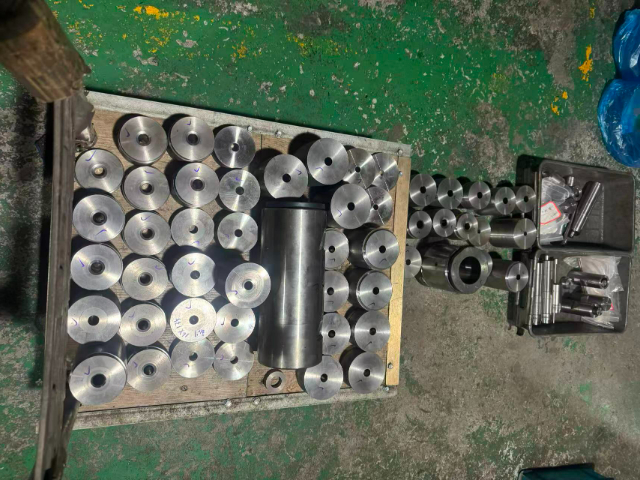 上海非标螺丝模具规格08.24
模具表面镀层处理是优化多工位冷镦螺丝模具使用表现的常用手段,镀层工艺包含氮化、渗硼等多种处理方式,不同镀层工艺的处理温度、保温时长各有区别,氮化处理后的模具表层硬度得到改善,能够降低坯料摩擦带来的表层...
-
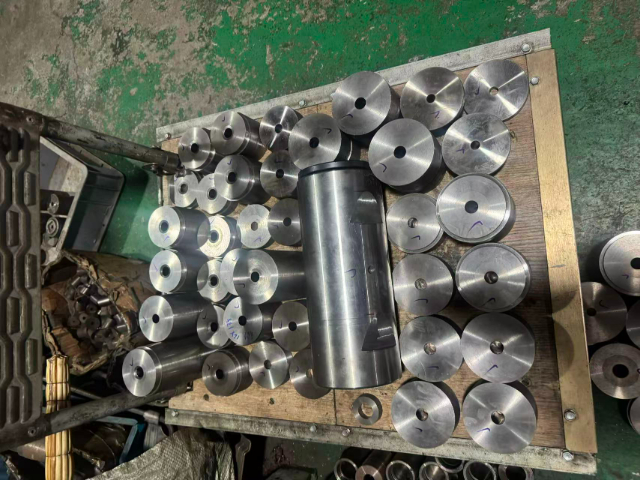 湖南多工位螺丝模具售后服务08.24
冲头作为多工位冷镦螺丝模具的关键易损零件,固定在上模滑块位置跟随设备做往复镦压动作,冲头和下模型腔的同轴精度直接影响螺丝头部成型状态,装配冲头时借助百分表校准径向偏移数值。同一款模具通过更换不同外径规...
-
连云港硬质合金螺丝模具厂家08.21
多工位冷镦螺丝模具加工过程中的线切割工序多用于复杂异形型腔开粗,线切割加工后的型腔边缘存在氧化层,需要后续打磨工序去除氧化层与细微切割纹路。线切割走丝速率根据模具钢材厚度调整,厚料模具放慢走丝速度,保...
-
嘉兴钨钢螺丝模具规格08.21
生产环境里飘散的金属粉尘、细小坯料碎屑容易卡在多工位冷镦螺丝模具各个工位缝隙之中,长时间堆积的硬质杂质会在坯料挤压过程压入螺丝毛坯表层,形成凹坑、毛刺等外观瑕疵,车间操作人员利用高压在设备短暂停机间隙...
-
 温州非标螺丝模具08.21
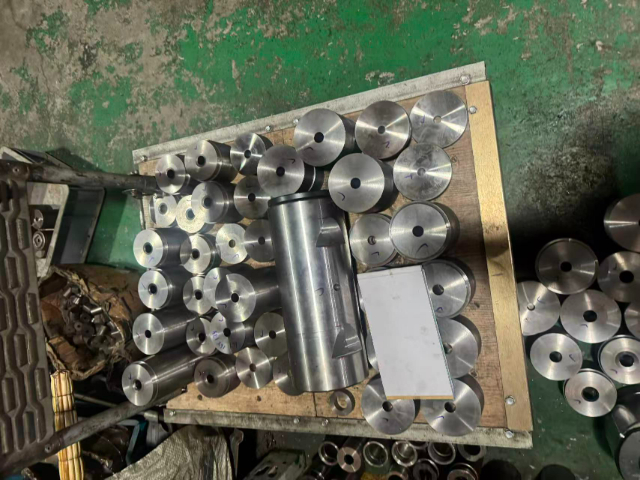
用来加工自攻螺丝的多工位冷镦螺丝模具,成型工位型腔内壁加工细微预成型沟槽,沟槽深度和走向参考后续搓牙工序的工艺需求设定,直接决定牙尖初步成型效果。预镦工位只完成坯料体积聚拢,不做产品终外形定型,预留充...
-
 嘉兴多工位螺丝模具原厂直供08.20
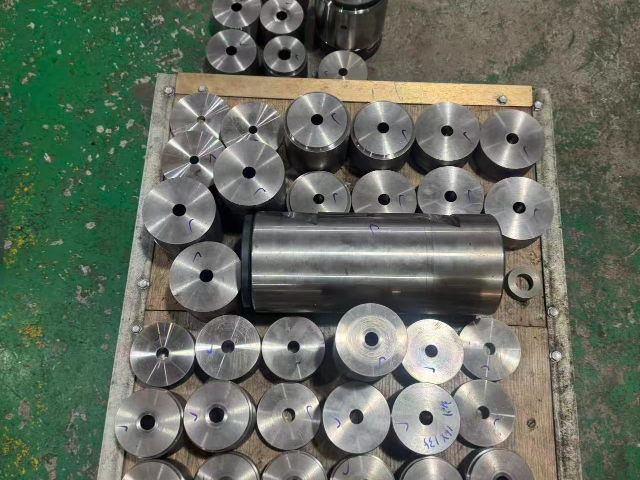
冲头作为多工位冷镦螺丝模具的关键易损零件,固定在上模滑块位置跟随设备做往复镦压动作,冲头和下模型腔的同轴精度直接影响螺丝头部成型状态,装配冲头时借助百分表校准径向偏移数值。同一款模具通过更换不同外径规...
-
铜陵钨钢螺丝模具技术参数08.20
盛夏高温时段车间环境气温上升,冷镦润滑油自然散热效率下降,多工位冷镦螺丝模具成型区域热量持续堆积升温,车间在润滑油循环管路加装水冷降温装置,降循环油品温度,间接控制模具工作面温度,缓解高温环境引发的模...
-
 邯郸非标螺丝模具联系电话08.20
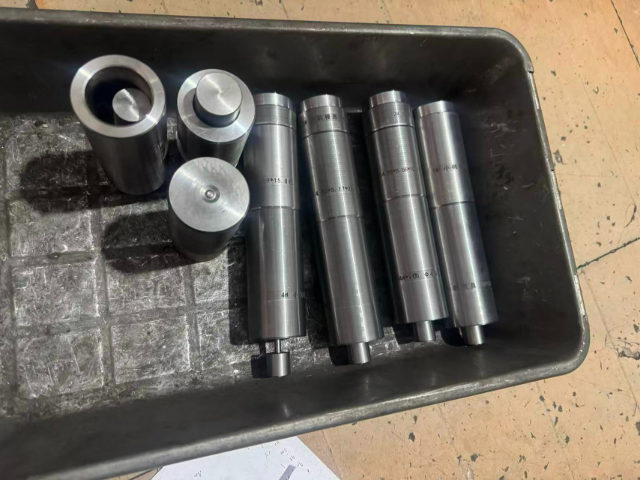
多工位冷镦螺丝模具外侧预留标准化装夹卡槽,卡槽尺寸参考市面主流多工位冷镦机床身夹具规格设计,设备更换改造后无需大范围改动模具外部轮廓就能完成装夹固定。模具热处理结束后配套温回火工序,通过控温保温改善钢...