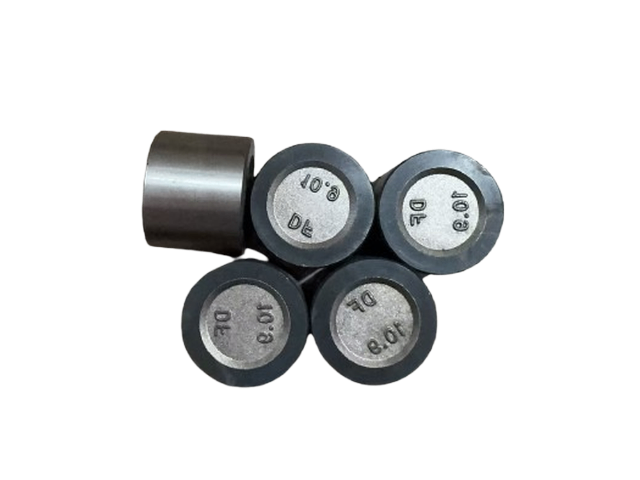
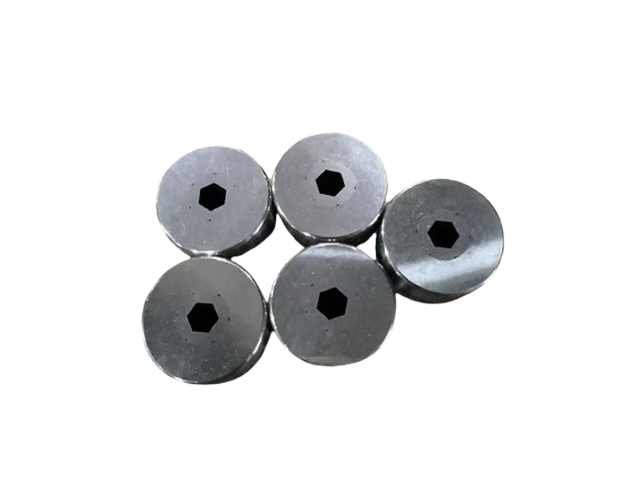
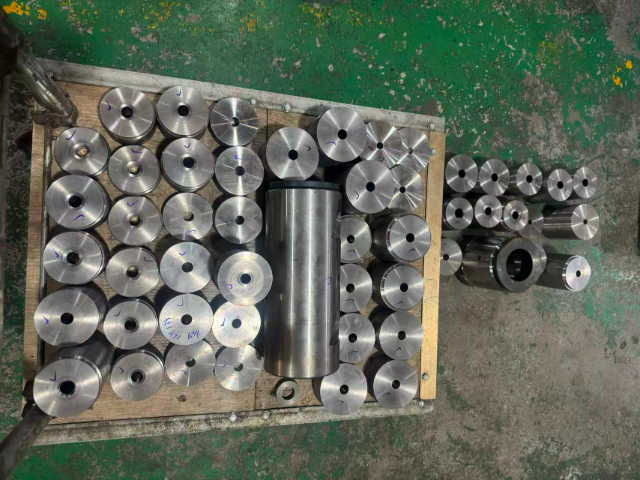
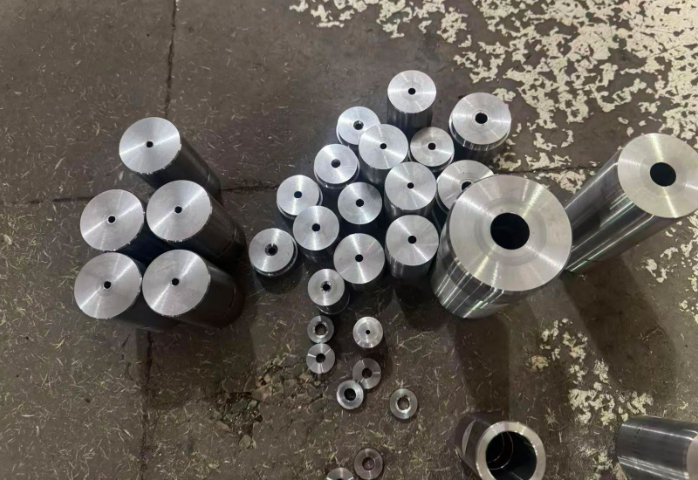
多工位冷镦螺丝模具所用模具钢会因为不同冶炼炉次出现理化指标小幅浮动,同一批次订单配套的模具尽量选用同炉号钢材下料,缩小同批次模具上机后的使用差异。模具型腔内壁精加工依托内圆磨、平面磨设备完成,研磨过程保持砂轮匀速进给,进给速度过快容易在型腔表面留下细密加工纹路,后续冷镦成型会把纹路复刻在螺丝产品表面。加工微型小规格紧固件的模具型腔孔径狭小,研磨选用超细目数砂轮精细化处理内壁光洁度,这类小型模具单独分装在分格塑料收纳盒,和重型大件模具分区存放,避免转运磕碰损伤精密型腔结构。多工位螺丝模具适配多工位冷镦机,可完成多工序连续成型,提升生产效率。重庆冷镦螺丝模具售后服务
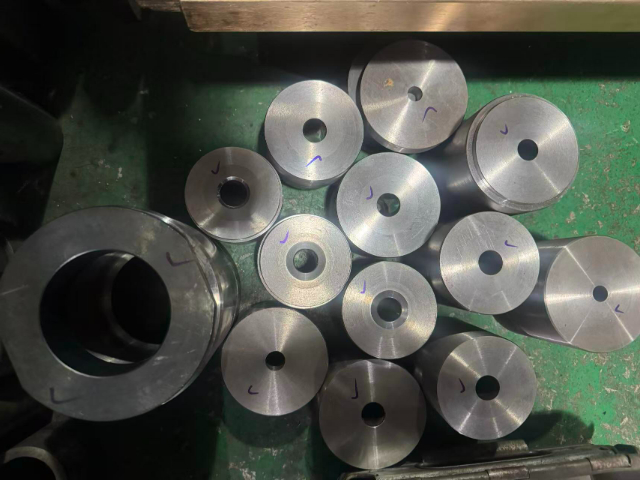
冷镦机床身滑块行程参数调整后,配套使用的多工位冷镦螺丝模具冲头伸入型腔深度随之改变,调试人员小幅度分次改动冲头固定高度,每完成一次调整就试产十余件产品,测量螺丝头部厚度、外径等关键尺寸,反复比对数据确定终装配参数。滑块长期使用出现导轨磨损、行程偏移故障,也会间接干扰模具成型效果,遇到整批次产品尺寸统一偏移时,除排查模具镶套磨损问题以外,同步检修冷镦机连杆、导轨等传动部件,排除设备本体故障后再次复测模具生产状态。衡阳钨钢螺丝模具技术参数螺丝模具模套用于固定模具型腔,结构牢固,同心度较高,保证螺丝成型稳定。
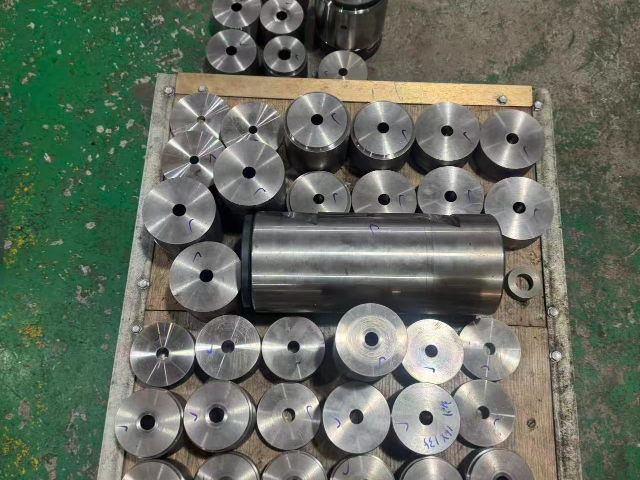
冷镦作业环境中的粉尘、金属碎屑容易附着在多工位冷镦螺丝模具的工位缝隙处,长时间堆积的杂质会在坯料挤压过程中压入螺丝毛坯表面,形成凹坑、毛刺等外观缺陷,车间会搭配压缩空气喷枪在生产间歇吹扫模具各个缝隙。模具各个工位排布顺序遵循坯料形变循序渐进的原则,先通过前序工位完成坯料头部初步墩粗,再由后续工位逐步修整外形,打乱工位排布顺序会直接造成坯料受力失衡,出现歪头、开裂等报废产品。新模具上机前,调试人员会空机试运行设备,查看各工位模具开合、送料动作的配合流畅度,确认无卡滞问题后再填入原材料开始试生产。
组成多工位冷镦螺丝模具的各类镶件大多采用过盈装配方式压装在模套内部,装配作业选用液压压装机缓慢施压,摒弃铁锤敲击的粗放装配方式,防止冲击载荷造成镶件内壁产生肉眼不易察觉的细微裂纹。模具完成全部机加工与热处理工序后,在常温环境放置数日自然释放内部残余应力,降模具上机使用后受交变挤压力出现变形的概率。车间备品仓库按照螺丝常用规格分类存放各类备用镶套、冲头配件,模具局部零件出现损坏时,不用整体报废整套模具,只替换故障零部件即可快速恢复生产线运转,在一定程度上缩减模具采购带来的物料开销,日常盘点配件库存时同步核对配件锈蚀、磕碰破损情况,不合格配件统一汇总做报废处理。螺丝模具配件包括冲头、模套、顶针、垫片等,采用耐磨钢材制作,精度较高,通用性较强。
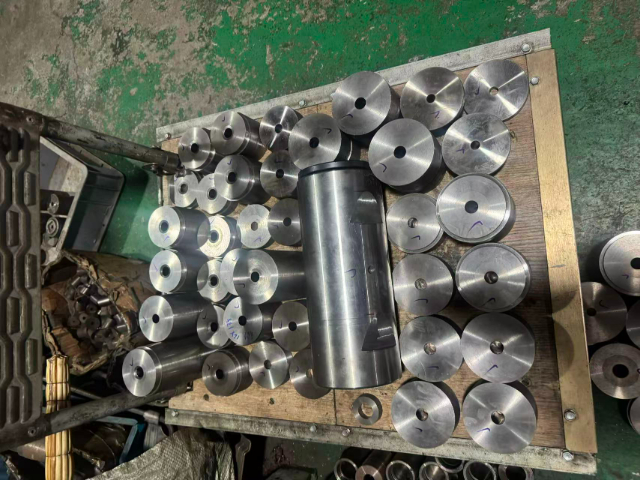
多工位冷镦螺丝模具在日常生产装配环节,需要配合冷镦设备的运行节奏完成坯料的形变加工,模具主体由不同功能的模腔结构拼接组成,原材料选用适配冷挤压受力环境的钢材进行锻打预处理,加工阶段会经过粗车、精铣、热处理、研磨等多道工序,每一道工序的加工参数会跟随所要成型螺丝的规格做出微调。坯料从料架输送进入模具工位后,依次经过切料、预镦、成型、倒角等工序对应的模位,模腔内壁的表面粗糙度会直接影响螺丝毛坯成型后的外观状态,长时间持续作业后,模具接触面会在金属坯料的反复挤压摩擦下出现微量磨损,车间操作人员会按照固定生产时段停机拆卸模具进行外观检查,通过打磨修整磨损位置或是更换局部镶件维持模具正常使用状态,日常存放时需要涂抹防锈油脂,放置在干燥避光的储物区域,规避潮湿环境带来的锈蚀问题影响后续上机使用。螺丝模具保养包含清洁、润滑、防锈、易损件检查等内容,规范保养可减少故障,延长使用寿命。重庆螺丝模具性价比
通用螺丝模具可适配多行业常规螺丝生产,通用性较强,适用范围较广。重庆冷镦螺丝模具售后服务
用来加工自攻螺丝的多工位冷镦螺丝模具,成型工位型腔内壁加工细微预成型沟槽,沟槽深度和走向参考后续搓牙工序的工艺需求设定,直接决定牙尖初步成型效果。预镦工位只完成坯料体积聚拢,不做产品终外形定型,预留充足空间让后续工位完成金属形变填充。这类模具和普通机牙螺丝模具分区存放,模具基座侧面刻印适配线材线径、工位数量、产品型号等信息,刻印深度控制在合理范围,不会穿透模具基体破坏结构强度,方便操作人员快速区分选型。重庆冷镦螺丝模具售后服务
海盐小韩模具厂(普通合伙)是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在浙江省等地区的五金、工具行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**海盐小韩模具厂供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!