
-
 无锡非标螺丝模具供应商09.18
使用多工位冷镦螺丝模具加工铝制螺丝坯料时,铝屑质地偏软容易粘连在型腔内壁,持续生产需要提升润滑油的附着性能,选用带极压添加剂的冷镦油,减少铝料粘模现象。粘模堆积过多会改变型腔有效成型空间,产出的螺丝头...

-
 连云港硬质合金螺丝模具咨询09.17
定制非标异形螺丝所用的多工位冷镦螺丝模具,前期工艺人员依据客户提供的产品加工图纸拆解各项尺寸数据,依照螺丝头部异形结构排布模具工位顺序,部分带有台阶、异形凹槽的产品,成型型腔依靠数控铣削分层加工成型,...
-
 铜陵非标螺丝模具原厂直供09.17
多工位冷镦螺丝模具加工图纸标注的各项公差数值,依照紧固件行业现行通用规范拟定,图纸内容需要修改时,工艺、制图、生产三方工作人员共同核对确认,留存图纸变更签字记录,新版图纸替换旧版图纸归档存放,防止加工...
-
 长沙钨钢螺丝模具联系电话09.17
早晚班次操作工交接多工位冷镦螺丝模具生产信息,交接清单写明当班生产螺丝规格型号、模具出现的异常故障点位、已经完成的检修内容、需要下一班跟进修整的故障位置,接班人员优先对照清单巡检对应模具工位状态。夜班...
-
 螺丝模具选购09.17
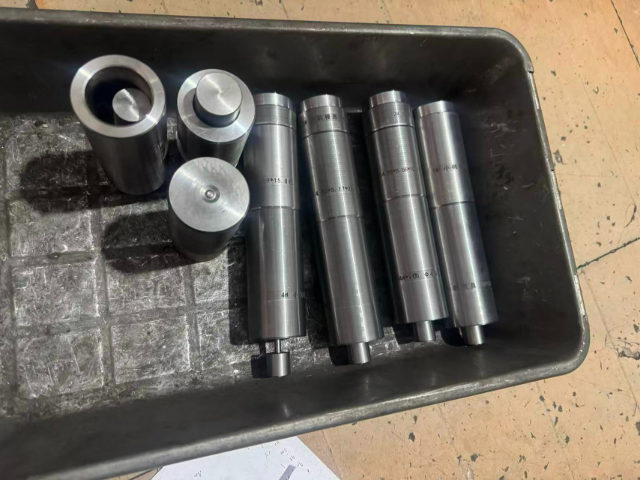
表面镀层处理是优化多工位冷镦螺丝模具工作面使用状态的常用工艺,氮化、渗硼是车间应用频次较多的处理方式,不同镀层工艺对应的炉温、保温时长存在明显区别,氮化处理可以优化模具表层耐磨属性,降坯料摩擦带来的表...
-
 常州多工位螺丝模具哪家服务好09.14
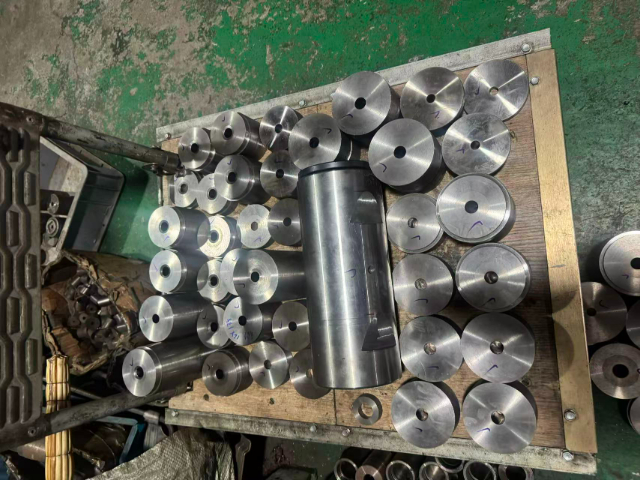
多工位冷镦螺丝模具加工过程中的线切割工序多用于复杂异形型腔开粗,线切割加工后的型腔边缘存在氧化层,需要后续打磨工序去除氧化层与细微切割纹路。线切割走丝速率根据模具钢材厚度调整,厚料模具放慢走丝速度,保...
-
邢台螺丝模具厂家09.14
多工位冷镦螺丝模具在配套冷镦设备投产使用前,整套模体需要在装配成组合拼装作业,拼装环节依靠厚薄规、深度尺等常规量具辅助把控各个组件的装配间隙,模具所用原材料经过锻打、退火等前期预处理工序,用来改善钢材...
-
 泰州螺丝模具哪家服务好09.14
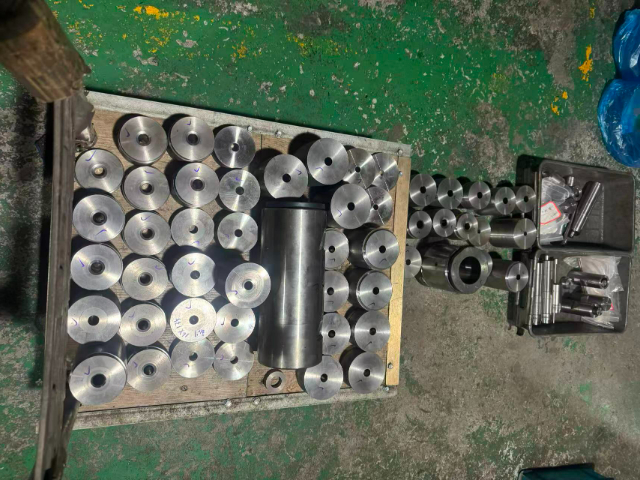
冷镦作业环境中的粉尘、金属碎屑容易附着在多工位冷镦螺丝模具的工位缝隙处,长时间堆积的杂质会在坯料挤压过程中压入螺丝毛坯表面,形成凹坑、毛刺等外观缺陷,车间会搭配压缩空气喷枪在生产间歇吹扫模具各个缝隙。...
-
宁波硬质合金螺丝模具联系电话09.13
多工位冷镦螺丝模具外侧预留标准化装夹卡槽,卡槽尺寸参考市面主流多工位冷镦机床身夹具规格设计,设备更换改造后无需大范围改动模具外部轮廓就能完成装夹固定。模具热处理结束后配套温回火工序,通过控温保温改善钢...
-
广东螺丝模具性价比09.13
配套多工位冷镦螺丝模具使用的冲头属于工位易损配件,冲头安装在模具上模位置,跟随设备滑块往复运动完成坯料镦压成型,冲头和型腔的同轴度把控影响螺丝头部同轴精度,装配冲头时借助百分表校准径向偏差。同一款模具...
-
 宁波红打螺丝模具咨询09.13
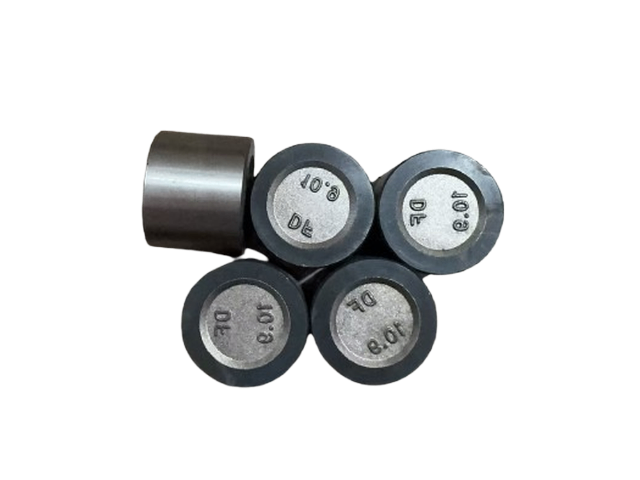
多工位冷镦螺丝模具加工图纸标注的各项公差数值,依照紧固件行业现行通用规范拟定,图纸内容需要修改时,工艺、制图、生产三方工作人员共同核对确认,留存图纸变更签字记录,新版图纸替换旧版图纸归档存放,防止加工...
-
冷镦螺丝模具咨询09.12
针对非标规格螺丝加工定制的多工位冷镦螺丝模具,前期需要依托产品图纸标注的各项尺寸绘制模具加工图纸,制图环节标注各工位型腔深度、孔径、镶件厚度等基础数据,加工人员依照图纸数据开展坯料下料与机加工。非标螺...