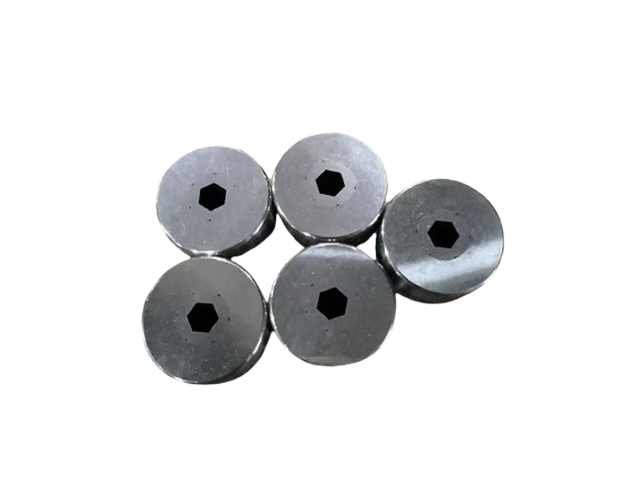
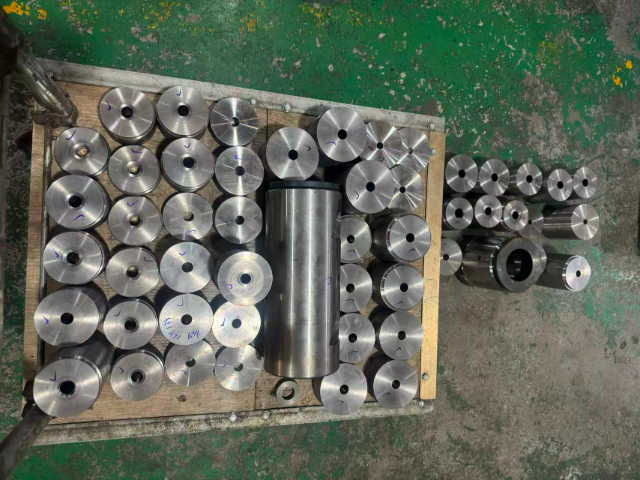
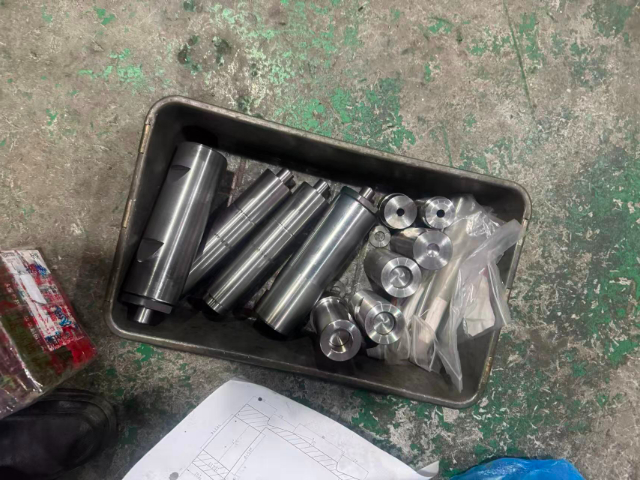
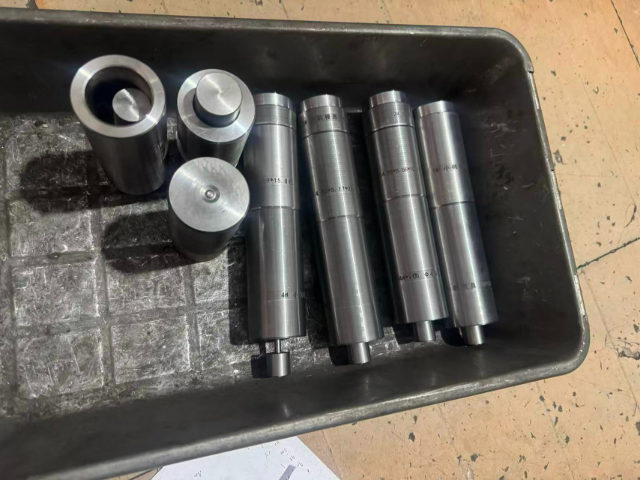
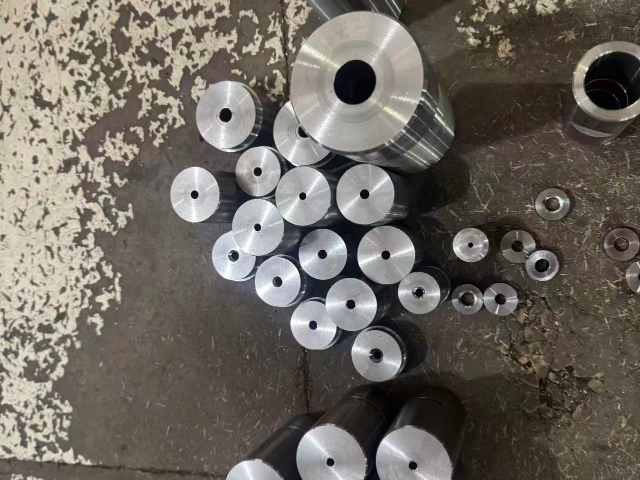
多工位冷镦螺丝模具在配套冷镦设备投产使用前,整套模体需要在装配成组合拼装作业,拼装环节依靠厚薄规、深度尺等常规量具辅助把控各个组件的装配间隙,模具所用原材料经过锻打、退火等前期预处理工序,用来改善钢材内部晶粒排布状态,减少后续机加工过程出现切削震颤的情况。坯料从送料机构持续输送至模具各个工位,顺着切料、预成形、头部镦制、整径的工序顺序逐步发生塑性形变,长期不间断量产作业中,坯料与型腔内壁持续摩擦挤压,模具成型区域慢慢出现细小磨耗痕迹,车间作业人员会结合日常生产产能规划停机检修时段,拆开模具组件对磨损位置进行油石打磨或者更换配套镶块。闲置待用的模具清理干净内部残留铁屑与干涸润滑油,均匀涂抹一层防锈油脂后装入防潮收纳箱,放置在库房干燥区域存放,规避潮湿水汽附着金属表面催生锈蚀,避免后续调机生产时因型腔锈蚀造成螺丝成品出现各类外观不良问题。铜螺丝模具适合铜质螺丝、铜螺母加工,模具表面光洁度高,不易拉伤产品。邢台螺丝模具厂家
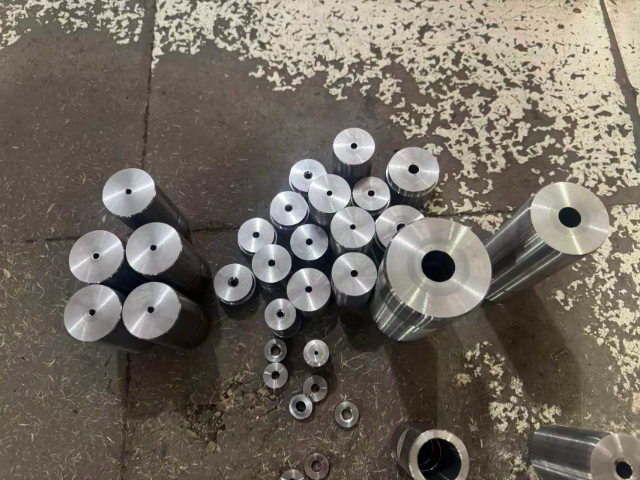
配套多工位冷镦螺丝模具使用的冲头属于工位易损配件,冲头安装在模具上模位置,跟随设备滑块往复运动完成坯料镦压成型,冲头和型腔的同轴度把控影响螺丝头部同轴精度,装配冲头时借助百分表校准径向偏差。同一款模具可通过更换不同规格冲头,在有限范围内适配多种相近尺寸螺丝生产,减少整套模具的定制采购数量。冲头出现端面磨损、崩边后单独更换,模具基体只要无开裂变形就能持续沿用,车间配件库按照模具型号分类存放各类冲头,取用的时候核对模具工位编号避免错装。宁波冷镦螺丝模具定制解决方案螺丝模具顶针主要用于螺丝成型后的脱模工序,采用耐磨钢材加工,表面光洁度较好,运行顺畅不易卡料。
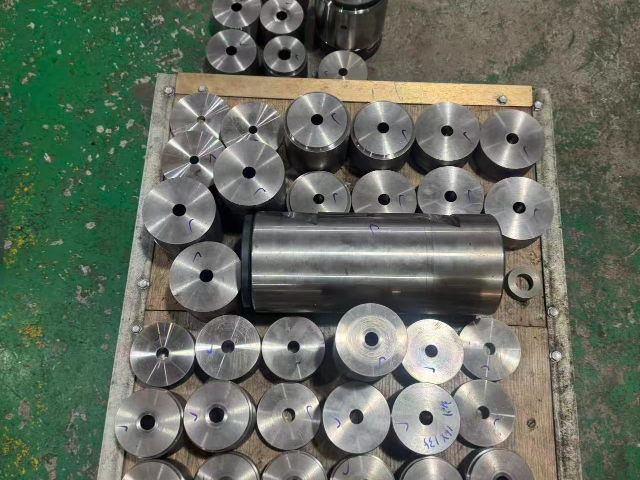
多工位冷镦螺丝模具在低温环境的车间使用时,开机初期需要空机空载运转片刻,借助设备运行产生的微量摩擦热提升模具整体温度,骤然投入冷坯料挤压容易因为模具和坯料温差过大,使得型腔内壁产生应力裂纹。模具外侧会预留导流槽结构,冷镦润滑油顺着导流槽均匀流至每一处成型工作面,导流槽堵塞会造成局部工位缺油干磨,加快模具磨损速率,生产巡检时重点查看导流槽通畅状态,发现油污结块堵塞立刻停机疏通。返修后的模具重新上机前,再次取样试产五十至百件产品,检验成品尺寸确认修复效果达标。
存放于恒温仓储库房的多工位冷镦螺丝模具,库房湿度控制在固定区间,避免空气中水汽凝结在模具金属表面形成锈斑,仓储货架分层摆放模具,重型模具置于货架下层,轻型小规格模具放置上层。模具入库前完成清洁、防锈油涂抹、防尘包裹三道步骤,领用出库时拆除包裹擦拭表层油脂,上机前短时间空运转预热。部分长期封存超过半年的模具,出库后先拆解全部镶件检查锈蚀与变形情况,轻微锈蚀通过油石打磨去除,锈蚀深入基体的模具不再投入生产线使用,统一归集做报废处理。汽车螺丝模具适用于汽车零部件配套螺丝生产,模具结构强度较高,可满足车用螺丝的成型要求。
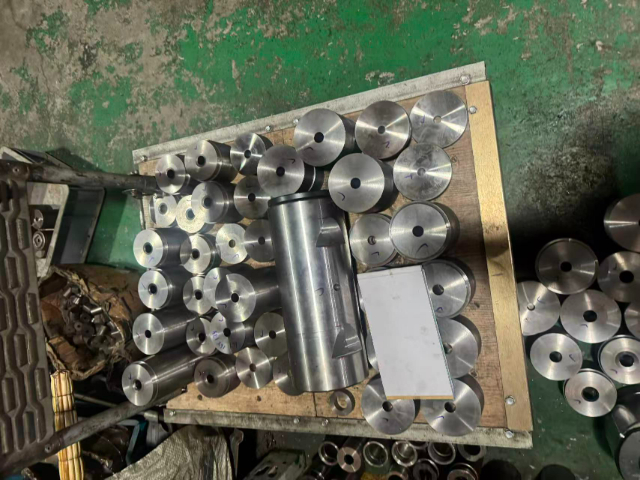
小型轻量化多工位冷镦螺丝模具人工转运时,操作人员佩戴防滑劳保手套握持模具非型腔部位,杜绝手掌汗液接触精密腔体引发锈蚀问题,大体积重型模具依靠叉车配合托架转运,模具出厂加工阶段预留吊装孔位,吊装作业依托吊装孔固定绳索,不捆绑型腔成型区域。模具转运途中在工装接触面铺垫橡胶软垫,缓冲车辆颠簸带来的磕碰冲击,防止模具边角磕碰掉料影响装配精度。生产线计划更换生产品种前提前梳理换模清单,配齐配套垫片、冲头等配件,缩短设备停机等待模具装配的空闲时间。家电螺丝模具适配家电制造行业使用,可生产家电装配所需的各类螺丝产品。邢台螺丝模具
螺丝搓丝模具配合搓丝机使用,负责螺丝牙纹成型,牙型规整、精度稳定。邢台螺丝模具厂家
使用多工位冷镦螺丝模具加工铝制螺丝坯料时,铝屑质地偏软容易粘连在型腔内壁,持续生产需要提升润滑油的附着性能,选用带极压添加剂的冷镦油,减少铝料粘模现象。粘模堆积过多会改变型腔有效成型空间,产出的螺丝头部尺寸偏大,操作人员定时停线用细铜刷清理型腔粘连铝屑,不使用硬质钢丝刷刮擦型腔,防止划伤模具内壁镀层或是基体金属。铝坯冷镦成型所需形变力低于钢材坯料,对应模具型腔壁厚设计相较钢件模具可以适度缩减,节约模具原材料用料。邢台螺丝模具厂家
海盐小韩模具厂(普通合伙)在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在浙江省等地区的五金、工具中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,海盐小韩模具厂供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!