
-
 温州钨钢螺丝模具联系电话06.08
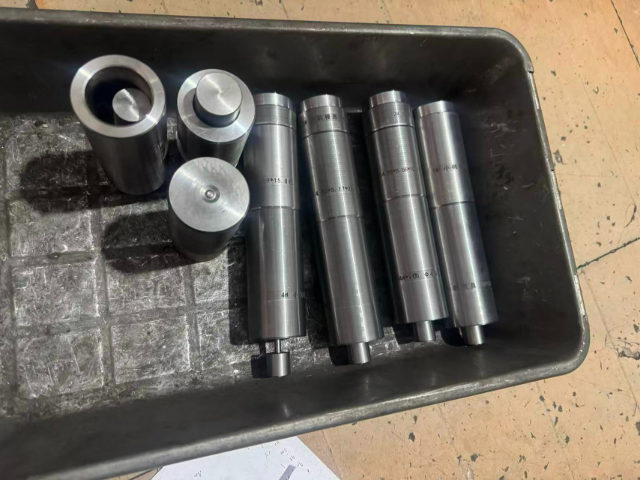
加工自攻类螺丝的多工位冷镦螺丝模具,成型工位型腔内壁带有适配牙尖预成型的细微沟槽,沟槽经由精细刻模加工成型,沟槽深浅直接关联后续搓牙工序的原料基础形态。预镦工位只做坯料体积初步聚拢,不完成产品终外形,...

-
 台州螺丝模具技术支持06.08
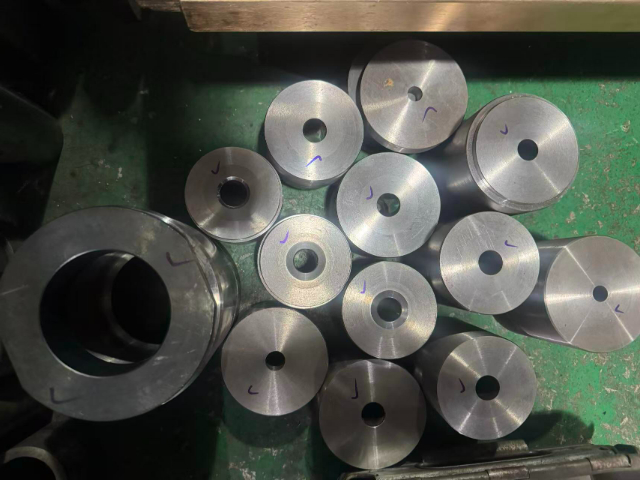
冷镦机床身滑块行程参数调整后,配套使用的多工位冷镦螺丝模具冲头伸入型腔深度随之改变,调试人员小幅度分次改动冲头固定高度,每完成一次调整就试产十余件产品,测量螺丝头部厚度、外径等关键尺寸,反复比对数据确...
-
 台州钨钢螺丝模具原厂直供06.08
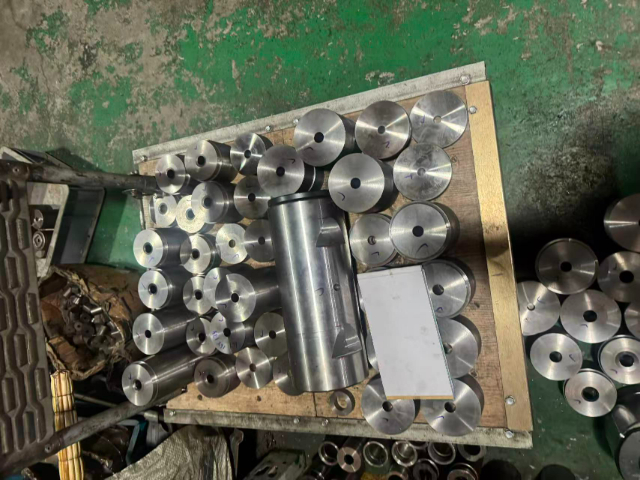
组成多工位冷镦螺丝模具的各类镶件大多采用过盈装配方式压装在模套内部,装配作业选用液压压装机缓慢施压,摒弃铁锤敲击的粗放装配方式,防止冲击载荷造成镶件内壁产生肉眼不易察觉的细微裂纹。模具完成全部机加工与...