 首页 > 新闻中心

对于使用化学发泡剂的情况,如偶氮二甲酰胺。在EPS发泡机的混料过程中,化学发泡剂均匀分散在PS原料中。当物料进入到发泡机的加热区域,温度升高到化学发泡剂的分解温度时,偶氮二甲酰胺发生分解反应:C₂H₄N₄O₂→2CO+2N₂+2H₂O+C₂H₄。分解产生的二氧化碳、氮气等气体在PS熔体中形成气泡核。...

多工位与分段切割技术:为了进一步提高生产效率和实现对大型 EPS 泡沫材料的连续切割,一些 EPS 连续切割线采用了多工位和分段切割技术。多工位切割线在同一设备上设置了多个切割工位,每个工位可以同时进行不同的切割任务。例如,在生产 EPS 建筑保温板时,一条连续切割线上可能设置了粗切工位、精切工位和...
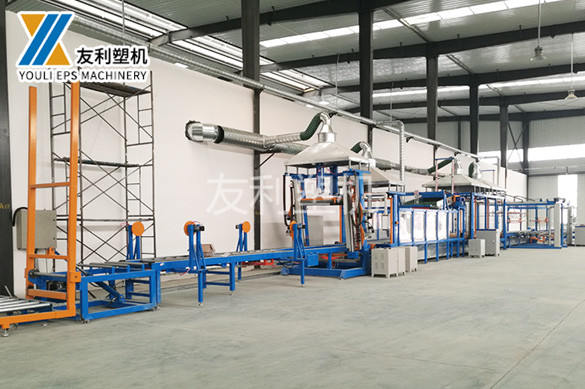
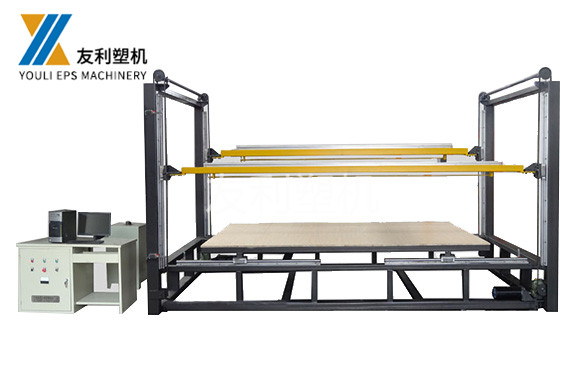
热丝切割原理:在热丝切割系统中,电阻丝作为切割工具,通常由镍铬合金等具有较高电阻系数的材料制成。当电流通过电阻丝时,根据焦耳定律Q=I²Rt(其中Q为产生的热量,I为电流强度,R为电阻丝电阻,t为通电时间),电阻丝会迅速发热升温。一般情况下,热丝的温度可通过调节电流大小精确控制在200-...

经过预发泡的PS珠粒需要进行熟化处理。熟化过程中,预发泡珠粒在一定温度和湿度环境下放置一段时间。在此期间,外界的空气会缓慢渗透进入预发泡珠粒内部的气泡中,使气泡内的压力逐渐平衡,同时PS珠粒进一步冷却固化,其结构更加稳定。熟化时间和环境条件对终EPS制品的质量有重要影响,一般熟化时间为8...

PLC是EPS发泡机的智能控制,它由处理器(CPU)、存储器、输入输出接口、电源等部分组成。PLC通过输入接口采集设备运行过程中的各种信号,如温度传感器、压力传感器、限位开关等传来的信号,并将这些信号传输给CPU进行处理。CPU根据预设的程序和算法,对采集到的信号进行分析和判断,然后通过...

PLC 实现了 EPS 发泡机的自动化控制,将各个部件的运行有机地协调起来,使设备能够按照预设的工艺流程自动运行。通过编写不同的控制程序,PLC 可以满足不同产品的生产工艺要求,实现生产过程的快速切换和调整。例如,只需在 PLC 中修改控制程序,就可以轻松实现从生产 EPS 包装产品到生产 EPS ...

设备承受能力:在调整切割参数时,必须充分考虑切割线设备的承受能力。过高的切割速度或过大的切割深度可能导致设备电机过载、刀具磨损加剧、热丝寿命缩短等问题,严重时甚至损坏设备。例如,对于功率较小的切割线设备,若强行提高切割速度切割高密度 EPS 泡沫,可能使电机烧毁。产品质量要求:不同的 EPS 泡沫制...

温度是EPS发泡过程中为关键的参数之一,直接影响产品质量。温度控制器能够确保在预发泡、成型等各个阶段,设备保持在合适的温度范围内,使PS珠粒按照预定的工艺要求进行发泡和成型。例如,在预发泡阶段,若温度过高,PS珠粒可能会过度膨胀甚至分解;若温度过低,发泡剂无法充分气化,导致发泡倍率不足。...
经过预发泡的PS珠粒需要进行熟化处理。熟化过程中,预发泡珠粒在一定温度和湿度环境下放置一段时间。在此期间,外界的空气会缓慢渗透进入预发泡珠粒内部的气泡中,使气泡内的压力逐渐平衡,同时PS珠粒进一步冷却固化,其结构更加稳定。熟化时间和环境条件对终EPS制品的质量有重要影响,一般熟化时间为8...

切割系统是 EPS 连续切割线的部分,承担着对 EPS 泡沫材料进行精确切割的重任。根据切割方式的不同,切割系统主要分为热丝切割和机械刀片切割两大类。热丝切割利用电流通过电阻丝产生的热量,将电阻丝加热至高温状态。当 EPS 泡沫材料接触到高温热丝时,泡沫中的聚苯乙烯分子受热融化,从而实现切割。热丝切...
多工位与分段切割技术:为了进一步提高生产效率和实现对大型 EPS 泡沫材料的连续切割,一些 EPS 连续切割线采用了多工位和分段切割技术。多工位切割线在同一设备上设置了多个切割工位,每个工位可以同时进行不同的切割任务。例如,在生产 EPS 建筑保温板时,一条连续切割线上可能设置了粗切工位、精切工位和...

进料系统的设计目的是确保 EPS 泡沫板材或块状材料能够稳定、匀速地进入切割区域。常见的进料方式包括辊筒输送和皮带输送。在辊筒输送方式中,一系列紧密排列的辊筒通过电机驱动旋转,EPS 泡沫材料放置在辊筒上,依靠辊筒与材料之间的摩擦力实现向前输送。皮带输送则是利用橡胶或其他材质的输送带,通过电机带动皮...