 首页 > 新闻中心

稳定、高效的上料装置是保证EPS发泡机连续生产的基础。它能够确保PS原料和发泡剂等物料及时、准确地输送到设备中,避免因物料短缺导致的生产中断。同时,精确的物料输送量控制有助于保证产品质量的一致性。例如,在生产过程中,若发泡剂的输送量不稳定,会导致产品的发泡倍率波动,影响产品性能。冷却系统...

EPS发泡机的工作原理涉及到原材料特性、发泡剂作用机制以及温度和压力的协同控制等多个关键要素。从预发泡、熟化到成型的每一个阶段,都对终EPS产品的质量、性能和生产效率有着决定性影响。在实际生产中,通过合理应用工作原理,根据不同产品需求调整工艺参数,能够生产出满足各种应用场景的EPS产品。同时,随着环...

稳定、高效的上料装置是保证EPS发泡机连续生产的基础。它能够确保PS原料和发泡剂等物料及时、准确地输送到设备中,避免因物料短缺导致的生产中断。同时,精确的物料输送量控制有助于保证产品质量的一致性。例如,在生产过程中,若发泡剂的输送量不稳定,会导致产品的发泡倍率波动,影响产品性能。冷却系统...
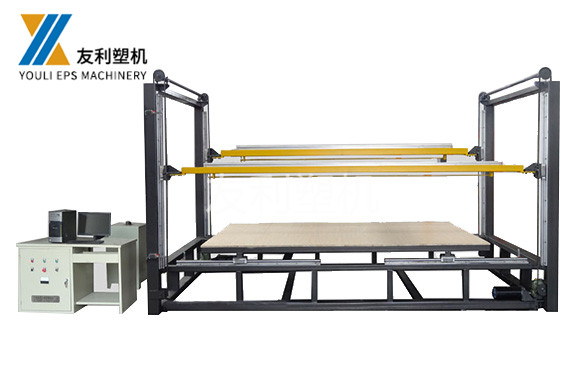
EPS连续切割线的工作原理涉及到多个系统的协同运作,通过进料与切割的精细配合、自动化控制与反馈调节以及先进的切割技术应用,实现了对EPS泡沫材料的高效、精确连续切割。在实际生产中,根据不同的产品需求和材料特性,合理应用工作原理并进行优化,能够显著提高生产效率和产品质量。随着相关技术的不断发展,EPS...

高硬度 EPS 泡沫:高硬度的 EPS 泡沫切割阻力大,切割速度必须降低。热丝切割速度一般在每分钟 1 - 2 米,机械刀片切割速度在每分钟 0.5 - 1.5 米。在切割用于工业设备包装的高硬度 EPS 泡沫时,低速切割可使刀具或热丝更好地应对切割阻力,保证切割质量,防止刀具过度磨损或材料损坏。低...

进料与切割的协同运作:EPS 连续切割线实现连续切割的关键在于进料系统和切割系统的紧密协同。在控制系统的统一调度下,进料系统以稳定的速度将 EPS 泡沫材料输送到切割区域,切割系统则按照预设的切割参数对材料进行实时切割。进料速度和切割速度之间需要保持精确的匹配关系。例如,在热丝切割中,如果进料速度过...

发泡剂是EPS发泡过程中的关键添加物,目前常用的发泡剂有物理发泡剂和化学发泡剂两类。物理发泡剂如戊烷、丁烷等烃类化合物,以及二氧化碳等,它们在常温常压下为气态,但在一定压力下可被压缩成液态并溶解于PS中。化学发泡剂则是在受热时会发生分解反应产生气体的物质,如偶氮二甲酰胺(AC发泡剂)等。...
多工位与分段切割技术:为了进一步提高生产效率和实现对大型 EPS 泡沫材料的连续切割,一些 EPS 连续切割线采用了多工位和分段切割技术。多工位切割线在同一设备上设置了多个切割工位,每个工位可以同时进行不同的切割任务。例如,在生产 EPS 建筑保温板时,一条连续切割线上可能设置了粗切工位、精切工位和...

低硬度 EPS 泡沫:低硬度的 EPS 泡沫与低密度 EPS 泡沫情况类似,切割阻力小,切割速度可适当提高。热丝切割速度可在每分钟 4 - 8 米,机械刀片切割速度在每分钟 3 - 5 米。例如,在生产用于工艺品包装内衬的低硬度 EPS 泡沫时,较高的切割速度能快速完成切割,同时由于材料柔软,不会因...
发泡剂是EPS发泡过程中的关键添加物,目前常用的发泡剂有物理发泡剂和化学发泡剂两类。物理发泡剂如戊烷、丁烷等烃类化合物,以及二氧化碳等,它们在常温常压下为气态,但在一定压力下可被压缩成液态并溶解于PS中。化学发泡剂则是在受热时会发生分解反应产生气体的物质,如偶氮二甲酰胺(AC发泡剂)等。...

泡孔结构控制:理想的EPS产品应具有均匀细密的泡孔结构。为实现这一目标,在发泡剂方面,可选择合适的发泡剂粒径和分散方式。例如,采用微胶囊化的发泡剂,能使其在PS中更均匀地分散,在发泡时形成更均匀的气泡核。在设备参数调整上,稳定的温度和压力控制至关重要。通过先进的温控和压控系统,减少温度和...

多工位与分段切割技术:为了进一步提高生产效率和实现对大型 EPS 泡沫材料的连续切割,一些 EPS 连续切割线采用了多工位和分段切割技术。多工位切割线在同一设备上设置了多个切割工位,每个工位可以同时进行不同的切割任务。例如,在生产 EPS 建筑保温板时,一条连续切割线上可能设置了粗切工位、精切工位和...