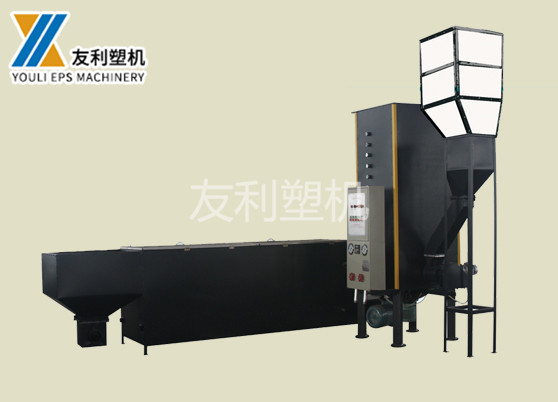
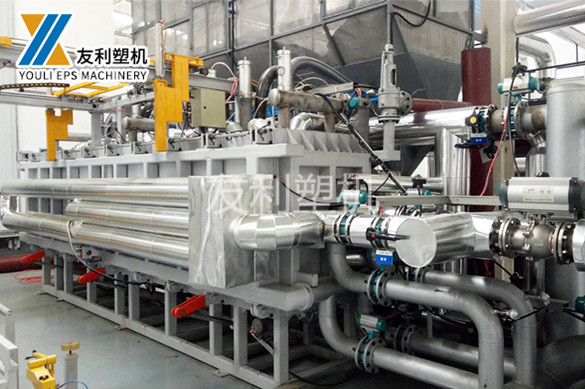
经过预发泡的PS珠粒需要进行熟化处理。熟化过程中,预发泡珠粒在一定温度和湿度环境下放置一段时间。在此期间,外界的空气会缓慢渗透进入预发泡珠粒内部的气泡中,使气泡内的压力逐渐平衡,同时PS珠粒进一步冷却固化,其结构更加稳定。熟化时间和环境条件对终EPS制品的质量有重要影响,一般熟化时间为8-24小时,具体时间取决于预发泡珠粒的尺寸、发泡倍率以及环境温度等因素。熟化后的预发泡珠粒被送入成型模具中。在成型模具内,通过蒸汽或热空气等加热方式使预发泡珠粒再次受热软化,同时模具施加一定压力。在温度和压力的共同作用下,预发泡珠粒之间相互融合,填充模具型腔,终形成具有特定形状和尺寸的EPS制品。温度决定了PS的软化程度和流动性,压力则确保预发泡珠粒紧密贴合模具型腔,排出多余空气,使制品表面光滑、结构致密。例如,在生产EPS建筑保温板时,成型温度一般在110-130°C,成型压力根据板的厚度和密度要求在-之间调整。 淄博友利机电凭借多年的经验,依托雄厚的科研实力。天津EPS线条数控切割机
热丝切割原理:在热丝切割系统中,电阻丝作为切割工具,通常由镍铬合金等具有较高电阻系数的材料制成。当电流通过电阻丝时,根据焦耳定律Q=I²Rt(其中Q为产生的热量,I为电流强度,R为电阻丝电阻,t为通电时间),电阻丝会迅速发热升温。一般情况下,热丝的温度可通过调节电流大小精确控制在200-500°C之间,这个温度范围能够使EPS泡沫材料迅速融化。切割过程中,EPS泡沫材料在进料系统的推动下,匀速向热丝靠近。当泡沫接触到高温热丝时,泡沫中的聚苯乙烯分子链在热量作用下开始断裂,分子间的作用力减弱,从而使泡沫材料发生融化。由于热丝的位置固定,而EPS泡沫材料持续向前移动,融化的泡沫材料被热丝逐渐分离,形成切割面。为了保证切割面的平整度和精度,热丝需要保持紧绷状态,通常通过张紧装置对热丝施加一定的拉力。同时,热丝的温度需要保持恒定,这就要求控制系统能够根据切割过程中的实际情况,实时调节电流大小,以补偿因热丝散热和切割材料吸热导致的温度变化。 四川EPS板材机友利塑机注重于产品的环保性能,将应用美学与环保健康结合起来。

高硬度 EPS 泡沫:高硬度的 EPS 泡沫切割阻力大,切割速度必须降低。热丝切割速度一般在每分钟 1 - 2 米,机械刀片切割速度在每分钟 0.5 - 1.5 米。在切割用于工业设备包装的高硬度 EPS 泡沫时,低速切割可使刀具或热丝更好地应对切割阻力,保证切割质量,防止刀具过度磨损或材料损坏。低硬度 EPS 泡沫:低硬度 EPS 泡沫可承受相对较大的切割深度。热丝切割时,一次切割深度对于常规厚度板材可达 70 - 90 毫米;机械刀片切割时,一次切割深度在 50 - 70 毫米。例如,在切割用于花卉包装的低硬度 EPS 泡沫时,较大的切割深度可减少切割工序,提高生产效率,且材料柔软不易因切割深度大而受损。
以旋转刀片切割为例,电机通过皮带或齿轮传动装置带动刀片高速旋转,转速一般在每分钟数千转甚至更高。EPS 泡沫材料在进料系统的推动下,进入刀片的切削范围。高速旋转的刀片像一把锋利的剪刀,将 EPS 泡沫材料逐层切削掉。刀片的切削角度和刃口形状对切割质量有着重要影响。例如,对于较薄的 EPS 泡沫板材,通常采用锋利的薄刃刀片,以减小切削力,避免材料变形;而对于较厚的 EPS 泡沫材料,则需要使用具有较大切削角度和较强切削力的刀片。淄博友利机电技术力量雄厚,工装设备和检测仪器齐备,检验与实验手段完善。

安全因素:切割参数的调整可能会影响设备的运行稳定性和安全性。例如,切割速度过快可能导致 EPS 泡沫碎屑飞溅,对操作人员造成伤害;切割深度过大可能使刀具受力不均,引发刀具断裂等安全事故。因此,在调整参数后,必须对设备的安全防护装置进行检查和完善,确保生产过程安全可靠。对于新的 EPS 泡沫材料或初次进行参数调整时,可采用实验测试法。选取一定数量的 EPS 泡沫样本,在不同的切割速度和切割深度组合下进行切割实验。记录每次实验的切割效果,包括切割面质量、切割效率、设备运行状态等。通过对实验数据的分析,确定出比较好的切割参数组合。例如,某企业新采购一种密度为 25kg/m³ 的 EPS 泡沫,通过进行 20 组不同参数组合的切割实验,终确定了热丝切割速度为每分钟 4 米、切割深度为 60 毫米时,切割效果比较好。淄博友利机电一切从实际出发、注重实质内容。菏泽EPS板材自动化工厂
淄博友利机电尊崇团结、信誉、勤奋。天津EPS线条数控切割机
多工位与分段切割技术:为了进一步提高生产效率和实现对大型 EPS 泡沫材料的连续切割,一些 EPS 连续切割线采用了多工位和分段切割技术。多工位切割线在同一设备上设置了多个切割工位,每个工位可以同时进行不同的切割任务。例如,在生产 EPS 建筑保温板时,一条连续切割线上可能设置了粗切工位、精切工位和修边工位等。EPS 泡沫板材在进料系统的输送下,依次经过各个工位,完成从毛坯切割到成品加工的全过程,提高了生产效率。分段切割技术则是针对大型 EPS 泡沫材料,将其分割成若干个较小的段落进行逐段切割。在切割过程中,进料系统将 EPS 泡沫材料按照预设的分段长度依次送入切割区域,切割系统完成一段切割后,进料系统再输送下一段材料进行切割,通过这种方式实现对大型 EPS 泡沫材料的连续切割,同时也降低了设备的设计和制造难度。天津EPS线条数控切割机
输送系统的维护与故障处理关系到EPS切割线能否连续稳定运行,由于输送装置处于生产流程的各个环节,其故...
【详情】水平切割工位是EPS切割线中把块体分切成板材的主要工位,其结构和功能直接决定板材的产量和质量。水平切...
【详情】切割线的运行操作和人员培训是保证设备安全、稳定和高效运行的重要条件,尤其对于多工位、自动化的设备,规...
【详情】EPS切割线根据加工方式、结构形式、自动化程度和适用产品等维度可分为多种类型,不同类型在功能侧重和适...
【详情】进料与出料输送装置是EPS切割线连接上下游的通道,负责把块体送入切割区和把成品输出,其顺畅程度影响整...
【详情】参数设定和联动控制是EPS切割线实现自动加工的关键,合理的参数和协调的联动使各工位按统一要求工作,产...
【详情】切割速度与产能测算是评估EPS切割线加工能力和进行生产规划的重要内容,合理的测算有助于判断设备能否满...
【详情】