 首页 > 新闻中心
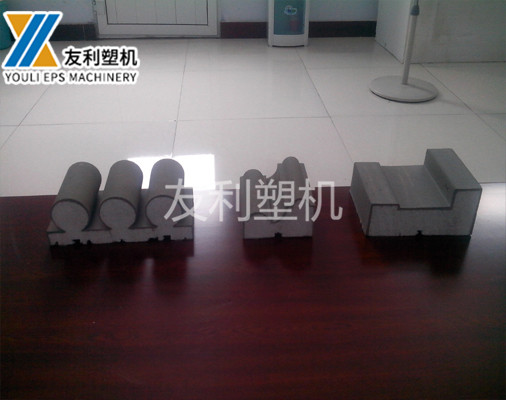
机械刀片切割系统主要依靠高速旋转或往复运动的刀片对 EPS 泡沫材料进行切削。刀片的材质通常选用高速钢、硬质合金或陶瓷等,这些材料具有高硬度和良好的耐磨性,能够在长时间的切割作业中保持锋利。对于一些需要切割复杂形状的 EPS 制品,热丝切割系统通常采用数控技术。通过预先在控制系统中输入切割路径的坐标...

在往复式刀片切割中,刀片通过电机驱动的曲柄连杆机构或直线电机,进行高速往复运动。刀片在往复运动过程中,对 EPS 泡沫材料进行切割。这种切割方式适用于一些对切割精度要求较高、需要进行直线切割的 EPS 制品生产。为了保证切割精度,机械刀片切割系统通常配备有高精度的导轨和定位装置,确保刀片在运动过程中...

高硬度 EPS 泡沫:高硬度的 EPS 泡沫切割阻力大,切割速度必须降低。热丝切割速度一般在每分钟 1 - 2 米,机械刀片切割速度在每分钟 0.5 - 1.5 米。在切割用于工业设备包装的高硬度 EPS 泡沫时,低速切割可使刀具或热丝更好地应对切割阻力,保证切割质量,防止刀具过度磨损或材料损坏。低...
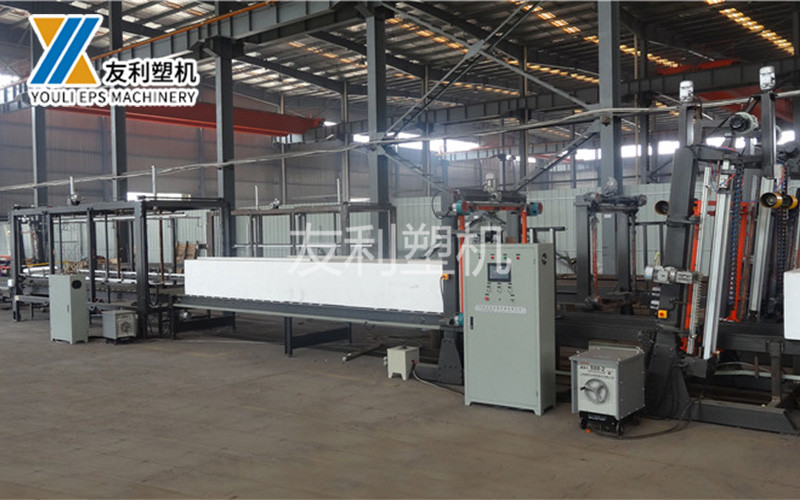
自动化控制与反馈调节:控制系统的自动化控制和反馈调节机制是保证 EPS 连续切割线连续稳定运行的重要保障。在切割过程中,各类传感器实时采集设备的运行数据,如进料系统的输送速度、切割系统的温度(热丝切割时)或刀片转速(机械刀片切割时)、EPS 泡沫材料的位置等信息,并将这些数据传输给 PLC。PLC ...

安全因素:切割参数的调整可能会影响设备的运行稳定性和安全性。例如,切割速度过快可能导致 EPS 泡沫碎屑飞溅,对操作人员造成伤害;切割深度过大可能使刀具受力不均,引发刀具断裂等安全事故。因此,在调整参数后,必须对设备的安全防护装置进行检查和完善,确保生产过程安全可靠。对于新的 EPS 泡沫材料或初次...

低密度EPS产品生产:若要生产低密度(如密度在10-20kg/m³)的EPS产品,在发泡剂选择上,通常会增加物理发泡剂的用量,使更多的气体在PS内部形成气泡,从而增大发泡倍率。在预发泡阶段,适当提高温度和延长加热时间,让PS珠粒充分膨胀。在成型阶段,较低的成型压力有助于保持较大的泡孔结构...

低密度EPS产品生产:若要生产低密度(如密度在10-20kg/m³)的EPS产品,在发泡剂选择上,通常会增加物理发泡剂的用量,使更多的气体在PS内部形成气泡,从而增大发泡倍率。在预发泡阶段,适当提高温度和延长加热时间,让PS珠粒充分膨胀。在成型阶段,较低的成型压力有助于保持较大的泡孔结构...
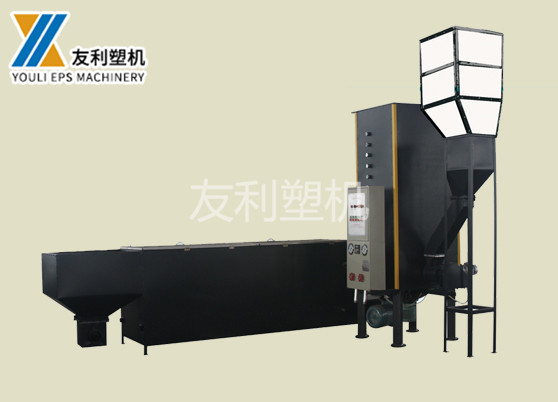
生产效率与质量优化措施:为了提高 EPS 连续切割线的生产效率和产品质量,企业可以采取一系列优化措施。在设备维护方面,定期对切割刀具(热丝或刀片)进行检查和更换,确保刀具始终保持良好的切割性能。对于热丝切割系统,定期清洁热丝表面的附着物,防止其影响热丝的散热和切割效果。在工艺参数优化方面,通过实验和...

EPS发泡机的工作原理涉及到原材料特性、发泡剂作用机制以及温度和压力的协同控制等多个关键要素。从预发泡、熟化到成型的每一个阶段,都对终EPS产品的质量、性能和生产效率有着决定性影响。在实际生产中,通过合理应用工作原理,根据不同产品需求调整工艺参数,能够生产出满足各种应用场景的EPS产品。同时,随着环...

经过预发泡的PS珠粒需要进行熟化处理。熟化过程中,预发泡珠粒在一定温度和湿度环境下放置一段时间。在此期间,外界的空气会缓慢渗透进入预发泡珠粒内部的气泡中,使气泡内的压力逐渐平衡,同时PS珠粒进一步冷却固化,其结构更加稳定。熟化时间和环境条件对终EPS制品的质量有重要影响,一般熟化时间为8...

进料与切割的协同运作:EPS 连续切割线实现连续切割的关键在于进料系统和切割系统的紧密协同。在控制系统的统一调度下,进料系统以稳定的速度将 EPS 泡沫材料输送到切割区域,切割系统则按照预设的切割参数对材料进行实时切割。进料速度和切割速度之间需要保持精确的匹配关系。例如,在热丝切割中,如果进料速度过...

泡孔结构控制:理想的EPS产品应具有均匀细密的泡孔结构。为实现这一目标,在发泡剂方面,可选择合适的发泡剂粒径和分散方式。例如,采用微胶囊化的发泡剂,能使其在PS中更均匀地分散,在发泡时形成更均匀的气泡核。在设备参数调整上,稳定的温度和压力控制至关重要。通过先进的温控和压控系统,减少温度和...