 首页 > 新闻中心

高性能的数控系统具有更快的运算速度和更高的控制精度,能够处理复杂的切割程序,保证切割路径的准确性。例如,采用 32 位或 64 位处理器的数控系统,其指令处理速度比 8 位或 16 位处理器快数倍,能够实现更精细的轨迹控制。驱动系统的精度直接影响切割执行机构的定位精度和运动平稳性。伺服电机相比步进电...

传统切割设备切割 eps 材料时,由于切割工具与材料的机械摩擦或冲击,容易产生表面粗糙、毛刺多、缺角等问题。例如,用手动美工刀切割 eps 泡沫板,切割面会出现明显的刀痕和毛刺,需要后续进行打磨处理,增加了工序和成本。半自动带锯机切割时,锯条的振动会导致切割面出现波浪状纹路,表面平整度较差。此外,e...

升级关键部件:更换性能更优的关键部件,如高效蒸汽阀门、耐磨搅拌叶片、高精度传感器等,提高设备的运行稳定性和可靠性,减少故障停机时间。例如,将普通蒸汽阀门更换为高精度电动蒸汽阀门,可使蒸汽压力的控制精度提高 20%,避免因压力波动导致的发泡不均和时间浪费。工艺参数优化优化发泡工艺参数,能够在保证产品质...

半自动切割设备如电动切割机、带锯机等,通过电机驱动切割工具进行切割,但切割路径的控制仍需要人工干预。例如,电动泡沫切割机需要操作人员手持或固定材料,沿划线轨迹推动材料与切割工具接触完成切割。这类设备的效率比手动工具有所提高,但切割精度依然有限,尤其是对于复杂曲线和三维形状的切割,难以满足要求。而且,...
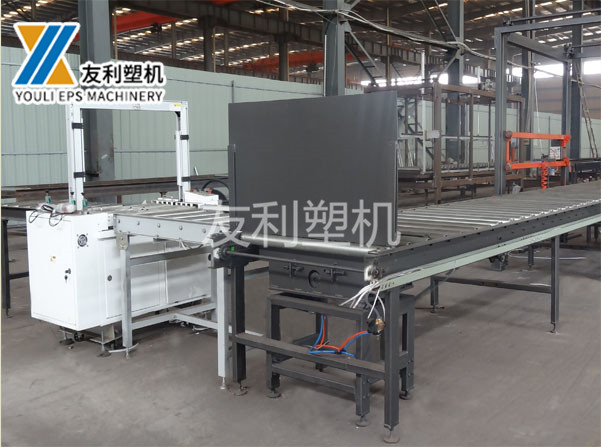
在换刀和参数调整方面,eps 数控切割机可以通过程序预设不同切割工序的工具和参数,当需要更换切割工具或调整参数时,数控系统自动完成切换,时间极短。传统切割设备则需要操作人员手动更换工具,并通过机械旋钮调整速度、深度等参数,不*耗时,而且精度难以保证。此外,eps 数控切割机切割完成后,能够自动进行尺...

eps 数控切割机的驱动系统和切割执行机构采用部件,具有良好的耐磨性和稳定性,能够连续工作 8 小时以上而不出现明显的性能下降。在批量生产相同规格的产品时,操作人员只需一次性设定好切割程序,设备就能自动重复执行切割任务,实现无人值守或少人值守生产。例如,某包装厂用 eps 数控切割机批量生产 eps...

eps 破碎除尘机的除尘效率受设备类型、除尘机制、处理风量、粉尘特性等因素影响,其常规除尘效率范围通常在 90%-99.9% 之间。采用单一离心式除尘机制的 eps 破碎除尘机,由于其对细小粉尘的去除能力有限,除尘效率相对较低,一般在 90%-95% 之间。这类设备适用于对除尘要求不高的场合,如小型...

切割效率直接关系到生产周期和企业产能,eps 数控切割机通过自动化操作、连续作业和优化切割路径等方式,大幅提高了切割效率,远超传统切割设备。自动化操作减少辅助时间eps 数控切割机的自动化操作模式减少了切割过程中的辅助时间,如装夹定位时间、换刀时间、测量时间等。在材料装夹定位方面,eps 数控切割机...

设备的规格参数,如发泡筒的容积、电机功率、蒸汽供应量等,也直接影响生产效率。发泡筒容积越大,一次能处理的 eps 珠粒量越多;电机功率和蒸汽供应量充足,能够保证发泡过程中的动力和热量需求,避免因动力不足或热量不够导致的发泡速度减慢。eps 珠粒的原料特性对发泡机的生产效率有重要影响,主要包括珠粒的粒...
高性能的数控系统具有更快的运算速度和更高的控制精度,能够处理复杂的切割程序,保证切割路径的准确性。例如,采用 32 位或 64 位处理器的数控系统,其指令处理速度比 8 位或 16 位处理器快数倍,能够实现更精细的轨迹控制。驱动系统的精度直接影响切割执行机构的定位精度和运动平稳性。伺服电机相比步进电...

传统切割设备完全依靠操作人员手动排版和切割,由于缺乏科学的优化方法,材料利用率通常在 60% - 70%,造成大量材料浪费。而且,手动切割的路径随意性大,空行程多,切割速度慢。例如,切割相同的零件,传统切割方式的材料利用率比 eps 数控切割机低 20% - 30%,且完成相同数量零件的切割时间是 ...
连续式 eps 发泡机连续式 eps 发泡机具有较高的生产效率,每小时的发泡体积通常在 10 - 50 立方米,部分大型设备甚至可达到 50 立方米以上。中型连续式发泡机的每小时产量一般在 10 - 25 立方米,适用于有一定规模的泡沫制品生产企业。这类设备自动化程度较高,能够实现连续进料、加热、发...