 首页 > 新闻中心

切割过程中,刀具与EPS泡沫之间的摩擦以及热丝的加热都会产生热量。对于低密度、低硬度的EPS泡沫,由于切割阻力小,产生的摩擦热相对较少。同时,其泡孔结构大,热量容易散发,不易造成材料局部过热融化。而高密度、高硬度的EPS泡沫,切割阻力大,摩擦热产生量大,且由于泡孔细密,热量散发困难,容易导致切割区域...
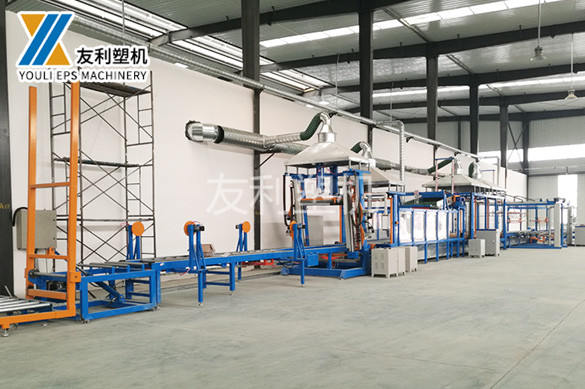
关键作用:熟化过程是EPS发泡不可或缺的环节。经过充分熟化的预发泡珠粒,其结构更加稳定,在后续成型过程中能够更好地融合,形成均匀、致密的EPS制品。如果熟化不充分,预发泡珠粒在成型时可能会出现回弹、开裂等现象,导致产品报废。例如,在生产EPS包装制品时,若熟化不足,包装产品在受到轻微挤压...

中硬度 EPS 泡沫:中硬度 EPS 泡沫的切割深度应合理控制。热丝切割时,一次切割深度在 40 - 60 毫米;机械刀片切割时,一次切割深度在 30 - 50 毫米。如在生产电子产品包装用 EPS 泡沫时,这样的切割深度能保证切割面质量,避免因切割深度过大导致材料变形影响产品外观和防护性能。高硬度...

对于使用化学发泡剂的情况,如偶氮二甲酰胺。在EPS发泡机的混料过程中,化学发泡剂均匀分散在PS原料中。当物料进入到发泡机的加热区域,温度升高到化学发泡剂的分解温度时,偶氮二甲酰胺发生分解反应:C₂H₄N₄O₂→2CO+2N₂+2H₂O+C₂H₄。分解产生的二氧化碳、氮气等气体在PS熔体中形成气泡核。...

在现代工业生产中,EPS(ExpandedPolystyrene)泡沫材料因其出色的保温、缓冲和轻质特性,被广泛应用于建筑保温、包装、冷链运输等众多领域。而EPS连续切割线作为将EPS泡沫材料加工成各种特定形状和尺寸制品的关键设备,其高效稳定的工作性能直接影响着生产效率和产品质量。深入了解EPS连续...

随着环保要求的日益严格,研发更环保、高效的发泡剂成为趋势。一方面,二氧化碳作为一种环境友好型的物理发泡剂,受到越来越多的关注。它在EPS发泡中的应用研究不断深入,通过改进设备和工艺,提高二氧化碳在PS中的溶解度和发泡效率,有望替代传统的烃类物理发泡剂。另一方面,开发可降解的化学发泡剂也在...

电机和减速机的稳定运行是保证EPS发泡机各运动部件正常工作的基础。合适的电机功率和减速机减速比能够确保设备在不同工作条件下,如不同的生产速度、物料特性等,都能提供足够的动力,同时保证运动部件的转速稳定,避免因转速波动导致的生产质量问题。例如,若电机功率不足,在搅拌PS珠粒时可能会出现搅拌...

机械刀片切割系统主要依靠高速旋转或往复运动的刀片对 EPS 泡沫材料进行切削。刀片的材质通常选用高速钢、硬质合金或陶瓷等,这些材料具有高硬度和良好的耐磨性,能够在长时间的切割作业中保持锋利。对于一些需要切割复杂形状的 EPS 制品,热丝切割系统通常采用数控技术。通过预先在控制系统中输入切割路径的坐标...
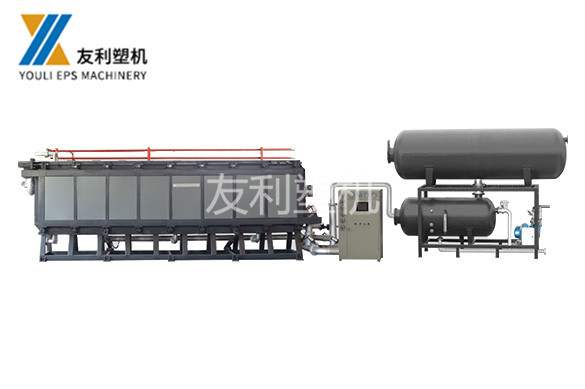
关键作用:成型模具的性能直接决定了EPS制品的质量和生产效率。高精度的模具能够保证产品的尺寸公差控制在极小范围内,满足不同行业对产品精度的严格要求。同时,良好的模具结构和表面处理能够使PS珠粒在成型过程中均匀受热、受压,避免出现产品变形、缺料等缺陷,提高产品的良品率。例如,在电子产品包装...

热丝切割原理:在热丝切割系统中,电阻丝作为切割工具,通常由镍铬合金等具有较高电阻系数的材料制成。当电流通过电阻丝时,根据焦耳定律Q=I²Rt(其中Q为产生的热量,I为电流强度,R为电阻丝电阻,t为通电时间),电阻丝会迅速发热升温。一般情况下,热丝的温度可通过调节电流大小精确控制在200-...

关键作用:成型模具的性能直接决定了EPS制品的质量和生产效率。高精度的模具能够保证产品的尺寸公差控制在极小范围内,满足不同行业对产品精度的严格要求。同时,良好的模具结构和表面处理能够使PS珠粒在成型过程中均匀受热、受压,避免出现产品变形、缺料等缺陷,提高产品的良品率。例如,在电子产品包装...

关键作用:熟化过程是EPS发泡不可或缺的环节。经过充分熟化的预发泡珠粒,其结构更加稳定,在后续成型过程中能够更好地融合,形成均匀、致密的EPS制品。如果熟化不充分,预发泡珠粒在成型时可能会出现回弹、开裂等现象,导致产品报废。例如,在生产EPS包装制品时,若熟化不足,包装产品在受到轻微挤压...