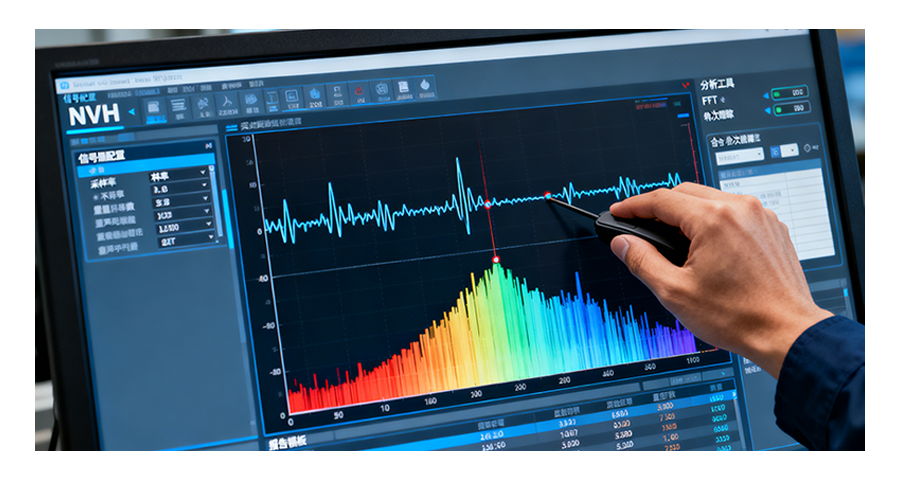
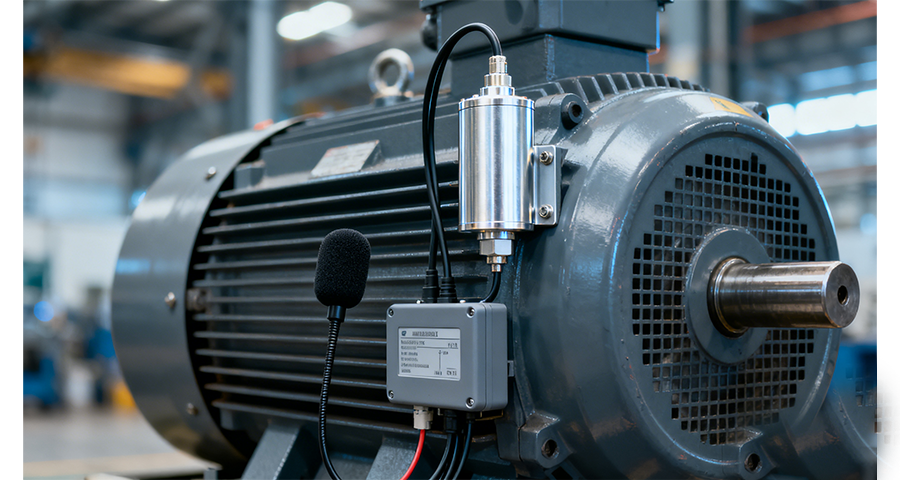
音异响 NVH 检测依托专业信号处理技术拆解复杂声振原始数据,时域、频域、阶次分析是三大基础解析手段,层层剥离正常背景噪声,提取微弱异常异响特征,为异响定位、故障判定提供量化数学依据。时域分析展示声音、振动信号随时间变化波形,直观识别瞬时冲击类异响,工程师可精细定位异响触发的精确时间节点,同步匹配对应车辆工况(车速、转速、路面激励);频域分析通过快速傅里叶变换(FFT)将时域波形转化频谱图,横轴为振动频率、纵轴为声压 / 振动幅值,平稳正常运转部件频谱曲线平缓,齿轮磨损、轴承缺陷、塑料摩擦异响会在固定频率出现明显尖峰,阶次分析专门适配旋转类部件异响(电机、变速箱、轮毂轴承、风机),将频率换算为与旋转转速绑定的阶次,消除车速、转速变化带来的频率偏移,轴承、齿轮缺陷异响对应固定阶次,转速升高*提升幅值,阶次数值不变,快速区分机械旋转异响与随机路面振动噪声。检测软件可自动生成瀑布图、阶次切片、频谱对比报表,将海量原始采集数据简化为直观可视化图表,大幅降低工程师人工数据分析工作量,同时标准化数据格式便于跨部门、跨车型对标存档,是连接硬件采集设备与异响机理分析的核心技术桥梁。异响检测能够拾取壳体微弱振动,从混杂振动信号中分离电磁噪声,定位传动系统早期异常冲击。机电异响检测数据
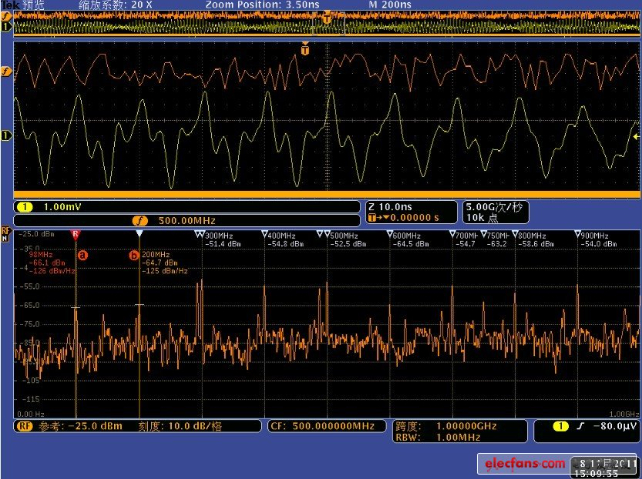
NVH 异音异响检测是整车与零部件研发、质检的**工序,专门识别车辆运行中超出设计阈值、引发用户不适的非常规声响,包含摩擦吱吱声、部件撞击哒哒声、共振嗡嗡声、金属干磨啸叫等多类不良声振信号。在当前汽车消费市场,座舱静谧性已成为用户购车**决策指标,市场售后投诉中近三成问题源自各类隐蔽异响,若*依靠人工试驾排查,极易出现漏检、误判、无法复现等痛点,标准化 NVH 异音检测体系可从研发源头阻断异响缺陷。检测工作覆盖空气传声、结构传声两大传播路径,区分动力总成、底盘悬架、内外饰、空调热管理、电驱动系统五大异响高发区域,依托仪器客观采集数据搭配专业评审主观打分,形成完整闭环判定逻辑。传统 “敲、听、摸” 人工排查*适用于简单静态异响,面对高速、颠簸、冷热交变等复杂工况下的微弱间歇性异响完全失效,而系统化 NVH 检测通过标准化台架、路谱、声学成像设备,将不可视的声波转化为频谱、声云图、振动幅值等量化数据,精细定位异响源头,支撑结构优化、装配工艺整改、供应商零部件质量管控,大幅降低新车上市后的售后异响返修成本,同时满足国标、ISO、主机厂企业严苛噪声限值法规要求,是车企打造***座舱体验不可或缺的技术支撑体系。发动机异响检测技术异响检测可以利用声振信号捕捉蜗轮蜗杆啮合缺陷的识别技术。
整车总装车间末端自动化 NVH 异响检测工位,是量产车型出厂异响拦截的关键工序,依托转鼓台架、分布式麦克风阵列、AI 实时异响识别算法,实现无人工干预 3 分钟快速全工况异音筛查,解决传统人工下线抽检漏检率高、检测效率低、评价标准不统一的生产痛点。产线工位硬件包含双滚筒转鼓、车内 8 点位同步采集麦克风、底盘接触式振动传感器、边缘计算工控主机、声光报警拦截装置,车辆驶入工位后自动固定车轮,设备依次执行怠速、20km/h 匀速、40km/h 加速、制动四大标准化工况,全程同步采集声振原始信号传输至本地计算单元。内置标准化异响数据库,收录内饰卡扣撞击、电驱动啸叫、底盘衬套摩擦、空调风机共振、门锁干涉等上千种异响频谱模板,AI 算法实时对比实时采集曲线与标准模板,识别匹配度超过阈值即判定存在异响缺陷,设备自动标记异响大致区域并锁止车辆,流转至异响返修工位人工精细排查,保证采集信号信噪比达标;同步搭载温感模块,区分常温下线车辆与冬季低温入库车辆,适配冷热差异带来的内饰间隙异响。检测数据实时上传企业 MES 生产系统,记录每台车辆异响点位、触发工况、检测时间、返修记录,实现整车异响质量全生命周期追溯。
标准化 NVH 专项检测分为静态试验室台架检测、动态实车路试两大模块,台架阶段将车身内饰总成单独放置小型激振台,设置 - 40℃~70℃高低温交变仓,加载不同频率、幅值振动激励,使用声学相机与多点麦克风阵列采集座舱全域声信号,重点筛查仪表台风管共振、天窗导轨摩擦、门板卡扣撞击异响;实车路试阶段安排专业评审员搭配采集设备,依次通过搓板路、减速带、破损路面,记录颠簸、转向、制动工况下异响出现的车速、温度区间。检测设置三级判定标准,一级异响人耳清晰感知且频谱尖峰幅值超标,需立即整改;二级微弱间歇性异响,优化缓冲材料即可消除;三级背景噪声范围内轻微声响,不影响用户体验可放行。检测**管控摩擦副匹配度,硬塑料直接接触极易产生高频吱吱异响,检测中同步对比毛毡、TPO 缓冲垫、润滑涂层等优化方案的声振数据,量化缓冲材料降噪效果。同时线束干涉异响为隐蔽高发缺陷,检测时需拆解内饰查看线束固定卡扣间距,振动过程中线束与钣金摩擦的异音频谱具备独特窄带特征,NVH 分析仪可快速识别区分。整套 BSR 检测贯穿零部件来料抽检、整车装配下线、耐久试验全流程,异响检测借助压电加速度传感器对高频冲击的敏锐感知,可瞬间剥离电磁噪声并识别瞬态干摩擦。

AI 智能异响识别是新一代 NVH 异音检测数字化升级**方向,依托 “多模态采集 - 特征提取 - 模型训练 - 实时推理” 完整技术闭环,替代传统人工逐条比对频谱模板,实现异响全自动快速识别、分类、定位,大幅提升试验室、产线、售后检测效率。多模态数据采集阶段同步融合声学麦克风声信号、小波变换提取异响细微声纹特征,结合 CNN 卷积神经网络自动挖掘人工难以分辨的微弱间歇性异响特征,模型训练采用半监督学习模式,*需少量人工标注异响样本,搭配海量无标注实车采集数据迭代优化,持续扩充内饰摩擦、底盘撞击、电驱动啸叫、空调异响、风噪漏气等多分类标签数据库;模型部署分为三类场景,产线自动化工位搭载轻量化边缘推理模型,3 秒完成单工况异响判定;试验室 NVH 分析仪内置完整 AI 模型,支持海量历史检测数据批量复盘;售后诊断终端搭载移动端小型 AI 算法,维修技师路试实时识别异响类型。算法**优势在于可区分易混淆相似声响,例如内饰塑料吱吱摩擦与橡胶衬套干磨声频谱近似,传统仪器难以分辨,AI 依靠深层特征自动分类并标注异响所属系统;同时具备自迭代能力,新车型、新异响故障数据持续上传云端,模型自动更新优化识别精度。模拟多种实车工况运行,完成 NVH 异响检测,识别松动、摩擦等各类噪声源隐患。上海稳定异响检测技术规范
通过多组 NVH 数据对比分析,拆解异响根本成因,为产品结构优化提供可靠依据。机电异响检测数据
泵类设备异响检测在石化、水处理和食品加工行业都有大量应用场景。离心泵在输送液体时,叶轮与蜗壳之间的流体声音构成背景,如果出现汽蚀,液体中气泡溃灭会产生高频的噼啪声,声音粗糙度明显增加。机械密封在干磨或磨损状态下会发出尖锐的摩擦音,密封失效前的声音变化往往早于泄漏表现。泵的支撑轴承若润滑不良或对中偏斜,会在旋转频率及其谐波上产生振动噪声。这些不同类型故障的声音特征在频谱上有各自分别的分布区域,检测算法通过划分频带并行分析,实现多故障模式的同步监测。上海盈蓓德智能科技有限公司针对流程工业泵组开发了防爆型在线异响监测装置,让危险区域内的转动设备也具备全天候的声学自诊断能力。机电异响检测数据