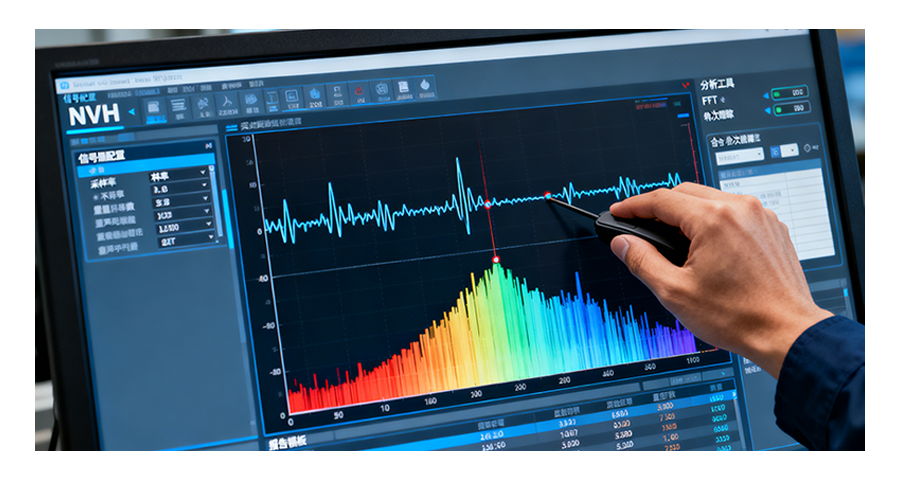
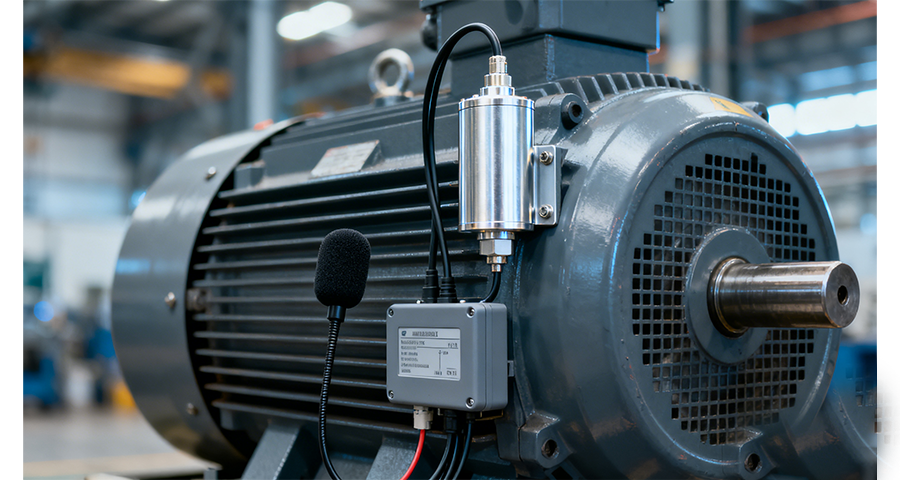
整车厂与一级零部件厂商需要对多家二级供应商来料进行 NVH 质量把控,不同供应商生产的零部件静音水平参差不齐,统一评价标准难度很大。盈蓓德异响检测建立一套客观统一的测试流程与判定阈值,所有来料使用完全一致的工况完成异响检测,横向对比不同供应商产品的 NVH 品质差异。标准化的异响检测报告可以作为供应商考核、质量评级的客观依据,倒逼上游供应链提升工艺控制水平,从整个产业链上游管控异响质量风险,建立完整、公平、可量化的供应链 NVH 评价体系。盈蓓德艾法星NVH下线质量检测系统,量产工位异响检测,快速识别偶发间歇性异响,降低整车厂质量索赔风险。河南AI 声纹分析异响检测系统

数控机床主轴异响检测是精密加工领域保障零件表面质量的重要手段。主轴在高速旋转时,轴承的微小损伤、刀具夹持的轻微偏心、拉刀机构的异常都会在声音上有所反映。切削加工过程中刀具与工件接触发出的切削声是正常工艺噪声,异响检测需要剔除这部分干扰,聚焦于主轴空转和换刀瞬间的声音变化。主轴拉刀机构在松刀和夹刀动作时发出的声音短暂而特征明显,如果拉刀力不足或卡爪磨损,动作声的时长和频率分布会与正常状态出现差异。检测系统通过对主轴在非切削时段的声音持续监控,逐次积累声学特征趋势,在主轴精度恶化到影响加工质量之前给出维护建议。上海盈蓓德智能科技有限公司在机床主轴异响监测领域,将声学分析与数控系统数据融合,为精密加工车间提供主轴健康状态的动态评估工具。非标异响检测价格异响检测是识别产品运行异常声响的质控关键步骤。
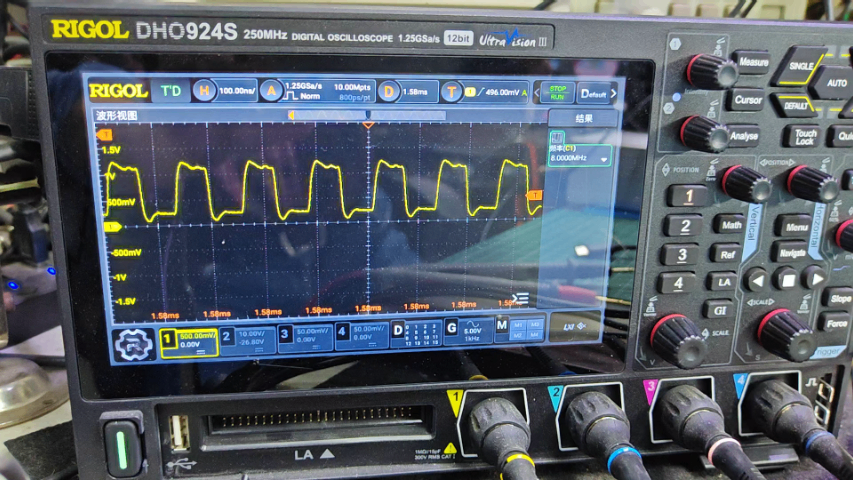
在汽车零部件及3C电子制造领域,传统的质检往往依赖工人的“金耳朵”来进行听音判断。然而,人工检测主观性强,更容易因长时间作业产生疲劳导致漏检、误检。上海盈蓓德智能科技有限公司的异响检测方案则通过部署高灵敏度的空气麦克风或振动加速度传感器,将声音和振动信号转化为数字信号。利用先进的信号处理算法,系统能够自动剔除产线上的背景环境噪声,精确捕捉到瞬态的、微弱的异常撞击声或摩擦声。这种客观、定量的异响检测极大地提高了检测效率,还能将异响的发生频次和波形特征实时记录下来。通过与标准数据库进行比对,系统能在极短时间内对产品做出合格与否的判定,严防任何装配松动、零件缺损的“带病”产品流向市场,帮助企业建立起可追溯的数字化质量档案。
长时间重复性的听音质检会造成工作人员听觉疲劳,夜班与大批量生产场景下漏检、误判问题频发,企业很难长期维持稳定的质检水平。盈蓓德艾法星NVH下线质量检测系统将行业老师傅多年积累的异响判别经验转化为可迭代的数字化算法模型,设备可以全天候不间断执行检测工作,判定结果不受人员状态、情绪、疲劳程度影响。标准化的智能异响检测替代人工主观评价,统一企业内部质量判定标尺,珍贵的质检经验不再依附于个别员工,而是沉淀在系统数据库中。企业有效降低 NVH 人才流失带来的质控风险,减少人工用工成本,保障大批量产品出厂品质长期稳定可控。异响检测能够拾取壳体微弱振动,从混杂振动信号中分离电磁噪声,定位传动系统早期异常冲击。

汽车底盘悬架系统在常规道路行驶中会承受持续的冲击载荷。橡胶衬套或球头在长期交变应力下容易产生微小的装配间隙,从而在车辆经过颠簸路面时发出“咚咚”的金属敲击异响。研发阶段的底盘异响检测方案,通过在四立柱试验台架上部署高频振动加速度计,在模拟常规路况激振时,对衬套各向异性的动态刚度和瞬态响应进行监测。系统运用小波变换算法,能够将杂乱的背景机械音剔除,清晰剥离出衬套内部由于间隙干涉产生的突发性高频冲击,为底盘连杆结构设计和弹性体配方优化提供定量依据。高精度的异响检测能够及时捕捉到齿轮箱内部的微弱撞击声。广东智能异音异响检测系统作用
盈蓓德蓓塔星早期损伤监测仪提高了实验室异响检测的自动化程度,减少了人为误差。河南AI 声纹分析异响检测系统
声学照相机是 NVH 异音异响检测中比较高效的可视化声源定位**设备,硬件由数十至百组高精度同步麦克风阵列、高清光学摄像头、实时波束形成算法处理单元组成,**原理依靠不同麦克风接收异响声波的微小时间差,反向演算声源三维空间坐标与声压强度,同步在实景画面叠加彩色声云热力图,红色高亮区域即为异响精细发生点位,彻底解决传统单点麦克风只能测分贝、无法定位声源的短板。该设备分远场阵列、近场紧凑型阵列两类,远场款适配整车风洞、转鼓台架高速工况,专门捕捉 A 柱气流嘶嘶风噪、后视镜密封异响、电驱动电机高频啸叫;近场小型阵列多用于车内内饰、仪表台、天窗、门板等狭小空间,快速识别塑料卡扣松动摩擦、线束干涉撞击、空调风管共振异响。对比传统电子听诊器逐点排查,声学照相机可将异响定位时长缩短 80%,某车型底盘隐蔽异响人工排查需 3 天,声学相机 12 分钟即可锁定故障区域。设备适配全频段异响检测,优化低频算法机型可覆盖 100-500Hz 电机、悬架低频轰鸣,普通机型侧重 700Hz 以上中高频摩擦异响。河南AI 声纹分析异响检测系统