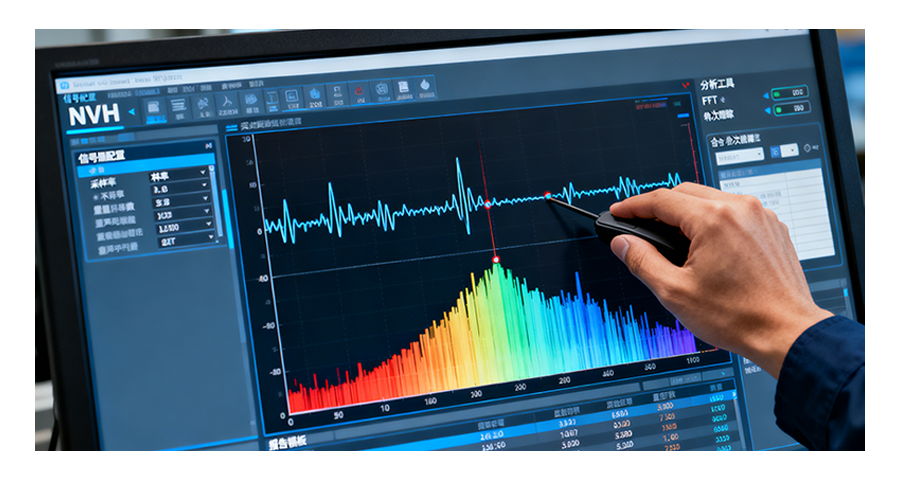
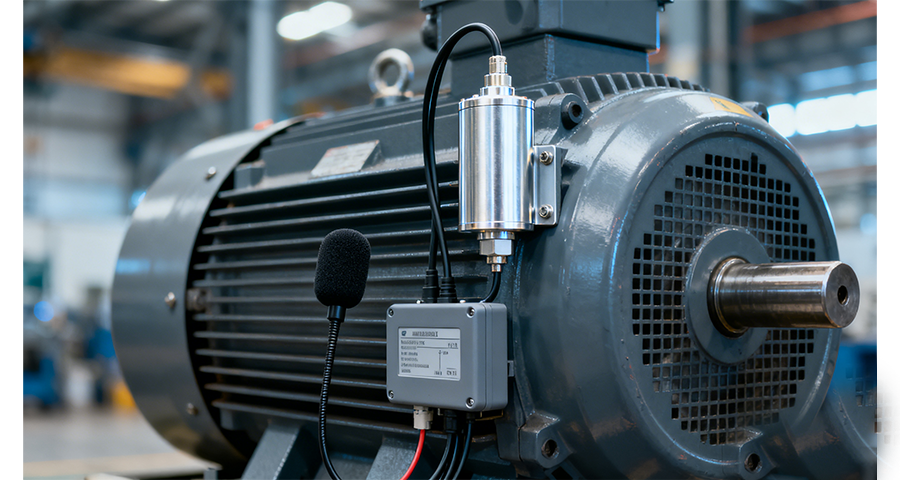
液压系统异响检测关注的是油泵、油缸和液压阀在工作过程中的声音表现。柱塞泵在吸入和排出油液时产生的压力脉动是系统固有噪声,当泵内发生气穴现象时,油液中气泡的生成与溃灭会产生高频能量,声音听起来比正常状态更粗糙。溢流阀在工作时如果阀芯产生高频振荡,会发出尖锐的啸叫声,这种声音通常出现在系统压力接近阀设定值的瞬间。液压管路中的振动和异响有时是连接件松动或管夹失效的附带表现,声学传感器沿管路布置可以辅助定位振动源。上海盈蓓德智能科技有限公司在液压设备声学监测方面进行了产品化开发,将在线异响检测与液压系统压力流量参数联动分析,为注塑机、压铸机和液压站等设备提供多维度状态判断。产线自动化异响检测,实现零部件下线快速质控,严控出厂异响不良。发动机异响检测联系方式

电机机械异响检测技术日趋精细化,聚焦轴承、转子、花键、端盖等**部件缺陷,实现微小异响故障的精细溯源。电机机械异响主要源于轴承磨损、转子动平衡偏差、零部件装配间隙不合理、壳体结构共振等机械问题,异响多表现为摩擦声、撞击声、共振轰鸣,工况稳定性较差,易随转速、温度变化出现强弱波动。国内检测体系针对机械异响优化了专项分析手段,通过共振扫频测试、模态测试、振动传递路径分析,精细定位异响源头部件,区分装配误差、加工缺陷、结构刚度不足等不同诱因。同时针对高温、高负载工况下的异响异变问题,搭建环境模拟测试台,复现极端工况下的机械异响故障,解决了以往常温测试无法排查的隐性缺陷,***提升电机机械异响的检测覆盖率与准确率。江苏EOL异音异响检测系统怎么选异响检测系统能够灵敏识别出减速器在扭矩过零点瞬间的非线性摩擦杂音;
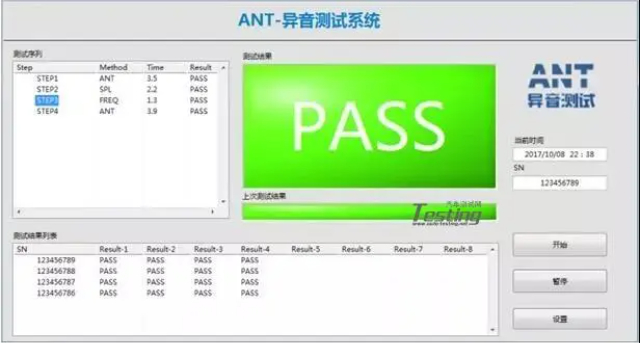
智能制造工厂需要打通设备、数据、工艺、质量的数字化闭环,传统人工异响质检模式无法融入现代化工厂的数据体系。盈蓓德异响检测系统作为智能工厂 NVH 质控节点,自动完成信号采集、AI 智能判定、数据上传、不良品标记全流程自动化作业,不需要人工记录纸质报告。异响大数据持续上传至工厂质量平台,系统自动统计不良趋势,当异响缺陷出现上升苗头时提前预警,推动生产部门提前排查工艺异常。依托自动化异响检测搭建数字化 NVH 管控闭环,助力零部件制造企业完成智能制造转型升级,实现质量管控从事后筛选转向事前预防的先进管理模式。
量产下线自动化异响检测体系***落地,成为国内电驱工厂品质管控的**标配,实现异响问题批量筛查与杜绝。针对量产电机一致性管控需求,国内主流电驱生产企业搭建了自动化NVH下线检测工位,搭载智能采集与分析系统,实现电机全工况自动启停、信号自动采集、异响自动判定、数据自动留存。检测系统内置标准化异响阈值模型,针对高频啸叫、异常振动、不规则噪声等缺陷自动报警,区分合格产品与故障产品,杜绝异响不良品流入整车装配环节。相较于传统人工听音检测,自动化检测规避了人工主观误差,检测效率提升3倍以上,准确率大幅提升,适配大批量量产需求。目前国内头部电驱企业已实现下线异响检测100%全覆盖,同时依托大数据积累持续优化判定阈值,不断提升量产异响管控精度。异响检测是判定产品异常噪音来源的关键质检工序。
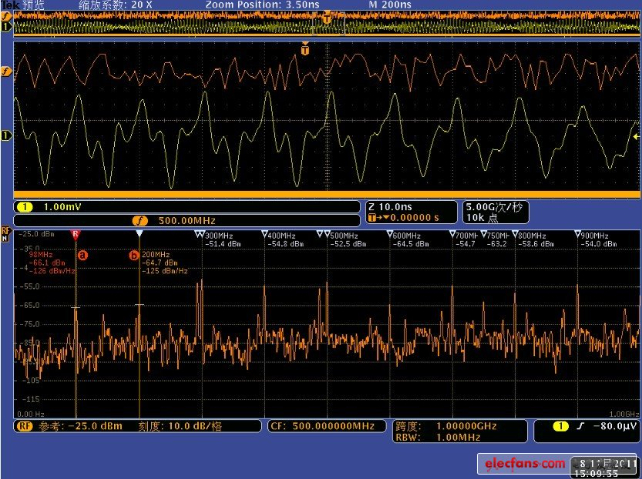
车载旋转执行部件在运行过程中的微弱异响检测(如咔哒声、刮擦声或异常鸣响),是衡量产品装配质量与声学品质的关键指标。由于车窗升降电机、电动尾门减速箱以及座椅调节电机群等多属于短时运行或带载启停部件,其异响往往具有非平稳与瞬态特征,容易淹没在工厂背景噪声或系统基底振动中。传统依赖人工听音的检测方式主观性强且一致性差,盈蓓德异响检测技术则通过高采样率加速度传感器,提取被测件特征,如峭度、阶次,实现对齿轮崩刃、装配间隙过大及电刷换向异常等微弱异响的客观化识别。实车道路工况异响检测,模拟颠簸行驶状态,复现客户反馈异响问题。江苏电机异响检测系统可识别故障类型
异响检测通过压电加速度传感器捕获壳体微弱振动,能秒级识别传动齿轮的微米级冲击与干摩擦。发动机异响检测联系方式
国内电机异响检测标准体系持续完善,专项规范逐步补齐,摆脱了以往套用通用机械NVH标准的局限。早期国内电机异响检测无专属行业标准,测试工况、评价指标、判定阈值不统一,不同企业检测结果差异较大,行业管控较为混乱。近年来,中汽协、中汽中心联合主流电驱企业制定多项电驱NVH专项标准,明确了电机台架测试、实车测试的工况规范、传感器布设、数据采集精度、异响评价维度,针对性界定了电磁啸叫、机械异响、共振噪声的判定标准。同时针对扁线高速电机、800V高压平台电驱等新型产品,新增高速区间、高压弱磁工况的异响测试规范,适配新技术迭代需求。目前本土化电机异响评价体系已基本成型,兼顾国内用户驾乘感知与国产电驱技术特性,推动行业检测标准化、规范化发展。发动机异响检测联系方式