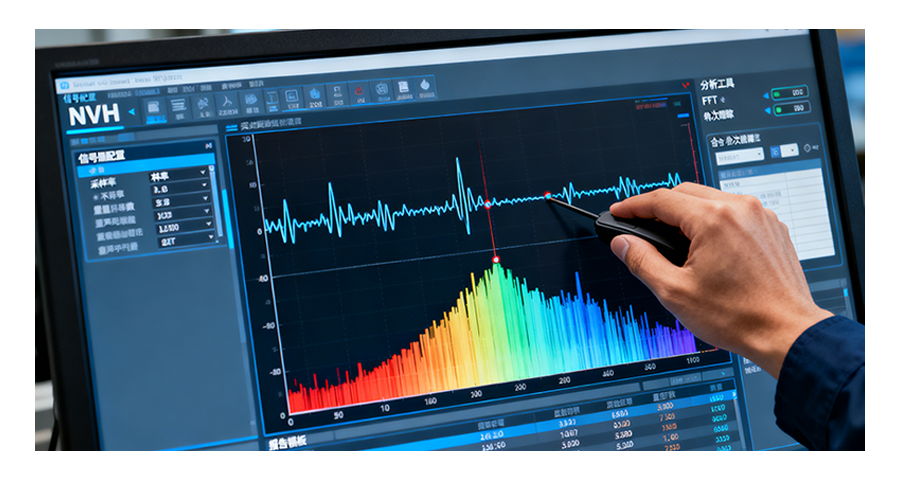
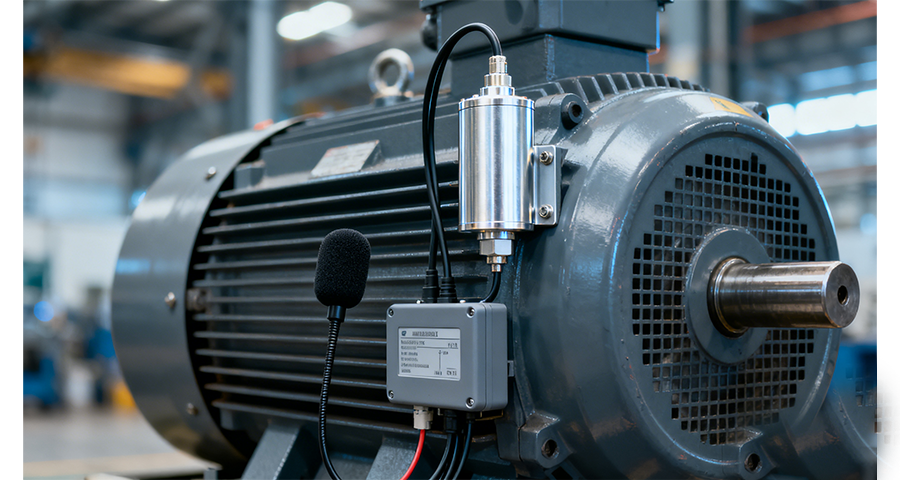
液压系统异响检测关注的是油泵、油缸和液压阀在工作过程中的声音表现。柱塞泵在吸入和排出油液时产生的压力脉动是系统固有噪声,当泵内发生气穴现象时,油液中气泡的生成与溃灭会产生高频能量,声音听起来比正常状态更粗糙。溢流阀在工作时如果阀芯产生高频振荡,会发出尖锐的啸叫声,这种声音通常出现在系统压力接近阀设定值的瞬间。液压管路中的振动和异响有时是连接件松动或管夹失效的附带表现,声学传感器沿管路布置可以辅助定位振动源。上海盈蓓德智能科技有限公司在液压设备声学监测方面进行了产品化开发,将在线异响检测与液压系统压力流量参数联动分析,为注塑机、压铸机和液压站等设备提供多维度状态判断。将 NVH 异响检测数据可视化,直观展示噪声幅值与对应的频率特征信息。上海性能异响检测台
国内电驱异响仿真预测试技术***普及,形成“仿真预判+实物测试+整车验证”的一体化检测优化体系,大幅降低研发成本。早期电机异响问题均依赖实物试制后检测整改,周期长、返工率高,难以提前规避结构性异响缺陷。现阶段国内车企与电驱企业普遍采用专业NVH仿真软件,建立电机电磁力仿真、转子动力学仿真、壳体声学辐射仿真模型,在设计阶段预判高频啸叫、结构共振、传递异响等潜在问题。通过仿真分析优化电机绕组方案、定子铁芯结构、壳体刚度、减震结构,从源头抑制异响产生。同时依托海量本土实测数据持续校准仿真模型,不断提升仿真与实测的匹配精度。目前仿真预判已覆盖电机全工况异响风险排查,有效减少后期实物测试的整改次数,缩短电驱产品研发迭代周期。湖北实时异音异响检测系统怎么选盈蓓德 AI 异响检测系统,解决汽车座椅零部件异音难题。
精密仪器在装配调试阶段的异响检测,往往决定着整机性能能否达标。光谱仪、质谱仪、电子显微镜这类设备内部集成了高精度运动平台、真空泵组和光学切换机构,任何一个运动部件在运行中发出的声音异常,都可能指向装配应力释放不充分、导轨预紧力偏差或传动带张紧不当。检测系统在半消声环境中采集仪器在不同工作模式下的声音,将每个运动部件的动作声从整机噪声中分离出来,与标准样机的声音指纹进行比对。声音信号的时域包络和频域能量分布如果偏离正常范围,系统会自动标记对应部件,装配工程师据此返回上一道工序进行针对性调整。上海盈蓓德智能科技有限公司在精密仪器制造领域推广声学调试辅助方案,用异响检测帮助装调人员将“手感”和“耳感”统一为可量化的声学指标。
零部件冲压、注塑、装配过程中不可避免存在制造散差,微小的尺寸波动就可能引发偶发异响,批量产品 NVH 一致性管控难度较高。盈蓓德异响检测可以完成全批次产品振动数据采集,统计分析制造偏差带来的异响信号变化规律,找到触发噪音问题的公差边界。质量工程师依托大批量异响检测数据优化工艺管控区间,调整装配与加工公差标准,减少量产批次中异响不良的出现概率。依靠大规模智能异响检测挖掘制造波动和噪音之间的关联关系,推动生产工艺持续改善,提升整批零部件 NVH 性能稳定性。异响检测是识别产品运行异常声响的质控关键步骤。

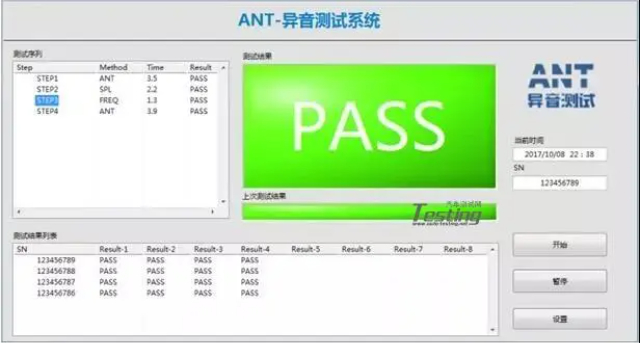
量产下线自动化异响检测体系***落地,成为国内电驱工厂品质管控的**标配,实现异响问题批量筛查与杜绝。针对量产电机一致性管控需求,国内主流电驱生产企业搭建了自动化NVH下线检测工位,搭载智能采集与分析系统,实现电机全工况自动启停、信号自动采集、异响自动判定、数据自动留存。检测系统内置标准化异响阈值模型,针对高频啸叫、异常振动、不规则噪声等缺陷自动报警,区分合格产品与故障产品,杜绝异响不良品流入整车装配环节。相较于传统人工听音检测,自动化检测规避了人工主观误差,检测效率提升3倍以上,准确率大幅提升,适配大批量量产需求。目前国内头部电驱企业已实现下线异响检测100%全覆盖,同时依托大数据积累持续优化判定阈值,不断提升量产异响管控精度。异响检测是一种通过捕捉并分析声信号中的异常成分,来洞察设备健康状态与环境风险的跨行业感知技术。汽车异响检测供应商
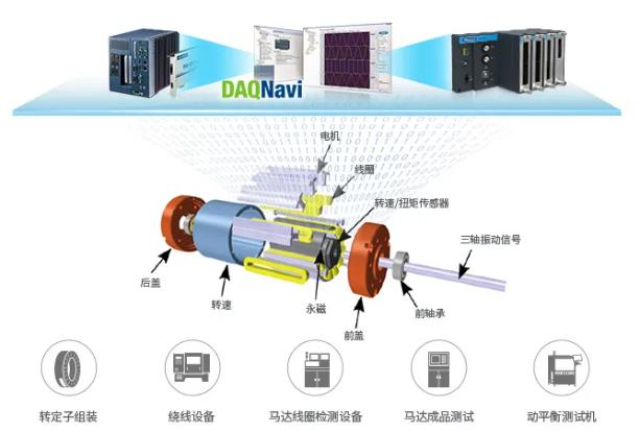
开展电机总成 NVH 测试,识别电磁异响与机械摩擦异响两类典型的噪声来源。上海性能异响检测台
电动机异响检测贯穿于出厂检验和在运监测两个阶段。电机在空载或负载状态下运转时,电磁力、机械不平衡和轴承运动共同构成了声音的来源。电磁异响往往与电源频率及其倍频相关,在切断电源后声音立即消失,这是区分电磁声和机械声的典型方法。机械异响则与转速保持同步关系,无论是转子动平衡不良导致的振动噪声,还是轴承润滑脂劣化后产生的干摩擦声,都会随着转速升高而增强。在线运行的电机通常背景噪声较强,检测系统需要利用窄带滤波和阶次跟踪技术,从强噪声中追踪与转速关联的特征频率。上海盈蓓德智能科技有限公司在电机异响检测方面开发了从产线到现场的系列化方案,支持电机制造商和工业用户建立起覆盖产品全生命周期的声学质量档案。上海性能异响检测台